Sepetinizde ürün bulunmuyor.
CNC Router, Lazer ve Plazma Arasındaki Farklar Nelerdir?

İçindekiler
- CNC Router, Lazer ve Plazma Arasındaki Farklar Nelerdir? Nedir?
- Çalışma Prensibi ve Teknik Veriler
- CNC Router: Mekanik Hassasiyet ve Çok Yönlülük
- Lazer Kesim: Termal Hassasiyet ve Yüksek Kalite
- Plazma Kesim: Hız ve Kalın Malzeme İşleme
- Sahada Dikkat Edilmesi Gerekenler
- Sık Karşılaşılan Sorunlar ve Çözümleri
- Uzman Tavsiyesi
CNC Router, Lazer ve Plazma arasındaki temel farklar; kesim prensibi, işleyebildikleri malzeme türleri, elde edilen yüzey kalitesi, kesim hızı ve hassasiyetidir. Router mekanik kesim yaparken, Lazer odaklanmış ışıkla, Plazma ise yüksek sıcaklıkta iyonize gaz arkıyla termal kesim gerçekleştirir. Bu farklılıklar, her bir teknolojiyi belirli endüstriyel uygulamalar için ideal kılar.
CNC Router, Lazer ve Plazma Arasındaki Farklar Nelerdir? Nedir?
Endüstriyel otomasyon ve imalat sektöründe, malzeme işleme süreçleri için kullanılan üç ana teknoloji olan CNC Router, Lazer Kesim ve Plazma Kesim makineleri, ilk bakışta benzer amaçlara hizmet ediyor gibi görünse de, çalışma prensipleri, uygulama alanları ve elde ettikleri sonuçlar açısından belirgin farklılıklar gösterirler. Bu farkları anlamak, doğru makine seçimini yapmak ve üretim verimliliğini maksimize etmek için kritik öneme sahiptir.
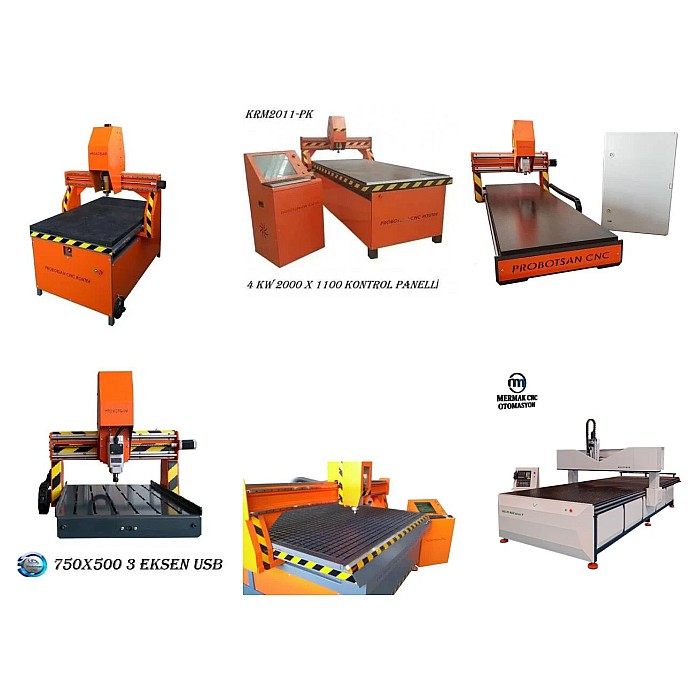
CNC Router (Bilgisayar Sayısal Kontrol Yönlendirici), genellikle ahşap, plastik, kompozit malzemeler, alüminyum gibi daha yumuşak metaller ve köpük gibi malzemeleri işlemek için kullanılan mekanik bir kesim ve oyma makinesidir. Bir döner mil (spindle) üzerinde dönen kesici takımlar (uçlar) vasıtasıyla malzemeden talaş kaldırarak şekillendirme yapar. Hem 2D kesim hem de 3D oyma ve kabartma yeteneklerine sahiptir.
Lazer Kesim Makineleri, yüksek yoğunluklu odaklanmış bir lazer ışını kullanarak malzemeyi eritme, buharlaştırma veya yakma yoluyla keser. Malzeme ile fiziksel teması olmadığı için son derece hassas ve temiz kesimler yapabilir. Özellikle ince metaller, paslanmaz çelik, alüminyum, titanyum, ahşap, akrilik, kumaş ve hatta bazı seramikler gibi geniş bir malzeme yelpazesini işleyebilirler. CO2, Fiber ve Nd:YAG gibi farklı lazer türleri, farklı malzeme ve kalınlıklar için optimize edilmiştir.
Plazma Kesim Makineleri ise, elektrikle iyonize edilmiş ve son derece yüksek sıcaklıklara (20.000°C’ye kadar) ulaşan bir gaz (plazma) jeti kullanarak elektrik iletkeni olan metalleri keser. Plazma jeti, metali anında eriterek ve eriyik metali yüksek hızda üfleyerek kesim yapar. Genellikle kalın çelik, paslanmaz çelik ve alüminyum levhaların hızlı ve ekonomik bir şekilde kesilmesi için tercih edilir. İnşaat, gemi yapımı ve ağır sanayi gibi alanlarda yaygın olarak kullanılır.
Çalışma Prensibi ve Teknik Veriler
Bu üç teknolojinin derinlemesine incelenmesi, endüstriyel otomasyon süreçlerindeki rollerini daha net anlamamızı sağlar.
CNC Router: Mekanik Hassasiyet ve Çok Yönlülük
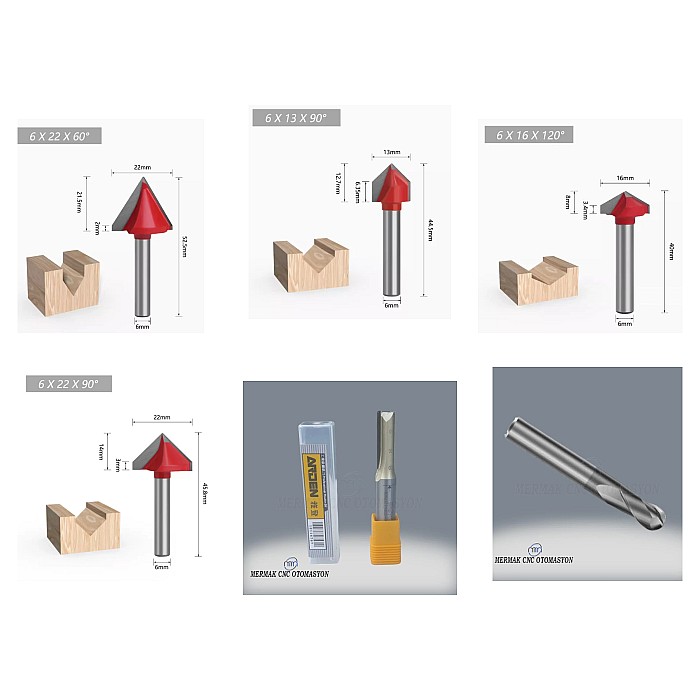
CNC Router, bir bilgisayar tarafından kontrol edilen spindle ve ona bağlı kesici takımlar aracılığıyla malzemeyi fiziksel olarak işler. İşleme süreci, malzemenin yüzeyinden veya içinden belirli bir derinlikte talaş kaldırma prensibine dayanır. Bu mekanik işlem, malzemenin sertliğine, kesici takımın geometrisine ve spindle hızına göre ayarlanır. Router’lar, özellikle ahşap işleme, mobilya üretimi, tabela yapımı, kalıpçılık ve prototipleme gibi alanlarda vazgeçilmezdir. 3 eksenli modellerden 5 eksenli ve üzeri daha kompleks sistemlere kadar çeşitlilik gösterirler, bu da onlara karmaşık 3D geometrileri işleme yeteneği kazandırır. Ancak, kesim hızı genellikle lazer ve plazmaya göre daha düşüktür ve takım ömrü, işlenen malzemenin abrasifliğine bağlıdır. Kesim sırasında toz ve talaş oluşumu kaçınılmazdır ve uygun bir toz toplama sistemi gerektirir.
Lazer Kesim: Termal Hassasiyet ve Yüksek Kalite
Lazer kesim makineleri, ışık enerjisini kullanarak malzemeyi termal olarak işler. Bir lazer rezonatöründe üretilen yüksek enerjili lazer ışını, optik elemanlar (aynalar ve lensler) aracılığıyla çok küçük bir noktaya odaklanır. Bu odaklanmış ışın, malzemenin yüzeyine çarptığında, malzemenin erime veya buharlaşma sıcaklığına ulaşmasını sağlar ve bir kesim hattı (kerf) oluşturur. Lazer kesimin en büyük avantajı, son derece dar bir kerf genişliği ve neredeyse mükemmel bir yüzey kalitesi sunmasıdır. Isıdan Etkilenen Bölge (HAZ), diğer termal kesim yöntemlerine göre daha küçüktür, bu da malzeme deformasyonunu minimize eder. İki ana lazer türü yaygın olarak kullanılır:
- CO2 Lazerler: Genellikle metal olmayan malzemeler (ahşap, akrilik, kumaş, kağıt) ve ince metaller için tercih edilir. Yüksek güçlerde kalın metalleri de kesebilirler ancak fiber lazerler kadar verimli değildirler.
- Fiber Lazerler: Yüksek enerji verimliliği ve mükemmel ışın kalitesi sayesinde özellikle metallerin (paslanmaz çelik, karbon çelik, alüminyum, pirinç, bakır) kesiminde üstündür. Reflektif malzemelerde bile sorunsuz çalışabilirler ve daha hızlı kesim hızları sunarlar.
Lazer kesim, tıbbi cihaz üretimi, elektronik bileşenler, hassas makine parçaları ve dekoratif sanatlar gibi yüksek hassasiyet gerektiren uygulamalar için idealdir.
Plazma Kesim: Hız ve Kalın Malzeme İşleme
Plazma kesim makineleri, elektrik iletkeni olan metalleri kesmek için yüksek sıcaklıklı, iyonize edilmiş bir gaz (plazma) kullanır. Bir plazma torcu, sıkıştırılmış gazı (hava, azot, oksijen, argon-hidrojen vb.) bir nozuldan geçirirken, bir elektrik arkı oluşturarak gazı iyonize eder ve plazmaya dönüştürür. Bu plazma jeti, metali eritir ve yüksek hızda erimiş metali kesim hattından dışarı üfler. Plazma kesim, özellikle kalın metal levhaların (örneğin 6 mm’den 50 mm’ye kadar ve bazı sistemlerde daha da kalın) hızlı bir şekilde kesilmesi gereken durumlarda ekonomik ve verimli bir çözümdür. Lazer kesime göre daha geniş bir kerf genişliğine ve daha belirgin bir HAZ‘e sahiptir, bu da kesim kenarlarında daha fazla deformasyon ve cüruf oluşumuna neden olabilir. Ancak, yeni nesil yüksek çözünürlüklü plazma (High Definition Plasma) sistemleri, lazer kesime yakın kalitede kesimler yapabilmektedir. İnşaat sektörü, gemi inşaatı, otomotiv sanayi ve ağır makine imalatı gibi alanlarda yaygın olarak kullanılır.
| Parametre | CNC Router | Lazer Kesim | Plazma Kesim |
|---|---|---|---|
| Kesim Prensibi | Mekanik talaş kaldırma (Fiziksel temas) | Odaklanmış ışıkla termal kesim (Temassız) | Yüksek sıcaklıkta iyonize gaz arkı ile termal kesim (Temassız) |
| İşlenebilir Malzemeler | Ahşap, plastik, kompozit, alüminyum, pirinç, köpük | Metaller (çelik, paslanmaz, alüminyum, titanyum), ahşap, akrilik, kumaş, deri, seramik | Elektrik iletkeni olan metaller (çelik, paslanmaz, alüminyum, pirinç, bakır) |
| Kesim Kalınlığı Aralığı | Malzemeye ve takım boyuna bağlı (geniş aralık) | Çok inceden ~30-40 mm’ye kadar (Fiber lazerde metale göre değişir) | ~0.5 mm’den ~150 mm’ye kadar (Sistem gücüne bağlı) |
| Hassasiyet ve Yüzey Kalitesi | Orta ila yüksek, takım ve malzeme bağımlı, pürüzlü kenar olabilir | Çok yüksek, pürüzsüz, temiz kenarlar, minimum HAZ | Orta ila yüksek (HD plazmada), daha geniş kerf, cüruf ve HAZ olabilir |
| Kesim Hızı | Düşük ila orta (işlem türüne ve malzemeye bağlı) | Yüksek (özellikle ince metallerde ve fiber lazerlerde) | Çok yüksek (özellikle kalın metallerde) |
| Başlangıç Maliyeti | Düşük ila orta | Yüksek ila çok yüksek | Orta ila yüksek |
| Isıdan Etkilenen Bölge (HAZ) | Yok (mekanik işlem) | Çok dar, minimal | Daha geniş, belirgin |
| Çevresel Etki/Güvenlik | Toz, gürültü, talaş | Lazer radyasyonu, duman, gaz | UV ışını, duman, gürültü, yüksek voltaj |
Sahada Dikkat Edilmesi Gerekenler
- Malzeme Seçimi ve Hazırlığı: Her makinenin en verimli çalıştığı malzeme türleri ve kalınlıkları farklıdır. Örneğin, CNC Router ile alüminyum işlerken özel takım ve soğutma sıvısı gerekirken, lazer kesimde reflektif malzemeler için fiber lazer tercih edilmelidir. Plazma kesimde ise sadece iletken metaller işlenebilir. Malzeme yüzeyinin temizliği, pas veya boya gibi katmanların varlığı, kesim kalitesini doğrudan etkiler. Lazerde yüzey yansıtıcılığı, plazmada iletkenlik önemlidir.
- Güvenlik Protokolleri ve İş Sağlığı: Her teknolojinin kendine özgü riskleri vardır. CNC Router’da yüksek hızlı dönen takımlar, talaş fırlaması ve gürültü riskleri bulunur. Lazer kesimde yüksek güçlü lazer ışınları göz ve cilt için tehlikelidir, özel gözlükler ve kapalı kabinler zorunludur. Ayrıca lazerle kesilen malzemelerden çıkan duman ve gazlar toksik olabilir, etkili bir havalandırma sistemi şarttır. Plazma kesimde ise yoğun UV ışını, yüksek sıcaklıkta plazma jeti, duman, gürültü ve elektrik çarpması riskleri mevcuttur. Tüm bu sistemlerde uygun KKD (Kişisel Koruyucu Donanım) kullanımı ve eğitimli personel kritik öneme sahiptir.
- Bakım ve Kalibrasyon Rutinleri: Makinelerin ömrünü ve performansını doğrudan etkileyen düzenli bakım. CNC Router’da spindle bakımı, takım değişimi, yağlama ve eksen kalibrasyonları önemlidir. Lazer kesimde optik elemanların (lensler, aynalar) temizliği ve ayarı, gaz kalitesi (CO2 lazerler için) ve lazer kaynağının periyodik kontrolleri hayati öneme sahiptir. Plazma kesimde ise nozul, elektrot ve koruyucu kapak gibi sarf malzemelerinin düzenli değişimi, gaz basınçlarının doğru ayarlanması ve torç bakımı kesim kalitesi için esastır. Hatalı kalibrasyon veya yetersiz bakım, kesim hassasiyetini düşürür ve arızalara yol açar.
- Yazılım ve Programlama Yetkinliği: Tüm bu makineler CNC kontrollüdür ve CAD/CAM yazılımları ile programlanır. Operatörlerin bu yazılımlara hakim olması, işlenecek parçanın doğru tasarlanması, uygun takım yollarının veya kesim stratejilerinin belirlenmesi ve makine parametrelerinin optimize edilmesi için gereklidir. G-kodu programlama bilgisi veya CAM yazılımlarının etkin kullanımı, üretim verimliliğini ve parça kalitesini artırır.
- Çevresel Koşullar ve Altyapı: Makinelerin kurulacağı ortamın tozsuz, uygun sıcaklık ve nemde olması önemlidir. Özellikle lazer ve plazma sistemleri için stabil bir elektrik şebekesi, yeterli basınçlı hava veya özel gaz tedariki ve etkili bir duman emme sistemi altyapısı gereklidir. CNC Router’lar için ise talaş ve toz yönetimi, işçi sağlığı ve makine ömrü açısından kritik bir faktördür.
Sık Karşılaşılan Sorunlar ve Çözümleri
Her teknolojinin kendine has operasyonel zorlukları ve çözüm yolları vardır:
-
CNC Router: Takım Kırılması ve Yüzey Pürüzlülüğü:
- Sorun: İşleme sırasında takımın kırılması, yüzeyde dalgalanmalar veya yanık izleri oluşması.
- Çözüm: Takım seçimi (malzemeye uygunluk), kesme hızları ve ilerleme oranlarının (feed rate) doğru ayarlanması, takım ömrünün takibi, takımın keskinliğinin kontrolü ve yeterli talaş kaldırma derinliği (DOC) belirlenmesi. Soğutma sıvısı kullanımı özellikle metal işlemede takım ömrünü uzatır ve yüzey kalitesini artırır.
-
Lazer Kesim: Odaklama Sorunları ve Kenar Yanıkları:
- Sorun: Kesim hattında genişleme, kenarlarda pürüzlülük, yanık izleri veya malzemenin tamamen kesilememesi.
- Çözüm: Lazerin odak noktasının doğru ayarlanması (malzeme kalınlığına göre), lens ve aynaların düzenli temizliği, koruyucu gaz (yardımcı gaz) basıncının ve türünün (oksijen, azot, hava) optimizasyonu, lazer gücünün ve kesim hızının malzeme ve kalınlığa göre kalibre edilmesi. Optik parçaların hasar görmemiş olması ve lazer kaynağının stabil çalışması önemlidir.
-
Plazma Kesim: Cüruf Oluşumu ve Kesim Kalitesi Düşüşü:
- Sorun: Kesilen parçanın alt kenarında aşırı cüruf (slag) birikimi, açısal kesimler (bevel), pürüzlü kenarlar veya arkın sürekli kesilmesi (arc loss).
- Çözüm: Nozul ve elektrot gibi sarf malzemelerinin düzenli ve zamanında değişimi, plazma gazı ve koruyucu gaz basınçlarının doğru ayarlanması, kesim yüksekliğinin (torch height control – THC) sabit tutulması, kesim hızının ve akım şiddetinin malzeme kalınlığına göre optimize edilmesi. Kaliteli hava filtresi ve kurutucu kullanımı, hava kaynaklı sorunları minimize eder.
Uzman Tavsiyesi
Endüstriyel otomasyonun kalbinde yer alan CNC Router, Lazer ve Plazma kesim teknolojileri, her biri kendine özgü avantaj ve dezavantajlarla donatılmış, belirli üretim senaryoları için tasarlanmış araçlardır. “CNC Router, Lazer ve Plazma Arasındaki Farklar Nelerdir?” sorusuna verilecek nihai cevap, bir işletmenin üretim hedefleri, işleyeceği malzeme türü, aradığı hassasiyet seviyesi, üretim hacmi ve bütçesi gibi birçok faktöre bağlıdır. Bir CNC Router, özellikle ahşap, plastik ve yumuşak metallerde esnek bir çözüm sunarken, 3D işleme yeteneğiyle öne çıkar. Lazer kesim, en yüksek hassasiyet ve yüzey kalitesi arayan, ince ve orta kalınlıktaki metallerle veya geniş bir yelpazedeki metal olmayan malzemelerle çalışan firmalar için idealdir. Plazma kesim ise, kalın metallerin hızlı ve ekonomik bir şekilde işlenmesi gereken, hassasiyetin ikinci planda olduğu durumlarda vazgeçilmez bir çözümdür.
Uzman tavsiyesi olarak, bir yatırım kararı almadan önce kapsamlı bir ihtiyaç analizi yapılması şarttır. Mevcut ve gelecekteki üretim portföyünüzü, hedeflediğiniz kalite standartlarını ve operasyonel maliyetleri (sarf malzemeleri, enerji tüketimi, bakım) detaylı bir şekilde değerlendirin. Her bir teknolojinin sunduğu avantajları ve kısıtlamaları net bir şekilde anlamak, uzun vadede en verimli ve kârlı çözümü bulmanızı sağlayacaktır. Unutulmamalıdır ki, bazen tek bir teknoloji yeterli olmayabilir ve farklı işleme gereksinimleri için birden fazla makineye yatırım yapmak veya bu teknolojileri bir arada kullanmak en doğru strateji olabilir. Saha tecrübemiz gösteriyor ki, doğru makine seçimi sadece başlangıç maliyetiyle değil, aynı zamanda operasyonel verimlilik, ürün kalitesi ve müşteri memnuniyetiyle ölçülür. Bu rehber, doğru seçimi yapmanız için sağlam bir temel oluşturmayı amaçlamaktadır.