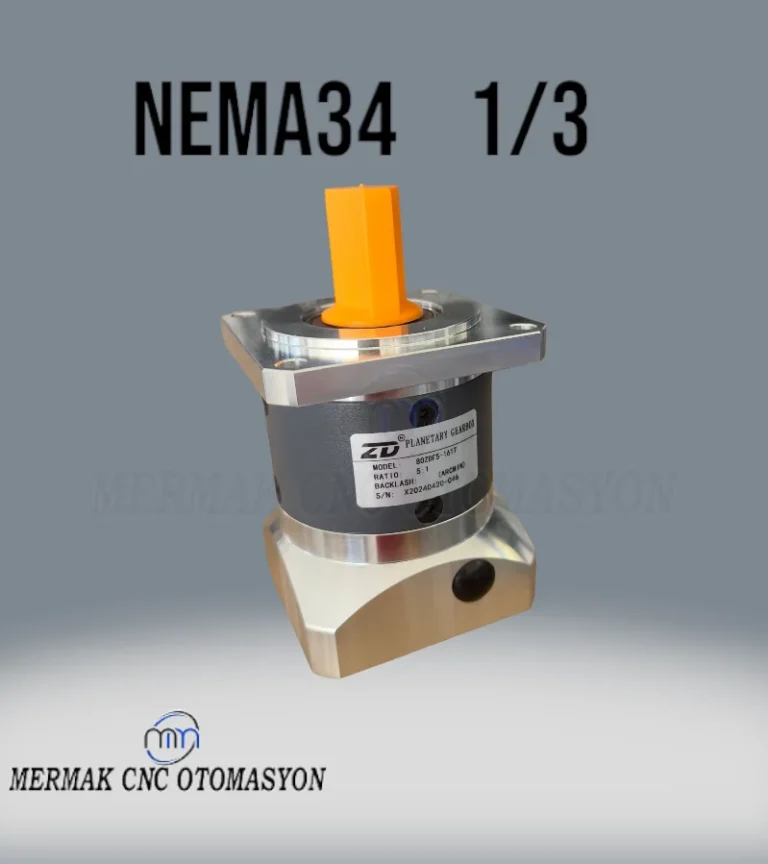
CNC İçin Kaç Arcmin Planet Redüktör Kullanılmalı?
İçindekiler
CNC uygulamaları için planet redüktör seçimi, makinenin hassasiyet gereksinimine, işlenecek malzemenin türüne, işleme hızına ve bütçeye göre değişiklik gösterir. Genellikle yüksek hassasiyetli CNC tezgahları için 1-3 arcmin (yay dakikası) gibi düşük geri boşluk değerleri tercih edilirken, genel amaçlı veya daha az kritik uygulamalarda 5-10 arcmin aralığındaki redüktörler yeterli olabilir. Kesin değer, uygulamanın detaylı mühendislik analizi ile belirlenmelidir.
CNC İçin Kaç Arcmin Planet Redüktör Kullanılmalı? Nedir?
CNC (Bilgisayarlı Sayısal Kontrol) makineleri, endüstriyel otomasyonun temel taşlarından biridir ve yüksek hassasiyet, tekrarlanabilirlik ve hız gerektiren üretim süreçlerinde kullanılır. Bu makinelerde hareket kontrolünü sağlayan servo motorlar, genellikle doğrudan işleme eksenine bağlanmazlar. Bunun yerine, motor ile işleme ekseni arasına bir planet redüktör (dişli kutusu) entegre edilir. Planet redüktörler, servo motorun yüksek hızını düşürerek torku artırma, atalet eşleşmesi sağlama ve sistemin genel rijitliğini artırma gibi kritik görevleri üstlenir. Bu bileşenlerin performansını belirleyen en önemli parametrelerden biri, “geri boşluk” veya “boşluk” olarak da bilinen backlash değeridir. Bu değer, genellikle yay dakikası (arcmin) cinsinden ifade edilir. Bir yay dakikası, bir derecenin altmışta biridir (1° = 60 arcmin). CNC sistemlerinde geri boşluğun önemi, takım yolunun hassasiyetini, yüzey kalitesini ve genel işleme doğruluğunu doğrudan etkilemesinden kaynaklanır. Yüksek geri boşluk, takımın hareket yönü değiştiğinde istenmeyen bir gecikmeye veya konum hatasına neden olur, bu da özellikle hassas konturların işlenmesinde veya çok eksenli interpolasyonlarda ciddi hatalara yol açabilir. Bu nedenle, CNC uygulamaları için doğru arcmin değerine sahip bir planet redüktör seçimi, makinenin nihai performansını doğrudan etkileyen kritik bir mühendislik kararıdır.
Çalışma Prensibi ve Teknik Veriler
Planet redüktörler, adından da anlaşılacağı gibi, “güneş” dişlisi etrafında dönen “gezegen” dişlileri ve dışta yer alan “halka” dişlisinden oluşan bir yapıya sahiptir. Bu kompakt tasarım, yüksek tork yoğunluğu ve rijitlik sağlarken, aynı zamanda düşük geri boşluk değerlerine ulaşmayı mümkün kılar. Servo motorun mili, genellikle güneş dişlisine bağlanır ve bu dişli döndüğünde, gezegen dişlilerini halka dişlisinin içinde döndürür. Gezegen dişlileri, bir taşıyıcıya monte edilmiştir ve bu taşıyıcı, redüktörün çıkış milini oluşturur. Bu düzenleme, gücü birden fazla dişli üzerinden dağıtarak daha fazla tork iletimi ve daha uzun ömür sağlar.
CNC uygulamalarında planet redüktör seçimi yapılırken dikkate alınması gereken başlıca teknik veriler şunlardır:
- Geri Boşluk (Backlash – Arcmin): Bu, giriş milinin çıkış mili hareket etmeden dönebileceği açısal boşluktur. CNC hassasiyeti için en kritik parametredir. 0-3 arcmin arası ultra hassas, 3-5 arcmin arası yüksek hassas, 5-10 arcmin arası standart hassas ve 10 arcmin üzeri genel amaçlı uygulamalar için kabul edilebilir. Yüksek hassasiyetli kalıpçılık, medikal cihaz üretimi gibi alanlarda genellikle 1-3 arcmin altı değerler aranırken, ahşap işleme, plazma kesim gibi daha toleranslı uygulamalarda 5-10 arcmin yeterli olabilir.
- Redüksiyon Oranı (i): Motor hızını düşürüp torku artıran orandır. Genellikle 3:1’den 100:1’e kadar değişen oranlar mevcuttur. Doğru oran, motorun ataletini yüke eşleştirmek ve istenen hız/tork değerlerini elde etmek için hayati öneme sahiptir. Atalet eşleşmesi, sistemin dinamik performansını ve kararlılığını doğrudan etkiler.
- Burulma Rijitliği (Torsional Rigidity): Redüktörün tork altında ne kadar esneyeceğini gösteren bir ölçüdür. Yüksek rijitlik, daha az deformasyon ve dolayısıyla daha iyi konumlandırma hassasiyeti demektir. CNC’de titreşimi azaltmak ve hassas hareketleri korumak için yüksek burulma rijitliği önemlidir.
- Nominal ve Maksimum Çıkış Torku: Redüktörün sürekli ve anlık olarak iletebileceği tork değerleridir. Uygulamanın gerektirdiği maksimum tork değerini karşılamalı, ancak nominal tork da sürekli çalışma koşullarında yeterli olmalıdır.
- Verimlilik: Redüktörün giriş gücünün ne kadarını çıkışa aktarabildiğini gösterir. Yüksek verimlilik (%90’ın üzeri), enerji kaybını ve ısı üretimini azaltır.
- Giriş ve Çıkış Hızı: Motorun maksimum hızını kaldırabilmeli ve çıkışta istenen eksen hızını sağlayabilmelidir.
- Atalet Momenti: Redüktörün kendi iç ataleti ve yansıttığı yük ataleti, servo sistemin kontrol edilebilirliği için önemlidir. Motor ataleti ile yük ataletinin belirli bir oranda (genellikle 1:1 ile 1:10 arası) eşleşmesi önerilir.
- Isıl Kapasite: Sürekli çalışma sırasında ürettiği ısıyı dağıtabilme yeteneğidir. Aşırı ısınma, yağ ömrünü kısaltır ve performansı düşürür.
- Servis Ömrü: Redüktörün belirli yükler ve hızlarda ne kadar süre sorunsuz çalışacağını gösterir.
Bu parametrelerin her biri, CNC uygulamasının spesifik gereksinimlerine göre dikkatlice değerlendirilmelidir. Örneğin, bir metal kesme makinesinde yüksek tork ve rijitlik ön planda iken, bir 3D yazıcıda daha düşük maliyetli ve yeterli hassasiyet sunan bir çözüm tercih edilebilir.
| Parametre | Değer/Açıklama |
|---|---|
| Geri Boşluk (Backlash) | Yüksek Hassasiyet (Kalıpçılık): Genel Amaçlı CNC: 5 – 10 arcmin Ultra Hassas (Ölçüm): |
| Redüksiyon Oranı (i) | 3:1’den 100:1’e kadar değişebilir. Motor ataletini yüke eşleştirmek için kritik. |
| Burulma Rijitliği | Yüksek (Nm/arcmin). Titreşimi azaltır, konumlandırma hassasiyetini artırır. |
| Maksimum Çıkış Torku | Uygulamanın pik tork ihtiyacını karşılamalıdır. |
| Verimlilik | Genellikle %90-97 arasında. Enerji kaybını ve ısı üretimini etkiler. |
| Atalet Oranı | Yük ataleti / Motor ataleti: İdeal olarak 1:1 ile 1:10 arasında olmalıdır. |
| Servis Ömrü | 20.000 saat üzeri (uygulama ve bakım koşullarına bağlı). |
Sahada Dikkat Edilmesi Gerekenler
-
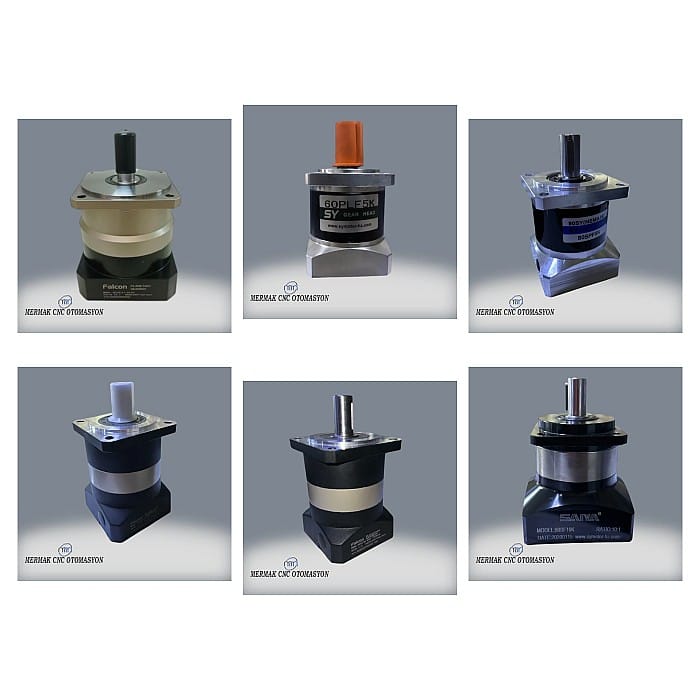
Uygulama Alanı ve Hassasiyet İhtiyacı: CNC makinesinin ne amaçla kullanılacağı, geri boşluk değerini belirlemede ilk adımdır.
- Yüksek Hassasiyetli İşleme (Kalıpçılık, Tıbbi Cihazlar, Optik Parçalar): Bu tür uygulamalar, mikron düzeyinde hassasiyet gerektirir. Bu durumda, 1-3 arcmin veya daha düşük geri boşluklu redüktörler zorunluluktur. Bu redüktörler, genellikle daha yüksek maliyetli ve daha sağlam yapıya sahiptir.
- Genel Amaçlı Kesme ve Frezeleme (Metal, Ahşap, Plastik): Daha toleranslı yüzey kalitesi ve konumlandırma gerektiren uygulamalarda, 5-10 arcmin aralığındaki redüktörler genellikle yeterlidir. Bu, maliyet etkin bir çözüm sunar.
- Hızlı Hareket ve Taşıma Sistemleri (Pick-and-Place, Otomasyon): Aşırı hassasiyetin ikinci planda olduğu, ancak hız ve tekrarlanabilirliğin önemli olduğu durumlarda, 10 arcmin üzeri geri boşluk değerleri de kabul edilebilir, ancak CNC terimi bu tür uygulamalarda genellikle daha geniş anlamda kullanılır.
- Maliyet ve Performans Dengesi: Düşük geri boşluklu redüktörler, daha karmaşık üretim süreçleri ve daha yüksek kaliteli bileşenler gerektirdiğinden, genellikle daha pahalıdır. Bütçe kısıtlamaları dahilinde en iyi performansı elde etmek için, uygulamanın gerçek hassasiyet ihtiyacını doğru bir şekilde analiz etmek önemlidir. Gereksiz yere ultra düşük geri boşluklu bir redüktör seçmek, maliyeti artırırken, beklenen performans artışını sağlamayabilir.
- Motor ve Yük Eşleşmesi (Atalet Oranı): Redüktörün, bağlı olduğu servo motor ve hareket ettireceği yük ile doğru bir şekilde eşleşmesi gerekmektedir. Atalet oranı (yük ataleti / motor ataleti), servo sistemin dinamik tepkisini ve kararlılığını etkiler. Genellikle 1:1 ile 1:10 arasındaki oranlar tavsiye edilir. Yanlış atalet eşleşmesi, kontrol zorluklarına, titreşimlere ve sistemin kararsız çalışmasına yol açabilir. Redüktörün kendisi de sisteme ek bir atalet katar, bu da hesaplamalara dahil edilmelidir.
- Montaj ve Hizalama: Redüktörün servo motora ve eksene doğru bir şekilde monte edilmesi, geri boşluk performansını doğrudan etkiler. Yanlış hizalama veya gevşek bağlantılar, üreticinin belirttiği geri boşluk değerini artırabilir ve sistemde istenmeyen titreşimlere neden olabilir. Montaj sırasında tork anahtarı ile belirtilen sıkma torklarına uyulmalı ve flanşlar ile millerin temiz ve pürüzsüz olduğundan emin olunmalıdır.
- Çevresel Koşullar ve Koruma Sınıfı: Çalışma ortamının sıcaklığı, nem oranı, toz ve sıvı varlığı gibi faktörler redüktörün ömrünü ve performansını etkiler. Redüktörün IP (Giriş Koruma) sınıfı, bu koşullara uygun olmalıdır. Özellikle nemli veya tozlu ortamlarda daha yüksek IP sınıfına sahip redüktörler tercih edilmelidir.
- Servis ve Bakım: Planet redüktörler genellikle “ömür boyu yağlı” olarak tanımlansa da, bazı modeller periyodik yağ değişimi veya kontrol gerektirebilir. Üreticinin bakım talimatlarına uymak, redüktörün uzun ömürlü ve performanslı çalışmasını sağlar. Aşınma ve yıpranma, zamanla geri boşluğu artırabilir, bu nedenle periyodik kontrol ve gerekirse değişim planlaması yapılmalıdır.
Sık Karşılaşılan Sorunlar ve Çözümleri
CNC sistemlerinde planet redüktörlerle ilgili karşılaşılan bazı yaygın sorunlar ve bu sorunlara yönelik çözüm önerileri şunlardır:
-
Artan Geri Boşluk (Backlash):
Sorun: Makine hareket yönü değiştirdiğinde hassasiyet kaybı, titreşim veya takım izlerinde dalgalanmalar gözlemlenir. Bu, redüktörün nominal geri boşluk değerinin üzerine çıktığını gösterir.
Nedenleri: Dişli aşınması, yatak aşınması, yanlış veya yetersiz yağlama, aşırı yüklenme, yanlış montaj (gevşek bağlantılar).
Çözümleri: Öncelikle montaj cıvatalarının sıkılığını kontrol edin. Redüktörün ömrünü doldurup doldurmadığını veya aşırı yük altında çalışıp çalışmadığını değerlendirin. Eğer aşınma tespit edilirse, redüktörün değiştirilmesi gerekir. Yetersiz yağlama şüphesi varsa, üretici talimatlarına göre yağlama kontrolü veya değişimi yapılmalıdır. Uygulama için doğru geri boşluk değerine sahip bir redüktör seçildiğinden emin olunmalıdır.
-
Aşırı Gürültü ve Titreşim:
Sorun: Redüktörden gelen anormal sesler (uğultu, sürtünme, tıkırtı) ve/veya sistemde hissedilen titreşimler.
Nedenleri: Yatak hasarı, dişli hasarı (kırık veya aşınmış dişler), yanlış yağlama, eksenel veya radyal aşırı yük, montaj hizalama hatası.
Çözümleri: Redüktörün sökülerek iç bileşenlerinin kontrol edilmesi gerekebilir. Dişli ve yatak hasarı durumunda redüktör değişimi kaçınılmazdır. Yağlama seviyesi ve kalitesi kontrol edilmeli, gerekirse yenilenmelidir. Montaj hizalaması ve bağlantıların sıkılığı tekrar kontrol edilmelidir. Uygulama yüklerinin redüktörün kapasitesini aşıp aşmadığı değerlendirilmelidir.
-
Aşırı Isınma:
Sorun: Redüktör gövdesinin normal çalışma sıcaklığından daha sıcak olması, termal sensörlerle tespit edilen yüksek sıcaklıklar.
Nedenleri: Sürekli aşırı yük altında çalışma, yetersiz yağlama, yanlış tipte yağlama, havalandırma eksikliği, ortam sıcaklığının yüksek olması, iç sürtünmenin artması.
Çözümleri: Uygulamanın tork ve hız profili gözden geçirilerek redüktörün kapasitesine uygunluğu kontrol edilmelidir. Yağlama seviyesi ve kullanılan yağ tipi üretici tavsiyelerine göre doğrulanmalıdır. Redüktörün çevresel sıcaklığı düşürülmeli veya ek soğutma çözümleri (fan vb.) düşünülmelidir. Eğer sorun devam ederse, iç hasar olabileceği düşünülerek redüktör kontrol edilmelidir.
-
Tork Kaybı veya Yetersizliği:
Sorun: Motorun nominal torkunu sağlamasına rağmen, eksende yeterli güç veya hız elde edilememesi.
Nedenleri: Yanlış redüksiyon oranı seçimi (yetersiz tork çarpanı), redüktörün iç sürtünmesinin artması, motor-redüktör-yük atalet uyumsuzluğu.
Çözümleri: Redüksiyon oranının uygulama gereksinimlerini karşıladığından emin olun. Gerekirse daha yüksek bir redüksiyon oranına sahip redüktör seçimi yapılabilir. Redüktörün iç sürtünmesini artırabilecek sorunlar (yağlama, aşınma) kontrol edilmelidir. Servo sürücü parametreleri ve atalet eşleşmesi yeniden optimize edilmelidir.
Uzman Tavsiyesi
CNC uygulamalarında planet redüktör seçimi, makinenin genel performansı, işleme kalitesi ve uzun ömürlü çalışması için kritik bir adımdır. “Kaç arcmin?” sorusunun tek bir net cevabı olmamakla birlikte, bu tamamen uygulamanın spesifik gereksinimlerine bağlıdır. Ultra hassas kalıpçılık, yüksek hızlı ve hassas işleme merkezleri gibi alanlarda 1-3 arcmin gibi çok düşük geri boşluk değerleri neredeyse bir zorunluluktur. Bu tür redüktörler, mikron düzeyinde konumlandırma doğruluğu ve mükemmel yüzey kalitesi sağlar, ancak yatırım maliyetleri de buna paralel olarak artar. Öte yandan, genel amaçlı CNC routerlar, plazma kesim makineleri veya daha az kritik hassasiyet gerektiren otomasyon uygulamalarında 5-10 arcmin aralığındaki redüktörler genellikle yeterli performansı sunar ve maliyet etkin bir çözüm oluşturur. Uzman tavsiyesi olarak, redüktör seçim sürecinde öncelikle uygulamanın gerektirdiği minimum hassasiyetin net bir şekilde tanımlanması esastır. Bu, sadece geri boşluk değeriyle sınırlı kalmayıp, redüktörün burulma rijitliği, nominal ve maksimum tork kapasitesi, atalet oranı ve verimlilik gibi diğer teknik parametrelerini de kapsamalıdır. Motor ve yük ataletinin doğru eşleşmesi, sistemin dinamik performansını ve kontrol edilebilirliğini doğrudan etkilediği için asla göz ardı edilmemelidir. Ayrıca, redüktörün çevresel koşullara (sıcaklık, nem, toz) uygun IP koruma sınıfına sahip olması, uzun vadeli güvenilirlik için önemlidir. Piyasadaki farklı üreticilerin sunduğu ürün gamını incelemek, teknik veri sayfalarını karşılaştırmak ve mümkünse referans uygulamaları görmek, doğru kararı vermenize yardımcı olacaktır. Unutulmamalıdır ki, en pahalı veya en düşük geri boşluklu redüktör her zaman en iyi çözüm olmayabilir; önemli olan, uygulamanız için en uygun maliyet-performans dengesini yakalamaktır. Bu nedenle, redüktör üreticileri veya otomasyon mühendisleri ile detaylı bir teknik danışmanlık süreci yürütmek, projenizin başarısı için hayati öneme sahiptir. Doğru seçilmiş bir planet redüktör, CNC makinenizin potansiyelini tam olarak ortaya çıkararak üretim verimliliğinizi ve ürün kalitenizi artıracaktır.