Sepetinizde ürün bulunmuyor.
CNC Freze Ucu Neden Kırılır?
İçindekiler
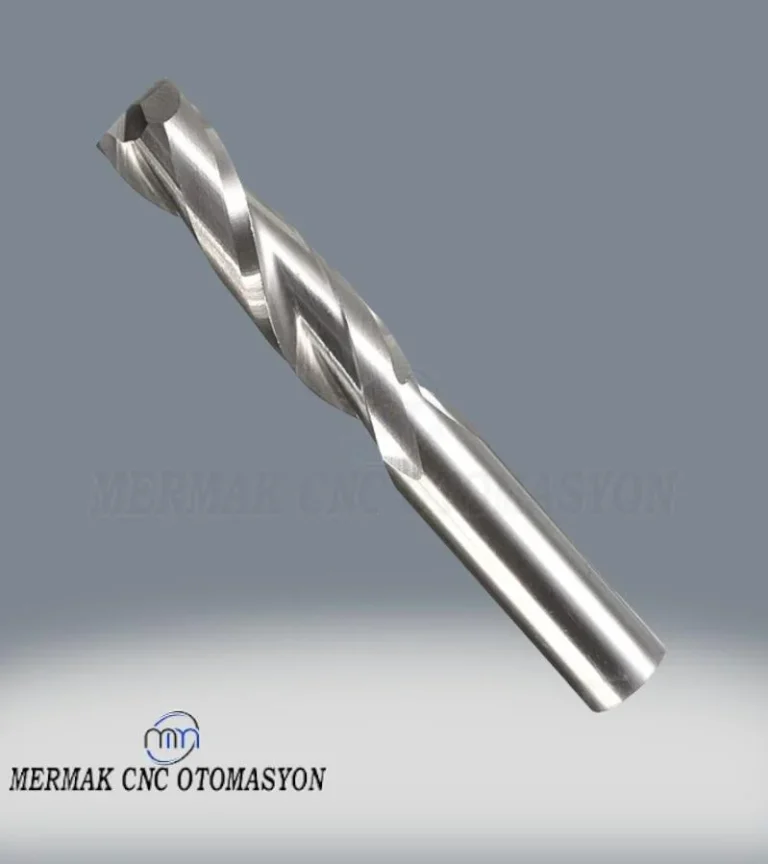
CNC freze uçları, yanlış kesme parametreleri, uygunsuz takım seçimi, iş parçası malzemesi, yetersiz soğutma, takım tutucu sorunları, aşırı titreşim ve programlama hataları gibi birçok kritik faktörden dolayı kırılır. Bu kırılmalar, üretim verimliliğini düşürür, maliyetleri artırır ve iş güvenliğini riske atar; dolayısıyla kök nedenlerin anlaşılması esastır.
CNC Freze Ucu Neden Kırılır? Nedir?
Endüstriyel otomasyon ve talaşlı imalat süreçlerinin kalbi olan CNC frezeleme operasyonlarında, freze ucunun kırılması en sık karşılaşılan ve en maliyetli sorunlardan biridir. Bu durum, sadece üretimin durmasına ve hurda malzemeye yol açmakla kalmaz, aynı zamanda makineye, takım tutucuya ve hatta operatör güvenliğine ciddi zararlar verebilir. Bir freze ucunun kırılması, genellikle tek bir nedenin değil, bir dizi faktörün bir araya gelmesiyle ortaya çıkan karmaşık bir süreçtir. Bu faktörler, takımın fiziksel özelliklerinden işleme parametrelerine, makinenin dinamiklerinden çevresel koşullara kadar geniş bir yelpazeyi kapsar. Kırılma, takımın kesme kenarının aniden hasar görmesi, gövdesinin çatlaması veya tamamen parçalanması şeklinde kendini gösterebilir. Uzman bir yaklaşımla, bu kırılmaların altında yatan temel mekanizmaları anlamak ve proaktif önlemler almak, modern üretim tesislerinde verimliliği ve sürdürülebilirliği artırmak için hayati önem taşır.
Endüstriyel otomasyonun ve modern üretim süreçlerinin kalbinde yer alan CNC freze makineleri, karmaşık parçaların hassas ve verimli bir şekilde işlenmesini sağlar. Ancak, bu süreçlerin aksamadan devam etmesi için kullanılan kesici takımların, yani CNC freze uçlarının bütünlüğü kritik öneme sahiptir. Bir freze ucunun kırılması, sadece basit bir arıza olmaktan öte, üretim hattında ciddi aksaklıklara, maliyetli duruş sürelerine ve hatta makineye zarar verme potansiyeline sahip bir problemdir. Bu durum, genellikle tek bir neden yerine, bir dizi teknik ve operasyonel faktörün bir araya gelmesiyle ortaya çıkar. Freze ucu kırılması, takımın malzeme yorgunluğuna maruz kalması, anlık aşırı yüklenmeler, termal şoklar veya mekanik darbeler sonucu yapısal bütünlüğünü kaybetmesidir. Bu makale, CNC freze ucu kırılmasının temel nedenlerini derinlemesine inceleyerek, endüstriyel otomasyon profesyonellerine ve saha mühendislerine kapsamlı bir rehber sunmaktadır.
Çalışma Prensibi ve Teknik Veriler
CNC frezeleme, dönen bir kesici takımın (freze ucu) iş parçası üzerinden talaş kaldırarak istenen şekli oluşturması prensibine dayanır. Bu süreçte freze ucu, yüksek hızlarda dönerken iş parçasıyla temas eder ve malzemeyi kesme kuvvetleri uygulayarak ayırır. Bir freze ucunun dayanıklılığı ve performansı, kullanılan takım malzemesi, geometri, kaplama, işleme parametreleri ve iş parçası malzemesi gibi birçok teknik değişkene bağlıdır. Örneğin, sert ve aşındırıcı malzemelerde yüksek hızlı çelik (HSS) uçlar yerine genellikle karbür (WC-Co) veya seramik uçlar tercih edilir. Karbür uçlar, yüksek sertlikleri ve aşınma dirençleri sayesinde daha yüksek kesme hızlarına ve ilerlemelere olanak tanır. Ancak, karbürün tokluğu HSS’ye göre daha düşüktür, bu da onu darbelere karşı daha hassas hale getirir.
Kesme parametreleri, yani devir sayısı (RPM), ilerleme hızı (feed rate) ve kesme derinliği (depth of cut), takım üzerindeki yükü doğrudan etkiler. Aşırı yüksek ilerleme veya kesme derinliği, takımın dayanabileceği maksimum kesme kuvvetini aşarak ani kırılmalara yol açabilir. Yetersiz devir ise takımın malzemeyi “kazımasına” neden olabilir, bu da aşırı sürtünme, ısı birikimi ve sonuç olarak takımın zayıflamasına yol açar. Talaş kaldırma oranı (MRR), bu parametrelerin bir fonksiyonu olarak takımın ne kadar malzeme işlediğini gösterir ve takım ömrü ile doğrudan ilişkilidir. Yüksek MRR hedeflenirken takımın sınırları zorlandığında kırılma riski artar.
Takımın geometrisi de kritik bir rol oynar. Helis açısı, talaş tahliyesini ve kesme kuvvetlerinin yönünü etkiler. Uygun olmayan helis açısı, talaş sıkışmasına ve takımın üzerine binen gerilimin artmasına neden olabilir. Diş sayısı, takımın rijitliğini ve kesme kuvvetlerinin dağılımını etkiler. Daha fazla diş, daha rijit bir takım anlamına gelir ancak talaş tahliyesi için daha az alan bırakabilir. Kaplamalar (TiN, AlTiN, TiAlN vb.), takımın yüzey sertliğini, aşınma direncini ve ısıya dayanıklılığını artırarak ömrünü uzatır ve kırılma riskini azaltır. Ancak, kaplamanın iş parçası malzemesine ve kesme koşullarına uygun olmaması, kaplamanın soyulmasına ve altındaki malzemenin hızla aşınmasına neden olabilir.
Titreşim, frezeleme operasyonlarında takım kırılmasının önemli bir nedenidir. Makine, takım tutucu, takım veya iş parçasındaki rijitlik eksiklikleri, rezonans frekanslarının çakışması gibi durumlar titreşime yol açar. Titreşim, kesme kenarında mikro çatlaklara neden olur, takımın ömrünü kısaltır ve sonunda kırılmaya yol açar. Takım tutucu sisteminin kalitesi ve sıkma gücü de salgı (runout) miktarını etkiler. Yüksek salgı, takımın sadece bir veya iki kesme kenarının iş yapmasına neden olarak aşırı yüklenmeye ve erken kırılmaya davetiye çıkarır.
| Parametre | Değer/Açıklama |
|---|---|
| Takım Malzemesi | Karbür (WC-Co): Yüksek sertlik, aşınma direnci; düşük tokluk. HSS: Yüksek tokluk; düşük sertlik ve ısı direnci. Seramik: Çok yüksek sertlik, ısı direnci; çok düşük tokluk. |
| Kaplama Türü | TiN (Titanyum Nitrür): Genel amaçlı. AlTiN (Alüminyum Titanyum Nitrür): Yüksek ısı ve aşınma direnci, sert malzemeler için. TiAlN (Titanyum Alüminyum Nitrür): Yüksek sıcaklık stabilitesi, zorlu uygulamalar. |
| Helis Açısı | 0-60 derece. Talaş tahliyesi, kesme kuvvetlerinin yönü ve yüzey kalitesini etkiler. Genellikle 30-45 derece. |
| Diş Sayısı | 2-6+ diş. Talaş cebi hacmi, takım rijitliği ve kesme kuvvetlerinin dağılımını belirler. İnce talaş için çok dişli, kaba talaş için az dişli. |
| Kesme Hızı (Vc) | Malzemeye ve takıma göre m/dk. Takım aşınmasını ve ısı üretimini doğrudan etkiler. |
| İlerleme Hızı (Vf) | mm/dk veya mm/diş. Talaş kalınlığını ve takım üzerindeki yükü belirler. |
| Soğutma Tipi | Kuru, Emülsiyon, Yağ, MQL (Minimum Miktar Yağlama), Hava. Isı dağılımı ve talaş tahliyesi için kritik. |
| Titreşim Sönümleme | Takım tutucu tipi (hidrolik, shrink fit), takım uzatma boyu, takım geometrisi ve kesme parametreleri ile sağlanır. |

CNC freze uçları, iş parçasından talaş kaldırma prensibiyle çalışır. Bu süreçte, takım ucu yüksek hızlarda dönerek malzemeye nüfuz eder ve belirli bir ilerleme hızıyla hareket ederek istenen şekli oluşturur. Bu dinamik işlem sırasında takım ucu, kesme kuvvetleri, sürtünme, ısı ve titreşim gibi birçok mekanik ve termal stres faktörüne maruz kalır. Bu faktörlerin herhangi birindeki dengesizlik veya aşırı yüklenme, takımın kırılmasına yol açabilir. Kesme parametreleri, takımın ömrü ve performansı üzerinde doğrudan etkilidir. Örneğin, yüksek devir ve ilerleme hızları, daha yüksek üretim oranları sağlarken, aynı zamanda takıma binen yükü ve oluşan ısıyı artırır. Kesme derinliği ve kesme genişliği de talaş kaldırma hacmini ve dolayısıyla kesme kuvvetlerini belirleyen önemli parametrelerdir. Yanlış seçilmiş parametreler, takımın kapasitesini aşarak ani kırılmalara neden olabilir.
Takımın kendisi de kırılmaya karşı hassasiyetini etkileyen birçok özelliğe sahiptir. Takım malzemesi (örneğin, karbür, HSS, seramik) ve kaplaması (TiN, AlTiN, vb.) takımın sertliğini, aşınma direncini ve ısıya dayanıklılığını belirler. Yanlış malzeme veya kaplama seçimi, işlenen malzemenin özellikleriyle uyumsuzluk yaratarak erken aşınma ve kırılmaya zemin hazırlar. Takım geometrisi (helis açısı, talaş oluğu sayısı, kesme kenarı açısı) talaş tahliyesini, kesme kuvvetlerinin dağılımını ve titreşim eğilimini doğrudan etkiler. Özellikle uzun ve ince takımlar, yüksek radyal kuvvetlere veya titreşimlere karşı daha hassastır ve kırılma riski daha yüksektir. Spindle salgısı (runout) ve takım tutucunun kalitesi de takımın dengeli dönmesini ve kesme kuvvetlerini eşit şekilde dağıtmasını etkiler. Yüksek salgı, takımın tek bir kenarına aşırı yük bindirerek yorulma ve kırılmaya yol açabilir. İş parçası malzemesinin sertliği, aşındırıcılığı ve talaş kaldırma özellikleri de kritik öneme sahiptir. Sert ve aşındırıcı malzemeler, takımı daha hızlı aşındırır ve daha yüksek kesme kuvvetleri gerektirir, bu da kırılma riskini artırır. Son olarak, soğutma sıvısının türü, akışı ve basıncı, kesme bölgesindeki ısıyı kontrol altında tutarak takımın termal şoklardan ve aşırı ısınmadan korunmasına yardımcı olur. Yetersiz soğutma, takım malzemesinin mukavemetini azaltarak kırılma olasılığını yükseltir.
| Parametre | Değer/Açıklama |
|---|---|
| Kesme Hızı (Vc) | Takımın iş parçası yüzeyinde bir dakikada aldığı yol (m/dak). Malzemeye ve takım tipine göre kritik değerler. |
| İlerleme Hızı (Vf) | Takımın iş parçası boyunca bir dakikada ilerlediği mesafe (mm/dak). Aşırı hız, kırılmaya yol açabilir. |
| Talaş Kalınlığı (fz) | Takım dişinin bir devirde kaldırdığı talaşın ortalama kalınlığı (mm/diş). Optimizasyon, takım ömrünü etkiler. |
| Kesme Derinliği (ap) | Takımın radyal veya eksenel yönde iş parçasına daldığı mesafe (mm). Aşırı derinlik, takım yükünü artırır. |
| Takım Malzemesi | HSS, Karbür, Seramik, PCD vb. İşlenecek malzemeye göre doğru seçim hayati öneme sahiptir. |
| Spindle Salgısı (Runout) | Spindle’ın dönme eksenindeki sapma (µm). Yüksek salgı, takımda dengesiz yüke neden olur. |
| Soğutma Yöntemi | Kuru, emülsiyon, minimum yağlama (MQL), hava püskürtme. Isı yönetimi ve talaş tahliyesi için kritiktir. |
Sahada Dikkat Edilmesi Gerekenler
- Doğru Takım Seçimi ve Malzeme Uyumu: İşlenecek malzemenin sertliği, aşındırıcılığı ve mukavemeti, seçilecek freze ucunun malzemesini (HSS, karbür, seramik), kaplamasını (TiN, AlTiN) ve geometrisini doğrudan belirlemelidir. Örneğin, paslanmaz çelik gibi sert ve yapışkan malzemeler için, talaş tahliyesini kolaylaştıran yüksek helis açılı, güçlü kaplamalı karbür uçlar tercih edilmelidir. Malzeme kataloğundaki önerilere harfiyen uymak, takım kırılma riskini önemli ölçüde azaltır. Yanlış takım seçimi, takımın erken aşınmasına, kesme kenarının parçalanmasına veya ani kırılmaya yol açar.
- Kesme Parametrelerinin Optimizasyonu: Devir sayısı (RPM), ilerleme hızı (feed rate) ve kesme derinliği (depth of cut) gibi kesme parametreleri, takım ve iş parçası malzemesine, takım çapına ve makinenin gücüne göre doğru şekilde ayarlanmalıdır. Üretici kataloglarında belirtilen başlangıç değerleri bir referans noktasıdır, ancak optimum performans için deneme yanılma ve deneyimle ince ayar yapılmalıdır. Aşırı yüksek ilerleme, takımın aniden kırılmasına neden olabilirken, çok düşük ilerleme de sürtünmeyi artırarak ısı birikimine ve takımın aşınmasına yol açabilir. Özellikle adaptif frezeleme stratejileri, takım yükünü optimize ederek kırılma riskini minimize edebilir.
- Takım Tutucu ve Sıkma Gücü Kontrolü: Takım tutucunun kalitesi ve takımın tutucuya doğru şekilde sıkılması, frezeleme operasyonunun stabilitesi için hayati öneme sahiptir. Yüksek salgı (runout), takımın kesme kenarları arasında dengesiz yük dağılımına neden olur ve bu da takımın erken aşınmasına veya kırılmasına yol açar. Hidrolik veya shrink-fit takım tutucular, geleneksel pensli tutuculara göre daha iyi salgı kontrolü ve sıkma gücü sunar. Takım tutucunun temizliği ve takıma uygunluğu da düzenli olarak kontrol edilmelidir.
- Etkin Soğutma ve Talaş Tahliyesi: Talaşlı imalatta oluşan ısının uzaklaştırılması ve talaşların kesme bölgesinden etkin bir şekilde tahliye edilmesi, takım ömrü ve kırılma riskini doğrudan etkiler. Yetersiz soğutma, takım malzemesinin yapısını bozarak sertliğini azaltır ve kesme kenarlarının deformasyonuna yol açar. Talaş sıkışması ise takım üzerinde aniden artan yüke neden olarak kırılmaya sebebiyet verebilir. Soğutma sıvısının doğru basınçta ve doğru noktaya uygulanması, içten soğutmalı takımların kullanılması veya yüksek basınçlı hava püskürtme sistemleri bu konuda etkili çözümler sunar.
- İş Parçası Bağlama Rijitliği: İş parçasının tezgah üzerine sağlam ve rijit bir şekilde bağlanması, titreşimi minimize etmek ve istikrarlı bir kesme işlemi sağlamak için kritik öneme sahiptir. Yetersiz bağlama, iş parçasının kesme sırasında hareket etmesine veya titreşmesine neden olabilir, bu da takım üzerinde öngörülemeyen yükler oluşturarak kırılmaya yol açar. Fikstürlerin ve mengene sistemlerinin sağlamlığı, düzenli bakımı ve doğru konumlandırılması büyük önem taşır.
- Takım Aşınması Takibi ve Zamanında Değişim: Takım aşınmasının düzenli olarak izlenmesi, olası kırılmaları önlemede proaktif bir yaklaşımdır. Aşırı aşınmış bir takım, kesme kuvvetlerini artırır, yüzey kalitesini düşürür ve ani kırılma riskini yükseltir. Otomatik takım ölçme sistemleri veya operatörlerin görsel kontrolü ile aşınma seviyeleri takip edilmeli ve takım, belirli bir aşınma eşiğine ulaştığında değiştirilmelidir. Aşınma izleme, takım ömrü optimizasyonu için de veri sağlar.
- Programlama ve Çarpma Kontrolü: CAM programında yapılan hatalar, takım yolunun yanlış hesaplanması, takımın iş parçasına veya fikstüre çarpmasına neden olabilir. Bu tür çarpmalar, takımın anında ve şiddetli bir şekilde kırılmasına yol açar. Programlama sırasında dikkatli olmak, işleme simülasyonları kullanmak ve ilk parça işleme öncesinde kuru çalıştırma (dry run) yapmak, bu tür hataları önlemek için vazgeçilmezdir.

- Doğru Takım Seçimi ve Takım Geometrisi: İşlenecek malzemenin sertliği, aşındırıcılığı ve işleme tipi (kaba, ince, kanal açma vb.) göz önünde bulundurularak doğru takım malzemesi (karbür, HSS, seramik), kaplama ve geometri (helis açısı, talaş oluğu sayısı, kesme kenarı formu) seçilmelidir. Örneğin, sert malzemeler için yüksek tokluğa sahip, ince taneli karbür takımlar ve uygun kaplamalar tercih edilmelidir. Uzun takım uzantıları mümkün olduğunca kısaltılmalı, titreşimi azaltmak için uygun geometriye sahip takımlar kullanılmalıdır.
- Kesme Parametrelerinin Optimizasyonu: Üretici tarafından belirtilen başlangıç kesme verileri, her zaman ideal olmayabilir. Saha koşullarına, makine rijitliğine ve iş parçası bağlama yöntemine göre kesme hızı (Vc), ilerleme hızı (Vf), talaş kalınlığı (fz), kesme derinliği (ap) ve kesme genişliği (ae) parametreleri optimize edilmelidir. Aşırı ilerleme veya kesme derinliği, takım üzerinde anlık yüksek yükler oluşturarak kırılmaya neden olurken, çok düşük ilerleme hızları da sürtünmeyi ve ısıyı artırarak aşınmayı hızlandırabilir. Titreşimleri gözlemleyerek ve takım sesini dinleyerek optimum noktayı bulmak önemlidir.
- Takım Tutucu ve Bağlantı Kalitesi: Takım tutucunun kalitesi, takımın rijitliğini ve spindle ile olan bağlantısının hassasiyetini doğrudan etkiler. Yüksek kaliteli, dengeli ve düşük salgılı takım tutucular kullanılmalıdır. Takım, tutucuya yeterli derinlikte ve doğru torkla sıkılmalıdır. Hidrolik veya shrink-fit tutucular, mekanik tutuculara göre daha iyi tutma kuvveti ve daha düşük salgı sunarak takım kırılması riskini azaltabilir. Takım tutucudaki aşınma veya hasar da salgıya yol açar ve düzenli kontrol edilmelidir.
- İş Parçası Bağlama Rijitliği: İş parçasının makine tablasına veya fikstüre rijit bir şekilde bağlanması, titreşimleri önlemek ve kesme kuvvetlerini stabil bir şekilde absorbe etmek için hayati öneme sahiptir. Yetersiz bağlama, iş parçasının titreşmesine veya hareket etmesine neden olarak takım üzerinde istenmeyen yükler oluşturur ve kırılma riskini artırır. Bağlama elemanlarının sayısı, konumu ve sıkma torku doğru ayarlanmalıdır.
- Makine Bakımı ve Kalibrasyonu: CNC makinesinin spindle, eksenler ve diğer hareketli parçalarının düzenli bakımı ve kalibrasyonu, takım ömrü ve işleme kalitesi için kritik öneme sahiptir. Spindle’daki aşınma, rulman boşlukları veya eksenlerdeki boşluklar (backlash), takım üzerinde dengesiz yükler ve titreşimler yaratarak kırılmalara yol açabilir. Periyodik kontrol ve gerekli ayarlamalar yapılmalıdır.
- Soğutma ve Talaş Yönetimi: Kesme bölgesinde oluşan ısının etkin bir şekilde uzaklaştırılması ve talaşın tahliyesi, takım ömrü ve kırılma riskinin azaltılması için elzemdir. Yetersiz soğutma, takımın aşırı ısınmasına ve mukavemetini kaybetmesine neden olabilir. Soğutma sıvısının doğru basınçta, doğru noktaya ve yeterli miktarda uygulanması sağlanmalıdır. Talaş sıkışması da takımın kırılmasına yol açan yaygın bir sorundur; bu nedenle talaş tahliyesi için uygun takım geometrisi, soğutma sıvısı basıncı ve talaş kırıcılar kullanılmalıdır.
- Operatör Eğitimi ve Deneyimi: Takım kırılmasına yol açan birçok faktör, operatörün bilgi ve tecrübesiyle doğrudan ilişkilidir. Operatörler, takım seçimi, parametre ayarlama, makine bakımı ve sorun giderme konularında yeterli eğitime sahip olmalıdır. Takım sesini dinleme, talaş formunu gözlemleme ve titreşimleri hissetme gibi deneyimsel beceriler, potansiyel problemleri erken aşamada tespit etmede kritik rol oynar.
Sık Karşılaşılan Sorunlar ve Çözümleri
CNC frezeleme operasyonlarında takım kırılmasına yol açan sorunlar genellikle tekrar eden senaryolar gösterir. Bu senaryoları tanımak ve doğru çözüm stratejilerini uygulamak, üretim kesintilerini minimize eder.
- Sorun: Takım, iş parçasına ilk temas anında veya kısa süre sonra kırılıyor.
- Olası Nedenler: Aşırı kesme parametreleri (çok yüksek ilerleme veya kesme derinliği), yanlış takım seçimi (iş parçası malzemesine uygun olmayan sertlik veya tokluk), takım tutucuda aşırı salgı, iş parçasının yetersiz bağlanması, programlama hatası (takımın boşta değil, doğrudan malzemeye dalması).
- Çözümler: Kesme parametrelerini (özellikle ilerleme ve kesme derinliği) düşürün. İş parçası malzemesine ve operasyona (kaba/ince talaş) uygun takımı seçin. Takım tutucu salgısını kontrol edin, gerekirse değiştirin. İş parçasını daha rijit bağlayın. CAM programını ve takım yollarını dikkatlice gözden geçirin, simülasyon yapın.
- Sorun: Takım, işleme sırasında sürekli titreşim (chatter) yapıyor ve sonra kırılıyor.
- Olası Nedenler: Makine, takım tutucu, takım veya iş parçasındaki rijitlik eksikliği, rezonans frekanslarına yakın kesme, uzun takım uzatma boyu, uygun olmayan kesme parametreleri.
- Çözümler: Kesme parametrelerini (devir, ilerleme) değiştirerek titreşim frekansından uzaklaşın. Takım uzatma boyunu mümkün olduğunca kısaltın. Anti-titreşim özellikli takım tutucular veya takımlar kullanın. Makine ve iş parçasının rijitliğini artırın. Helis açısı farklı olan veya değişken helis açılı takımları deneyin.
- Sorun: Takımın kesme kenarları aşırı ısınıyor, renk değiştiriyor ve sonra kırılıyor.
- Olası Nedenler: Yetersiz soğutma sıvısı veya yanlış soğutma tipi, yüksek kesme hızı, talaş sıkışması, kaplamanın iş parçası malzemesine uygun olmaması.
- Çözümler: Soğutma sıvısının debisini ve basıncını artırın, doğru noktaya yönlendirin. Gerekirse içten soğutmalı takımlar kullanın. Kesme hızını düşürün. Talaş tahliyesini iyileştirmek için takım geometrisini veya soğutma yöntemini gözden geçirin. İş parçası ve operasyona uygun kaplamalı takım seçimi yapın.
- Sorun: Takım, belirli bir işleme süresi sonunda veya öngörülen ömründen çok önce kırılıyor.
- Olası Nedenler: Yüksek aşındırıcı iş parçası malzemesi, takım malzemesinin veya kaplamasının yetersiz aşınma direnci, takım aşınma takibinin yapılmaması, küçük talaş cebi nedeniyle talaş sıkışması.
- Çözümler: Daha yüksek aşınma direncine sahip (örneğin daha sert kaplamalı) bir takım malzemesine geçin. Takım ömrünü optimize etmek için kesme parametrelerini ayarlayın. Talaş tahliyesini kolaylaştıran daha geniş talaş cebine sahip takımlar kullanın. Düzenli takım aşınma takibi yaparak takımı kırılmadan önce değiştirin.
- Sorun: Takım, özellikle dar veya derin ceplerde kırılıyor.
- Olası Nedenler: Yetersiz talaş tahliyesi, talaşların tekrar kesilmesi, takımın çok uzun olması, yetersiz soğutma, cep içindeki kesme kuvvetlerinin artması.
- Çözümler: Daha küçük çaplı takımlarla kademeli derinliklerde işleme yapın (Z-level). Talaş tahliyesini iyileştirmek için yüksek basınçlı hava veya soğutma sıvısı kullanın. Talaş sıkışmasını önlemek için takım geometrisini (daha az diş, daha geniş talaş cebi) optimize edin. Takım uzatma boyunu mümkün olduğunca kısaltın.
Sahada karşılaşılan freze ucu kırılma sorunları genellikle belirli senaryolar altında ortaya çıkar. Bu senaryoları ve çözüm önerilerini bilmek, hızlı müdahale ve üretim sürekliliği için önemlidir:
- Sorun: Ani ve Beklenmedik Takım Kırılması (Özellikle Kaba İşlemede)
- Nedenler: Aşırı kesme derinliği veya ilerleme hızı, iş parçası sertliğindeki ani değişimler, takıma anlık aşırı yük binmesi, yetersiz takım rijitliği veya takım tutucunun zayıf bağlantısı.
- Çözümler: Kesme parametrelerini (ap, ae, Vf) düşürün. Takım yolunu kontrol edin, keskin köşelerden kaçının ve yumuşak giriş/çıkış hareketleri kullanın. İş parçası bağlamasının rijitliğini artırın. Daha kısa takım uzantısı kullanın veya daha sağlam bir takım tutucuya geçin. Takım malzemesinin iş parçasıyla uyumlu olduğundan emin olun.
- Nedenler: Yetersiz kaplama, yanlış kesme hızı, yetersiz soğutma, aşındırıcı iş parçası malzemesi, takımın kullanım ömrünün dolması.
- Çözümler: Daha dayanıklı bir kaplamaya sahip takım seçin (örn. AlTiN, nano-kompozit kaplamalar). Kesme hızını (Vc) düşürün veya ilerleme hızını (Vf) artırarak talaş yükünü optimize edin. Soğutma sıvısı akışını ve basıncını kontrol edin, mümkünse dahili soğutmalı takımlara geçin. Takım ömrünü izleyin ve aşınma belirtileri gösterdiğinde takımı değiştirin.
- Nedenler: Uzun takım uzantısı, düşük makine rijitliği, dengesiz takım tutucu, yanlış kesme parametreleri, iş parçası bağlama zayıflığı, harmonik titreşimler.
- Çözümler: Takım uzantısını mümkün olduğunca kısaltın. Daha rijit bir takım tutucu (örn. shrink-fit) kullanın. Kesme parametrelerini (özellikle ilerleme hızı ve kesme derinliği) titreşimleri azaltacak şekilde ayarlayın. Makine spindle’ının ve eksenlerinin durumunu kontrol edin. İş parçasını daha rijit bağlayın. Antivibrasyon takımları veya özel geometriye sahip takımları değerlendirin.
- Nedenler: Yetersiz talaş tahliyesi, yanlış talaş oluğu geometrisi, yetersiz soğutma sıvısı basıncı, dar kanallarda işleme.
- Çözümler: Daha fazla talaş oluğuna sahip veya daha geniş talaş oluklu bir takım kullanın. Soğutma sıvısı basıncını artırın ve akış yönünü talaş tahliyesini destekleyecek şekilde ayarlayın. Hava püskürtme veya MQL sistemlerini değerlendirin. Takım yolunu, talaşın kolayca dışarı atılacağı şekilde optimize edin. Gerekirse talaş kırıcı geometrili takımlar kullanın.
- Nedenler: Kesme işlemi sırasında aşırı ısı birikimi ve ardından soğuk soğutma sıvısıyla ani temas, kesintili kesme işlemleri.
- Çözümler: Soğutma sıvısının sürekli ve yeterli akışını sağlayın. Kesme parametrelerini, ısı oluşumunu azaltacak şekilde ayarlayın. Yüksek sıcaklıklara dayanıklı, termal şok direnci yüksek takım malzemeleri ve kaplamalar kullanın. Kuru işleme veya minimum yağlama (MQL) sistemlerini, takımın termal döngüye maruz kalmasını engellemek için değerlendirin.
Uzman Tavsiyesi
CNC freze uçlarının kırılması, endüstriyel otomasyonun karmaşık dünyasında sadece bir aksaklık değil, aynı zamanda verimlilik, maliyet ve güvenlik açısından ciddi sonuçları olan kritik bir problemdir. Bu kapsamlı rehberde ele aldığımız gibi, bir freze ucunun kırılması genellikle tek bir faktörden değil, takım seçimi, kesme parametreleri, makine dinamikleri, iş parçası bağlama ve programlama gibi birçok değişkenin etkileşimi sonucunda ortaya çıkar. Uzman bir gözle bakıldığında, bu sorunun üstesinden gelmek için bütünsel bir yaklaşıma ihtiyaç duyulduğu açıktır.
Üretim tesislerindeki mühendisler ve operatörler için en önemli tavsiye, proaktif olmaktır. Takım kırılmaları genellikle anlık olaylar gibi görünse de, çoğu zaman önceden gelen zayıflama sinyalleri veya yanlış uygulamaların birikimi sonucudur. Bu nedenle, işleme süreçlerinin her aşamasında dikkatli olmak, üretici kataloglarındaki tavsiyelere uymak ve en önemlisi, saha deneyiminden öğrenmek hayati önem taşır. Yeni nesil takım yönetim sistemleri, sensör tabanlı izleme teknolojileri (akustik emisyon, titreşim analizi) ve yapay zeka destekli adaptif işleme stratejileri, takım ömrünü gerçek zamanlı olarak optimize etme ve potansiyel kırılmaları önceden tahmin etme konusunda büyük potansiyel sunmaktadır. Bu teknolojilere yatırım yapmak ve bunları doğru şekilde entegre etmek, modern üretimde rekabet avantajı sağlayacaktır.
Sonuç olarak, CNC freze ucu kırılmalarını minimize etmek ve üretim verimliliğini maksimize etmek için; doğru takımın doğru iş parçası malzemesiyle eşleştirilmesi, kesme parametrelerinin sürekli optimize edilmesi, takım tutucu sistemlerinin rijitliğinin sağlanması, etkin soğutma ve talaş tahliyesinin önceliklendirilmesi, iş parçası bağlama yöntemlerinin gözden geçirilmesi ve programlama hatalarının elimine edilmesi gerekmektedir. Sürekli eğitim, tecrübe paylaşımı ve teknolojik gelişmeleri takip etmek, bu alandaki uzmanlığın derinleştirilmesi ve sürdürülebilir bir üretim ortamının oluşturulması için vazgeçilmezdir. Unutulmamalıdır ki, kırılan her uç, sadece bir maliyet değil, aynı zamanda öğrenme ve iyileştirme fırsatıdır.
CNC freze ucu kırılması, endüstriyel otomasyon süreçlerinde sadece bir maliyet kalemi değil, aynı zamanda üretim verimliliğini, parça kalitesini ve iş güvenliğini doğrudan etkileyen karmaşık bir problemdir. Bu kapsamlı rehberde ele alınan nedenler ve çözüm önerileri, sorunun çok boyutlu doğasını ortaya koymaktadır. Başarılı bir CNC işleme operasyonu için, sadece doğru takımı seçmek veya doğru parametreleri girmek yeterli değildir; aynı zamanda makine, takım tutucu, iş parçası bağlama, soğutma sistemi ve operatör deneyimi gibi tüm unsurların bir bütün olarak ele alınması gerekmektedir. Uzman bir bakış açısıyla, bu tür sorunların önüne geçmenin en etkili yolu, proaktif bir yaklaşım benimsemektir. Bu, düzenli makine bakımı ve kalibrasyonu, takım ömrü izleme sistemlerinin entegrasyonu, kesme parametrelerinin sürekli optimizasyonu için veri analizi ve operatörlerin sürekli eğitimi anlamına gelir. Özellikle modern endüstriyel otomasyon ortamlarında, sensörler ve yapay zeka destekli izleme sistemleri, takım aşınmasını ve titreşimleri gerçek zamanlı olarak takip ederek potansiyel kırılmaları önceden tespit etme yeteneği sunar. Bu teknolojik gelişmeler, kestirimci bakım stratejilerinin uygulanmasını kolaylaştırarak, üretimde duruş sürelerini minimuma indirme ve genel ekipman etkinliğini (OEE) artırma potansiyeli taşır. Unutulmamalıdır ki, takım kırılmasına neden olan faktörleri anlamak ve bunlara karşı sistematik çözümler geliştirmek, sadece maliyetleri düşürmekle kalmaz, aynı zamanda üretim kalitesini yükseltir ve rekabet avantajı sağlar. Her kırılma bir öğrenme fırsatıdır; kök neden analizi yaparak ve elde edilen verileri gelecekteki operasyonlara entegre ederek sürekli iyileştirme kültürü oluşturmak, endüstriyel otomasyonun sürdürülebilir başarısı için anahtardır.