Sepetinizde ürün bulunmuyor.
CAM’de Takım Kütüphanesi Gerçek Pens ve Tutucu Ölçüleriyle Neden Eşleşmelidir?
İçindekiler
CAM’de takım kütüphanesi, gerçek pens ve tutucu ölçüleriyle birebir eşleşmelidir; çünkü bu, işleme operasyonlarında çarpışmaları önler, işleme hassasiyetini garanti eder, takım ömrünü uzatır, makine ve iş parçası hasarını engeller ve üretim verimliliğini maksimum seviyeye çıkarır. Doğru verilerle dijital ikiz oluşturmak, maliyetli hataların önüne geçer.
CAM’de Takım Kütüphanesi Gerçek Pens ve Tutucu Ölçüleriyle Neden Eşleşmelidir? Nedir?
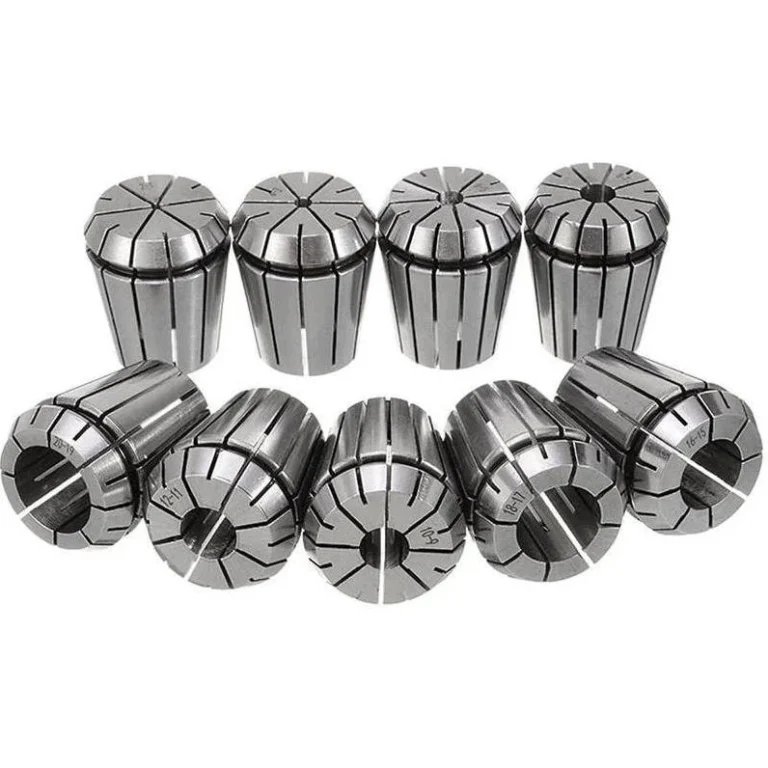
Endüstriyel otomasyon ve modern üretim süreçlerinde, Bilgisayar Destekli Üretim (CAM) yazılımları, işleme operasyonlarının planlanması ve simülasyonu için kritik bir rol oynar. Bu yazılımların temel bileşenlerinden biri de takım kütüphanesidir. Takım kütüphanesi, CAM ortamında kullanılacak kesici takımların ve bu takımları tutan penslerin (collet) ve tutucuların (holder) dijital ikizlerini barındırır. Bu dijital ikizlerin, tezgahta fiilen kullanılacak olan fiziksel pens ve tutucuların gerçek ölçüleri ile tam olarak eşleşmesi mutlak bir gerekliliktir. Bu eşleşme, sadece bir iyi uygulama değil, aynı zamanda güvenli, verimli ve hassas bir işleme sürecinin temelini oluşturur. Eşleşme sağlanmadığında, CAM yazılımının oluşturduğu takım yolları (toolpath) ve çarpışma simülasyonları gerçek dünya koşullarını doğru yansıtmayacak, bu da potansiyel olarak ciddi üretim hatalarına, makine hasarlarına, iş parçası hurdaya çıkmasına ve en önemlisi iş güvenliği risklerine yol açacaktır. Her milimetrenin, hatta mikrometrenin kritik olduğu hassas üretimde, dijital ortamdaki her detayın fiziksel gerçeklikle örtüşmesi, beklenen kalitede ve zamanında üretim için vazgeçilmezdir. Bu durum, özellikle 5 eksenli ve daha karmaşık işleme merkezlerinde, takımın ve tutucunun iş parçasına veya fikstüre çarpma riskinin arttığı durumlarda daha da hayati bir öneme sahiptir.
Çalışma Prensibi ve Teknik Veriler
CAM yazılımları, takım yollarını oluştururken ve işleme simülasyonlarını gerçekleştirirken, sadece kesici takımın geometrisini değil, aynı zamanda takımın bağlı olduğu pensin ve tutucunun tüm boyutlarını (çap, uzunluk, koniklik, çıkıntı miktarı vb.) dikkate alır. Bu bilgiler, yazılımın takımın ve tutucunun işleme sırasında herhangi bir engelleyiciye (iş parçası, fikstür, tezgahın kendisi) çarpıp çarpmayacağını doğru bir şekilde tahmin etmesini sağlar. Çalışma prensibi, bir dijital ikiz oluşturma ve bu ikiz üzerinden fiziksel süreçleri modelleme esasına dayanır. Eğer CAM kütüphanesindeki bir tutucunun çapı gerçektekinden küçük tanımlanmışsa, simülasyon çarpışma riski olmadığını gösterebilirken, gerçek işleme sırasında tutucu iş parçasına veya fikstüre çarparak hem takıma hem de iş parçasına zarar verebilir. Benzer şekilde, takımın veya tutucunun çıkıntı uzunluğu yanlış girildiğinde, takım yolları yanlış derinlikte işleme yapabilir veya yetersiz rijitlik nedeniyle titreşimlere ve yüzey kalitesi bozulmalarına neden olabilir. Ayrıca, yüksek devirlerde çalışan takımlarda balans (denge) konusu da önem kazanır. Tutucunun dengesi, yüksek devirlerde titreşimi minimize etmek ve takım ömrünü uzatmak için kritik bir faktördür. CAM kütüphanesindeki tutucuların bu denge sınıfları da doğru bir şekilde yansıtılmalıdır. Modern pens ve tutucular, yüksek hassasiyet, yüksek sıkma kuvveti ve düşük salgı (runout) sağlamak üzere tasarlanmıştır. Örneğin, hidrolik tutucular veya büzme (shrink-fit) tutucular, ER penslere göre daha yüksek sıkma kuvveti ve daha düşük salgı sunar. Bu tip tutucuların geometrisi ve performans parametreleri, CAM kütüphanesinde doğru bir şekilde temsil edilmelidir ki, yazılım en uygun işleme stratejilerini önerebilsin ve olası sorunları önceden tespit edebilsin. CNC tezgahlarının hassasiyeti mikron seviyelerine ulaştıkça, takım ve tutucu geometrisindeki en küçük sapmalar bile nihai ürün kalitesi üzerinde büyük etkilere sahip olabilir. Bu nedenle, CAM kütüphanesindeki verilerin güncel, doğru ve doğrulanmış olması, modern üretimin vazgeçilmez bir parçasıdır.
| Parametre | Değer/Açıklama |
|---|---|
| Pens Tipi | ER16, ER20, ER25, ER32, ER40 (Maks. Çap ve Sıkma Aralığı) |
| Tutucu Tipi | BT30, BT40, HSK63A, CAT40, CAT50 (Koniklik ve Makine Bağlantısı) |
| Maks. Sıkma Çapı | Pens veya tutucunun sıkabileceği maksimum takım çapı (mm) |
| Maks. Çıkıntı Uzunluğu (L) | Takımın pens veya tutucudan maksimum ne kadar dışarı çıkabileceği (mm) |
| Gövde Çapı (D) | Tutucunun en geniş çapı (mm) – Çarpışma tespiti için kritik |
| Tutucu Uzunluğu (L1) | Takım tutucunun toplam uzunluğu (mm) – Z-offset ayarları için |
| Salgı (Runout) | Takımın dönme ekseninden sapma miktarı (µm) – Yüzey kalitesi ve takım ömrü için |
| Denge Sınıfı | G2.5 @ 25,000 RPM (ISO 1940-1) – Yüksek hızlı işleme için kritik |

Sahada Dikkat Edilmesi Gerekenler
- Detaylı ve Doğru Veri Girişi: CAM kütüphanesine girilen her pens ve tutucu ölçüsünün, üretici kataloglarından veya hassas ölçüm cihazlarıyla (örneğin, takım ön ayar cihazları – tool presetter) alınmış gerçek ve güncel verilerle eşleştiğinden emin olunmalıdır. En küçük bir yanlışlık bile, simülasyonların yanıltıcı sonuçlar vermesine neden olabilir. Özellikle tutucunun konikliği, boyun çapı, çıkıntı uzunluğu ve sıkma mekanizmasının dış geometrisi gibi detaylar atlanmamalıdır.
- Periyodik Fiziksel Doğrulama ve Kalibrasyon: Zamanla penslerde ve tutucularda aşınma, deformasyon veya termal genleşme gibi durumlar meydana gelebilir. Bu nedenle, CAM kütüphanesindeki dijital verilerin periyodik olarak fiziksel ölçümlerle doğrulanması ve gerekirse güncellenmesi önemlidir. Ayrıca, takım ön ayar cihazlarının düzenli olarak kalibre edilmesi, ölçüm doğruluğunu garanti altına alır.
- Standardizasyon ve Envanter Yönetimi: Mümkün olduğunca standart pens ve tutucu tiplerinin kullanılması, veri yönetimini basitleştirir. Takım kütüphanesini, fiziksel takım envanteriyle senkronize tutmak, hangi takımın hangi tutucuyla kullanılabileceğini netleştirir ve yanlış eşleşmelerin önüne geçer. Her yeni tutucu alımında, ilgili ölçülerin CAM kütüphanesine doğru bir şekilde eklenmesi sağlanmalıdır.
- Operatör ve Programcı Eğitimi: Hem CAM programcılarının hem de tezgah operatörlerinin, takım kütüphanesinin önemi, doğru veri girişi ve çarpışma simülasyonlarının yorumlanması konusunda kapsamlı bir eğitimden geçmesi gerekir. Operatörlerin, tezgahta takımı bağlarken ve ölçerken CAM verileriyle tutarlılığı kontrol etme sorumluluğu bilinciyle hareket etmeleri hayati önem taşır.
- Post-Processor ve Makine Ayarlarıyla Entegrasyon: CAM yazılımından çıkan G kodlarının doğru çalışabilmesi için post-processor ayarlarının da takım ve tutucu tanımlarıyla uyumlu olması gerekir. Makine kontrol ünitesinin takım ofsetleri ve sıfırlama prosedürleri, CAM kütüphanesindeki verilerle entegre bir şekilde çalışmalıdır. Yanlış Z-offset değerleri, takımın iş parçasına yanlış derinlikte dalmasına neden olabilir.
- Gelişmiş Çarpışma Algılama ve Simülasyon Kullanımı: Modern CAM yazılımlarının sunduğu gelişmiş çarpışma algılama ve makine simülasyonu özelliklerinden tam olarak yararlanılmalıdır. Bu simülasyonlar, sadece takımın kesici ucunu değil, aynı zamanda pens ve tutucunun tüm geometrisini, fikstürleri ve tezgahın hareketli parçalarını da dikkate alarak potansiyel çarpışmaları önceden tespit eder. Bu, özellikle karmaşık 3+2 veya 5 eksenli işleme operasyonları için vazgeçilmezdir.

Sık Karşılaşılan Sorunlar ve Çözümleri
CAM’de takım kütüphanesinin gerçek pens ve tutucu ölçüleriyle eşleşmemesi, üretimde bir dizi ciddi soruna yol açabilir. Bu sorunları ve potansiyel çözümlerini anlamak, verimli ve güvenli bir üretim ortamı için kritik öneme sahiptir.
Sorun 1: Makine, İş Parçası veya Fikstürde Çarpışmalar
Senaryo: CAM yazılımında tanımlanan tutucunun çapı, gerçek tutucudan daha küçükse veya çıkıntı uzunluğu yanlışsa, simülasyonlar çarpışma riski olmadığını gösterebilir. Ancak gerçek işleme sırasında, tutucu iş parçasına, fikstüre veya hatta tezgahın hareketli aksamlarına çarpar. Bu durum, aniden takım kırılmasına, iş parçasının hurdaya çıkmasına, fikstürün deformasyonuna ve en kötüsü, tezgahın spindle’ında veya hareketli eksenlerinde ciddi hasara yol açabilir. Bu tür bir çarpışma, yüzbinlerce dolarlık maliyetlere ve uzun üretim duruşlarına neden olabilir.
Çözüm: Takım kütüphanesindeki tüm pens ve tutucu ölçülerini üretici kataloglarından veya hassas takım ön ayar cihazlarından alınan güncel ve doğrulanmış verilerle düzenli olarak güncellemek. Her yeni takım veya tutucu sisteme eklenirken, tüm boyutların titizlikle kontrol edildiğinden emin olmak. Gelişmiş CAM simülasyonlarını kullanarak, takım yollarını yalnızca kesici uç seviyesinde değil, aynı zamanda tutucunun tüm geometrisini de kapsayacak şekilde simüle etmek.
Sorun 2: İşleme Hassasiyeti ve Yüzey Kalitesi Kaybı
Senaryo: Takımın pens veya tutucudan ne kadar dışarı çıktığı (çıkıntı uzunluğu) CAM’de yanlış tanımlandığında, takım yolları planlandığı gibi çalışmaz. Örneğin, takımın gerçekte daha kısa olması gereken bir yerde, CAM’de uzun tanımlanması, yanlış derinlikte işleme, eksik malzeme alma veya iş parçası geometrisinde sapmalara yol açabilir. Ayrıca, tutucunun yetersiz sıkma kuvveti veya yüksek salgı değerleri, takımın titreşmesine ve yüzey kalitesinin bozulmasına neden olabilir.
Çözüm: Takım ön ayar cihazları kullanarak her takımın ve tutucunun gerçek çıkıntı uzunluğunu ve salgısını ölçmek ve bu verileri CAM kütüphanesine doğru bir şekilde girmek. Takım kırılma sensörleri ve lazer tabanlı takım ölçüm sistemleri gibi tezgah üstü sistemleri kullanarak, işleme öncesi ve sonrası takım ölçülerini otomatik olarak doğrulamak. Yüksek kaliteli, düşük salgılı pens ve tutucular kullanarak işleme rijitliğini artırmak.
Sorun 3: Takım Kırılması ve Erken Aşınma
Senaryo: Eğer CAM kütüphanesindeki tutucu rijitliği veya sıkma kuvveti gerçek değerleri yansıtmıyorsa, programcı daha agresif kesme parametreleri belirleyebilir. Bu durum, takımın aşırı yüklenmesine, titreşime ve dolayısıyla erken kırılmasına veya ömrünün kısalmasına yol açar. Yanlış pens seçimi de takımın kaymasına veya kırılmasına neden olabilir.
Çözüm: Her takım ve tutucu kombinasyonu için üretici tarafından belirtilen maksimum kesme parametrelerini ve rijitlik değerlerini dikkate almak. Penslerin doğru boyutta ve temiz olduğundan emin olmak. Takım ömrünü izleyen sistemler kullanarak takım aşınmasını takip etmek ve CAM kütüphanesindeki verileri bu geri bildirimlerle güncellemek. Hidrolik veya büzme tutucular gibi daha yüksek sıkma kuvveti sağlayan sistemleri değerlendirmek.
Sorun 4: Uzun Kurulum Süreleri ve Üretim Duraksamaları
Senaryo: CAM’deki verilerle tezgahtaki gerçek durum uyuşmadığında, operatörlerin takım sıfırlama, ofset ayarları ve manuel kontroller için daha fazla zaman harcaması gerekir. Bu durum, her iş değişiminde veya takım değişiminde ekstra kurulum sürelerine yol açar, üretim verimliliğini düşürür ve otomasyon hedeflerini baltalar.
Çözüm: Takım yönetim yazılımlarını (TMS) CAM sistemiyle entegre ederek, takım verilerinin otomatik olarak senkronize edilmesini sağlamak. RFID etiketli takım tutucular kullanarak takım kimliğini ve ölçülerini otomatik olarak tezgah kontrol ünitesine aktarmak. Takım ön ayar cihazlarından alınan verileri doğrudan CAM kütüphanesine ve tezgah kontrol ünitesine aktaran bir veri akışı oluşturmak.
Sorun 5: Güvenlik Riskleri
Senaryo: Bir çarpışma anı, sadece makine ve iş parçasına zarar vermekle kalmaz, aynı zamanda operatörler için de ciddi güvenlik riskleri oluşturur. Fırlayan takım parçaları, metal şarapneller veya patlayan iş parçaları, ağır yaralanmalara neden olabilir.
Çözüm: Yukarıda belirtilen tüm çözümler, dolaylı olarak güvenlik risklerini de azaltır. Özellikle doğru simülasyon ve çarpışma tespiti, olası kazaları önceden tahmin ederek gerekli önlemlerin alınmasını sağlar. Operatörlerin güvenlik prosedürleri konusunda eksiksiz eğitim alması ve makine koruyucularının her zaman yerinde olduğundan emin olunması gerekmektedir.
Uzman Tavsiyesi
Endüstriyel otomasyon ve hassas üretim çağında, CAM yazılımlarının gücü, dijital ortamdaki verilerin fiziksel gerçeklikle ne kadar uyumlu olduğuyla doğrudan ilişkilidir. CAM’de takım kütüphanesinin gerçek pens ve tutucu ölçüleriyle birebir eşleşmesi, sadece bir teknik detay olmaktan öte, üretim verimliliği, maliyet etkinliği, iş güvenliği ve nihai ürün kalitesi üzerinde doğrudan ve derinlemesine etkileri olan kritik bir gerekliliktir. Saha tecrübelerimiz, bu uyumsuzluğun yol açtığı çarpışmaların, takım kırılmalarının ve üretim duruşlarının, işletmelere yüzbinlerce dolara mal olabildiğini ve telafisi zor itibar kayıplarına neden olabildiğini açıkça göstermektedir. Bir CAM programcısı olarak, dijital ortamda her bir takımın ve tutucunun, adeta bir cerrah hassasiyetiyle modellenmesi gerektiğini bilmeliyiz. Bu özen, sadece takımın kesici ucunu değil, aynı zamanda pensin etek çapından tutucunun boyun uzunluğuna, hatta denge sınıfına kadar her detayı kapsamalıdır. Bu detaylara harcanan zaman ve çaba, işleme sırasında yaşanabilecek beklenmedik sorunları önleyerek, uzun vadede çok daha büyük kazançlar ve kesintisiz bir üretim akışı sağlar. Unutulmamalıdır ki, bir tezgahın başında geçirilen her dakika değerlidir ve manuel ayarlamalarla veya çarpışma sonrası onarımlarla kaybedilen her dakika, doğrudan üretim maliyetlerine yansır. Bu nedenle, işletmelerin takım yönetim sistemlerine, takım ön ayar cihazlarına ve gelişmiş CAM simülasyon yazılımlarına yatırım yapması, bu sistemlerin entegrasyonunu sağlaması ve en önemlisi, personelini bu konularda sürekli eğitmesi hayati önem taşımaktadır. Dijitalleşen üretim dünyasında, dijital ikizin doğruluğu, fiziksel üretimin başarısının anahtarıdır. Geleceğin akıllı fabrikalarında, CAM kütüphanesindeki her bir veri noktasının gerçek dünya ile kusursuz bir uyum içinde olması, Endüstri 4.0 hedeflerine ulaşmak için vazgeçilmez bir ön koşuldur. Bu uyum, sadece bugünün sorunlarını çözmekle kalmayacak, aynı zamanda yarının daha karmaşık ve hassas üretim ihtiyaçlarına da zemin hazırlayacaktır.