Sepetinizde ürün bulunmuyor.
CAM Öğrenmeye Nereden Başlanır?

İçindekiler
CAM öğrenmeye başlamak için öncelikle temel CAD (Bilgisayar Destekli Tasarım) bilgisi edinmeli, ardından CNC makine türleri ve işleme prensiplerini anlamalısınız. En iyi başlangıç, Autodesk Fusion 360, SolidWorks CAM veya Mastercam gibi endüstride yaygın kullanılan bir CAM yazılımı seçip, interaktif eğitimler, online kurslar ve simülasyonlarla pratik yapmaktır.
CAM Öğrenmeye Nereden Başlanır? Nedir?
CAM (Computer-Aided Manufacturing – Bilgisayar Destekli Üretim), endüstriyel otomasyonun ve modern imalatın vazgeçilmez bir parçasıdır. Temel olarak, bir CAD yazılımında tasarlanmış üç boyutlu modelleri alarak, bu modellerin CNC (Computer Numerical Control) makineleri tarafından nasıl üretileceğini planlayan ve bu planı makine diline (genellikle G-kodları) çeviren bir yazılım ve süreçler bütünüdür. CAM, tasarım ile üretim arasındaki köprüyü kurar, böylece karmaşık parçaların yüksek hassasiyetle, verimli ve tekrarlanabilir bir şekilde üretilmesini sağlar. Endüstriyel otomasyon sektöründe bir uzmanın CAM öğrenmeye başlaması, sadece üretim süreçlerini optimize etmekle kalmaz, aynı zamanda tasarım-üretim entegrasyonunu derinlemesine anlamasına, olası hataları öngörmesine ve daha karmaşık otomasyon sistemleri geliştirmesine olanak tanır. CAM bilgisi, özellikle kalıpçılık, havacılık, otomotiv, medikal ve genel makine imalatı gibi alanlarda mühendisler ve teknisyenler için kritik bir yetkinliktir. Bu bilgi, üretim süreçlerinde karşılaşılan zorluklara yenilikçi çözümler üretmenin ve işletmelerin rekabet gücünü artırmanın anahtarıdır.
Çalışma Prensibi ve Teknik Veriler
CAM’in çalışma prensibi, bir CAD modelinin fiziksel bir ürüne dönüşüm sürecini adım adım yönetmesidir. Bu süreç, birkaç temel aşamadan oluşur ve her aşama, üretim kalitesi ve verimliliği üzerinde doğrudan etkilidir.
1. CAD Modeli Oluşturma veya İçe Aktarma: Her şey, üretilecek parçanın dijital bir 3D modeliyle başlar. Bu model, genellikle SolidWorks, CATIA, Inventor, AutoCAD gibi CAD yazılımlarında oluşturulur veya başka bir platformdan STEP, IGES, Parasolid gibi standart formatlarda CAM yazılımına aktarılır. Modelin doğruluğu ve eksiksizliği, sonraki tüm adımlar için temel oluşturur.
2. İş Parçası ve Fikstür Tanımlama: CAM yazılımında, işlenecek ham malzeme bloğunun boyutları ve şekli tanımlanır. Ayrıca, parçanın CNC tezgahına nasıl bağlanacağını gösteren fikstürler (bağlama elemanları) ve mengeneler de simülasyon ortamına dahil edilir. Bu adım, takım yollarının çarpışma olmadan güvenli bir şekilde oluşturulmasını sağlar.
3. Takım Seçimi ve Takım Kütüphanesi: Üretim için kullanılacak kesici takımlar (freze, matkap, torna kalemi vb.) belirlenir. CAM yazılımları genellikle kapsamlı takım kütüphanelerine sahiptir. Doğru takım seçimi, malzeme türüne, işleme stratejisine ve istenen yüzey kalitesine göre yapılır. Takımın çapı, boyu, kesme kenarı sayısı ve malzemesi gibi parametreler kritik öneme sahiptir.
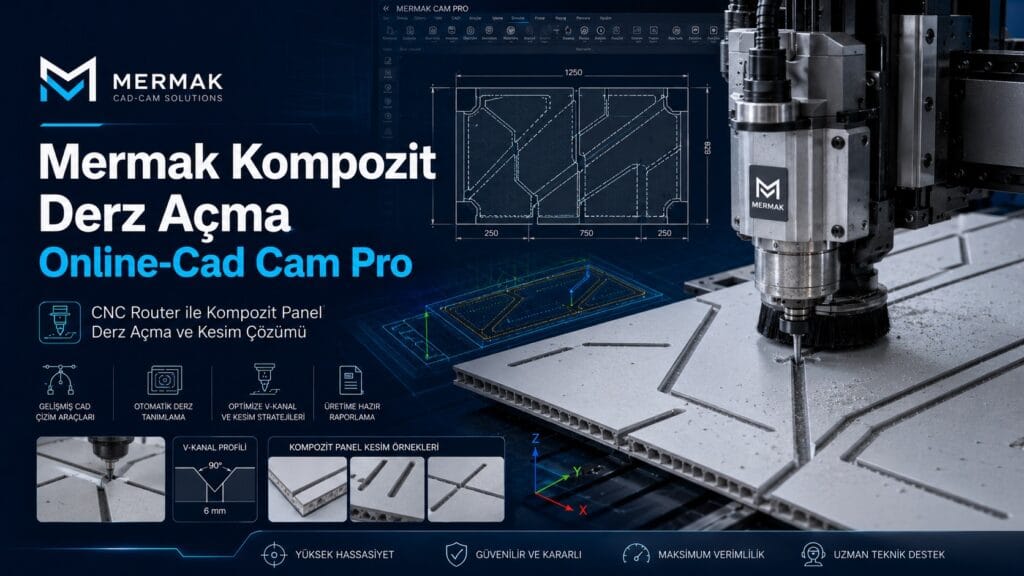
4. İşleme Stratejileri ve Takım Yolu Oluşturma: Bu, CAM sürecinin en karmaşık ve kritik adımıdır. Mühendis veya operatör, parçanın geometrisine ve istenen sonuca göre farklı işleme stratejileri belirler. Örneğin; kaba işleme (roughing), finiş işleme (finishing), delik delme, diş açma, cep boşaltma, profil işleme gibi. 2 eksen, 3 eksen, 4 eksen veya 5 eksen takım yolları, parçanın karmaşıklığına göre seçilir. CAM yazılımı, seçilen stratejilere ve takım parametrelerine göre kesici takımın parça üzerindeki hareket yörüngesini (takım yollarını) otomatik olarak hesaplar. Bu aşamada kesme hızı (spindle speed), ilerleme hızı (feed rate), paso derinliği (depth of cut) gibi parametreler optimize edilir.
5. Simülasyon ve Çarpma Kontrolü: Oluşturulan takım yolları, gerçek makineye gönderilmeden önce CAM yazılımı içinde sanal ortamda simüle edilir. Bu simülasyon, olası çarpışmaları (takımın iş parçasına, fikstüre veya makine bileşenlerine çarpması), hatalı takım yollarını ve beklenmedik durumları tespit etmeye yardımcı olur. Bu sayede maliyetli malzeme ve zaman kayıpları önlenir, iş güvenliği artırılır.
6. Post-Processing ve G-kod Oluşturma: Simülasyon sonrası, onaylanan takım yolları, belirli bir CNC tezgahının anlayacağı dile çevrilir. Bu çeviri işlemi “post-processing” olarak adlandırılır. Her CNC makinesinin (örneğin Fanuc, Siemens, Heidenhain, Mazak) kendine özgü bir kontrol ünitesi ve dolayısıyla farklı bir G-kodu ve M-kodu yorumlama şekli vardır. Post-processor, CAM yazılımının genel takım yolu verilerini, seçilen CNC makinesinin kontrol ünitesine özel G-kodlarına (geometrik hareketler) ve M-kodlarına (makine fonksiyonları – soğutma açma/kapama, takım değiştirme vb.) dönüştürür. Bu, CAM’in en teknik ve makineye özgü kısmıdır.
7. CNC Tezgahında Üretim: Oluşturulan G-kodları, bir USB bellek, ağ bağlantısı veya DNC (Direct Numerical Control) aracılığıyla CNC tezgahına aktarılır. Operatör, tezgahı hazırlar, iş parçasını bağlar, takımları yerleştirir ve programı çalıştırır. CNC tezgahı, G-kodlarını yorumlayarak takımları hassas bir şekilde hareket ettirir ve parçayı işler.
CAM, bu adımların tamamında üretim sürecinin verimliliğini, hassasiyetini ve otomasyon seviyesini artırmayı hedefler. Endüstriyel otomasyonda CAM, sadece parça üretimi değil, aynı zamanda robotik otomasyon, 3D baskı ve kalite kontrol süreçleri gibi birçok alanda da entegre çözümler sunmaktadır.
| Parametre | Değer/Açıklama |
|---|---|
| CAM Tanımı | Computer-Aided Manufacturing (Bilgisayar Destekli Üretim) |
| Ana Fonksiyon | CAD modellerini CNC makine kodlarına (G-kodları) dönüştürme |
| Entegre Yazılımlar | Autodesk Fusion 360, SolidWorks CAM, Mastercam, Siemens NX CAM, CATIA, GibbsCAM |
| Çıktı Formatı | G-kodları (ISO standardı), M-kodları (makine fonksiyonları) |
| Temel Gereksinimler | CAD yazılımı bilgisi, temel talaşlı imalat bilgisi, makine mühendisliği prensipleri |
| Önemli Parametreler | Takım yolu stratejisi, kesme parametreleri (devir, ilerleme), takım seçimi, paso derinliği |
| Sektör Uygulamaları | Havacılık, otomotiv, kalıpçılık, medikal, genel makine imalatı, prototipleme |
| Gelişmiş Özellikler | 5 eksen işleme, yüksek hızlı işleme (HSM), adaptif işleme, robotik entegrasyon |
Sahada Dikkat Edilmesi Gerekenler
- Doğru Takım Seçimi ve Takım Yolu Stratejisi: Sahada en kritik konulardan biri, işlenecek malzeme, parça geometrisi ve istenen yüzey kalitesine uygun kesici takımın ve işleme stratejisinin belirlenmesidir. Örneğin, sert malzemeler için karbür takımlar, alüminyum için yüksek helis açılı takımlar tercih edilmelidir. Kaba işleme için büyük çaplı, agresif takımlar; finiş için ise küçük çaplı, hassas takımlar kullanılmalıdır. Takım yolu stratejisi (örn. zig-zag, spiral, adaptif) hem işleme süresini hem de takım ömrünü doğrudan etkiler. Yanlış takım veya strateji seçimi, takım kırılmasına, yüzey kalitesi bozukluklarına ve malzeme israfına yol açabilir.
- Post-Processor Ayarları ve CNC Makine Uyumluluğu: Oluşturulan G-kodlarının CNC tezgahının kontrol ünitesi tarafından doğru bir şekilde yorumlanması hayati önem taşır. Her CNC makinesi ve kontrol ünitesi (Fanuc, Siemens, Heidenhain vb.) farklı G-kodu diyalektlerine sahip olabilir. Bu nedenle, CAM yazılımındaki post-processor’ın, kullanılacak spesifik CNC makinesine göre doğru şekilde yapılandırılması veya özelleştirilmesi gerekir. Yanlış bir post-processor, makinenin yanlış hareket etmesine, çarpışmalara veya programın hiç çalışmamasına neden olabilir. Saha uzmanları, yeni bir tezgah devreye alındığında veya yeni bir CAM yazılımı kullanıldığında post-processor ayarlarını titizlikle kontrol etmeli ve test etmelidir.
- Simülasyon, Çarpma Kontrolü ve Gerçek Zamanlı İzleme: CAM yazılımlarındaki simülasyon özellikleri, takım yollarının ve makine hareketlerinin sanal ortamda test edilmesini sağlar. Bu, özellikle karmaşık 3D veya çok eksenli işleme operasyonlarında olası çarpışmaları (takım-iş parçası, takım-fikstür, takım-makine elemanı) önlemek için olmazsa olmazdır. Sahada, simülasyona ek olarak, programın ilk çalıştırılmasında “kuru çalıştırma” (dry run) yaparak veya ilk parçayı düşük ilerleme hızında işleyerek gerçek zamanlı izleme yapmak, potansiyel hataları erken aşamada tespit etmenin en güvenilir yoludur. Operatörün makine başında dikkatli olması ve anormal sesleri veya hareketleri hemen fark etmesi büyük önem taşır.
- Sıfır Noktası Belirleme ve İş Parçası Bağlama (Fikstürleme): CNC işleme hassasiyetinin temelini, iş parçasının makine üzerindeki sıfır noktasının doğru ve tekrarlanabilir bir şekilde belirlenmesi oluşturur. Yanlış sıfır noktası, parçanın yanlış konumda işlenmesine ve hurdaya çıkmasına neden olur. Aynı şekilde, iş parçasının makineye sağlam ve doğru bir şekilde bağlanması (fikstürleme) da çok önemlidir. Gevşek veya yanlış bağlanmış bir parça, işleme sırasında yerinden oynayabilir, takım kırılmasına yol açabilir veya parça boyutlarında sapmalara neden olabilir. Saha uzmanları, bu adımları büyük bir titizlikle uygulamalı ve kontrol etmelidir.
- Soğutma Sıvısı ve Talaş Yönetimi: İşleme sırasında oluşan ısı, takım ömrünü kısaltır ve yüzey kalitesini düşürür. Bu nedenle, uygun soğutma sıvısının (kesme sıvısı, hava) doğru noktaya ve yeterli miktarda uygulanması kritik öneme sahiptir. Ayrıca, oluşan talaşların işleme bölgesinden etkili bir şekilde uzaklaştırılması gerekir. Talaş birikimi, takımın yeniden kesme yapmasına, yüzey çiziklerine ve takım kırılmasına neden olabilir. Talaş konveyörleri, yüksek basınçlı soğutma sistemleri ve doğru takım yolu stratejileri ile talaş yönetimi optimize edilmelidir.
- Operatör Eğitimi ve Sürekli Gelişim: En gelişmiş CAM yazılımı ve CNC tezgahı bile, bunları kullanacak yetkin operatörler ve programcılar olmadan tam verimle çalışamaz. Saha personeline düzenli olarak CAM yazılımı kullanımı, G-kodları yorumlama, makine ayarları, güvenlik protokolleri ve problem çözme konularında eğitim verilmelidir. Teknolojinin sürekli geliştiği bu alanda, yeni yazılım versiyonları, işleme teknikleri ve takım teknolojileri hakkında sürekli bilgi sahibi olmak, verimliliği ve kaliteyi artırmanın anahtarıdır.
Sık Karşılaşılan Sorunlar ve Çözümleri
Endüstriyel otomasyon ve CNC imalat süreçlerinde CAM kullanımı sırasında karşılaşılan bazı yaygın sorunlar ve bu sorunlara yönelik uzman çözümleri aşağıda listelenmiştir:
-
Sorun: Yanlış Takım Yolu Oluşturma ve Parça Boyut Sapmaları.
Çözüm: Bu genellikle CAD modelindeki hatalardan, CAM yazılımındaki parametrelerin yanlış girilmesinden veya yanlış işleme stratejisinden kaynaklanır. Öncelikle CAD modelinin doğruluğunu kontrol edin (toleranslar, yüzey süreklilikleri). CAM yazılımında seçilen takım yolu stratejisinin parçanın geometrisine ve malzemenin özelliklerine uygun olduğundan emin olun. Kesme derinliği, paso miktarı, takım telafisi (cutter compensation) gibi parametreleri dikkatlice gözden geçirin. İşlem sonrası ölçüm verilerini analiz ederek hangi parametrelerin sapmaya neden olduğunu tespit edin ve CAM programını buna göre ayarlayın. -
Sorun: Post-Processor Hataları veya CNC Makinesi ile Uyumsuzluk.
Çözüm: CAM yazılımından çıkan G-kodlarının CNC tezgahında hatalara yol açması, genellikle yanlış veya güncel olmayan bir post-processor kullanımından kaynaklanır. İlk adım, kullanılan CNC makinesinin kontrol ünitesinin (Fanuc, Siemens vb.) modeline ve versiyonuna uygun post-processor’ı edindiğinizden emin olmaktır. Gerekirse, makine üreticisi veya CAM yazılımı sağlayıcısı ile iletişime geçerek özel bir post-processor talep edin veya mevcut olanı güncelleyin. Yeni bir post-processor’ı her zaman boş bir malzemede veya “kuru çalıştırma” modunda test ederek güvenilirliğini doğrulayın. -
Sorun: Takım Kırılması veya Aşırı Takım Aşınması.
Çözüm: Bu durum genellikle aşırı yüksek kesme hızları, yetersiz ilerleme hızları, uygun olmayan takım malzemesi, yetersiz soğutma veya aşırı paso derinliği gibi faktörlerden kaynaklanır. Takım üreticisinin tavsiye ettiği kesme verilerini (devir, ilerleme) başlangıç noktası olarak alın ve malzeme özelliklerine göre ayarlayın. Daha sert malzemeler için daha dayanıklı takımlar (örn. karbür uçlu) kullanın. Soğutma sıvısı akışını kontrol edin ve yeterli olduğundan emin olun. Takım yollarını optimize ederek kesici takım üzerindeki ani yük değişimlerini azaltın ve talaş kaldırma miktarını dengeli tutun. -
Sorun: Düşük Yüzey Kalitesi veya İşlenmiş Yüzeyde İzler.
Çözüm: Yüzey kalitesi sorunları genellikle yanlış takım seçimi, uygun olmayan finiş işleme stratejileri, aşınmış takımlar veya yetersiz rijitlikten kaynaklanır. Finiş işlemleri için her zaman keskin, aşınmamış takımlar ve daha küçük çaplı takımlar kullanın. Takım yollarını daha sıklaştırarak (step-over değerini düşürerek) ve daha küçük paso derinlikleri kullanarak daha pürüzsüz bir yüzey elde edebilirsiniz. Makinenin ve fikstürün rijitliğini kontrol edin; titreşimler yüzey kalitesini olumsuz etkileyebilir. Ayrıca, doğru soğutma sıvısı kullanımı ve talaş yönetimi de yüzey kalitesini doğrudan etkiler. -
Sorun: İşleme Sırasında Çarpışma Riski.
Çözüm: Çarpışmalar, genellikle CAM simülasyonunun yeterince detaylı yapılmamasından, fikstür ve takım geometrilerinin doğru tanımlanmamasından veya manuel müdahalelerde yapılan hatalardan kaynaklanır. CAM yazılımındaki simülasyonu her zaman dikkatlice izleyin ve tüm makine bileşenlerini (takım tutucu, fikstür, mengene) doğru modellediğinizden emin olun. Özellikle çok eksenli işlemlerde, takımın tüm hareket aralığını kontrol edin. İlk çalıştırmadan önce “dry run” yaparak takımın boşta tüm yörüngeyi tamamlamasını sağlayın. CNC operatörlerinin makineye ve programa hakim olması, olası çarpışma anında hızlıca müdahale edebilmesi için önemlidir.
Uzman Tavsiyesi
CAM öğrenmeye başlamak, endüstriyel otomasyon ve imalat sektöründe kariyer hedefleyen veya mevcut yetkinliklerini geliştirmek isteyen her uzman için stratejik bir yatırımdır. Bu yolculuk, temel CAD bilgisiyle başlayıp, farklı CNC tezgah türlerini ve işleme prensiplerini anlamakla devam eden, sürekli pratik ve öğrenmeyi gerektiren kapsamlı bir süreçtir. Başlangıçta Autodesk Fusion 360 gibi entegre ve kullanıcı dostu bir platformla pratik yapmak, temel CAM kavramlarını kavramak için mükemmel bir adımdır. Daha sonra, sektörde yaygın kullanılan Mastercam, SolidWorks CAM, Siemens NX CAM gibi profesyonel yazılımlara geçiş yapmak, kariyerinizde size geniş kapılar açacaktır. Unutmayın ki sadece yazılımı kullanmayı bilmek yeterli değildir; aynı zamanda işlenecek malzemenin özelliklerini, takım geometrilerini, kesme parametrelerini ve CNC tezgahının kapasitesini derinlemesine anlamak, gerçek bir CAM uzmanı olmanın anahtarıdır. Saha tecrübesi, teorik bilginizi pekiştiren en önemli unsurdur. Atölyelerde, üretim tesislerinde geçirilen zaman, karşılaşılan gerçek sorunlar ve bunların çözümleri, sizi kitaplardan veya online kurslardan edinilemeyecek bir bilgi birikimine ulaştıracaktır. Teknolojinin hızla ilerlemesiyle birlikte, yapay zeka destekli CAM, adaptif işleme, robotik entegrasyon gibi yeni nesil üretim teknolojilerini takip etmek ve bu alanlarda kendinizi geliştirmek, geleceğin otomasyon uzmanı olmanız için kritik öneme sahiptir. Sürekli öğrenme, pratik uygulama ve sektördeki gelişmeleri yakından takip etme azmiyle, CAM alanında uzmanlaşarak endüstriyel otomasyonun geleceğine yön veren profesyonellerden biri olabilirsiniz.