
Sepetinizde ürün bulunmuyor.
Lineer Kızakta Boşluk Nasıl Anlaşılır?

İçindekiler
Lineer kızakta boşluk, sistem performansını düşüren, hassasiyeti bozan ve arızalara yol açabilen kritik bir durumdur. Boşluğu anlamak için görsel muayene, el ile hissetme, ses dinleme ve komparatör saati gibi hassas ölçüm aletleriyle sapma tespiti yöntemleri kullanılır. Erken teşhis, maliyetli duruşları ve parça değişimlerini önler.
Lineer Kızakta Boşluk Nasıl Anlaşılır? Nedir?
Endüstriyel otomasyon sistemlerinin vazgeçilmez bileşenlerinden olan lineer kızaklar, hassas hareket ve konumlandırma kabiliyetleri sayesinde üretim süreçlerinin doğruluğunu ve verimliliğini doğrudan etkiler. Bu kızaklarda meydana gelen “boşluk” (veya teknik tabirle oynaklık, gecikme, titreşim), hareketli sistemin ray üzerinde istenmeyen bir serbestliğe sahip olması durumudur. Normalde, lineer kızaklar belirli bir ön yük (preload) ile tasarlanır; bu ön yük, sistemin rijitliğini artırır, titreşimi azaltır ve hassas konumlandırma sağlar. Zamanla, aşınma, yanlış montaj, yetersiz yağlama veya aşırı yük gibi faktörler nedeniyle bu ön yük kaybolabilir veya kızak elemanları arasında istenmeyen bir mesafe oluşabilir. İşte bu istenmeyen mesafe veya serbestlik, lineer kızak boşluğu olarak tanımlanır. Bu boşluk, makinenin tekrarlanabilirlik ve doğruluk değerlerini düşürür, iş parçası kalitesini olumsuz etkiler, hatta sistemin ömrünü kısaltarak beklenmedik arızalara yol açabilir. Boşluğun erken tespiti ve giderilmesi, hem üretim kalitesi hem de işletme maliyetleri açısından büyük önem taşır.
Endüstriyel otomasyon sistemlerinin vazgeçilmez bileşenlerinden olan lineer kızaklar, yüksek hassasiyetli hareket ve konumlandırma sağlamak üzere tasarlanmıştır. Ancak zamanla veya çeşitli nedenlerle bu kızaklarda oluşan “boşluk” (ya da diğer adıyla backlash veya oynama), sistemin performansını ciddi şekilde olumsuz etkileyebilir. Lineer kızakta boşluk, kızak rayı ile üzerinde hareket eden araba (blok) arasındaki istenmeyen serbest hareketi ifade eder. Bu boşluk, genellikle araba içindeki bilyalar, makaralar veya kayar elemanlar ile ray yüzeyi arasındaki temasın zayıflaması, aşınma veya yanlış montajdan kaynaklanır. Boşluğun varlığı, bir makinenin tekrarlanabilirlik, doğruluk ve genel çalışma kararlılığı üzerinde doğrudan etki yaratır. Erken tespit, hem üretim kalitesini korumak hem de daha büyük arızaların ve maliyetli duruş sürelerinin önüne geçmek için kritik öneme sahiptir.
Çalışma Prensibi ve Teknik Veriler
Lineer kızaklar, genellikle bir taşıyıcı blok (araba) ve bu bloğun üzerinde hareket ettiği bir raydan oluşur. Blok ile ray arasındaki hareketi sağlayan elemanlar genellikle bilyalar, makaralar veya iğnelerdir. Bu elemanlar, sürtünmeyi minimize ederek hassas ve pürüzsüz bir hareket sağlar. Çalışma prensibi, bu yuvarlanma elemanlarının ray üzerindeki özel olarak işlenmiş kanallar içinde hareket etmesine dayanır. Üretim aşamasında, bu sistemlere belirli bir ön yük (preload) uygulanır. Ön yük, bilyaların veya makaraların ray kanallarına hafifçe bastırılmasıyla sağlanır ve bu sayede sistemin boşluksuz çalışması, yüksek rijitlik ve hassasiyet elde edilir. Ön yük seviyesi, uygulamanın gerektirdiği hassasiyet ve yük kapasitesine göre belirlenir. Örneğin, yüksek hassasiyet gerektiren uygulamalarda daha yüksek ön yük tercih edilirken, daha düşük sürtünme istenen durumlarda daha hafif ön yükler kullanılır.
Lineer kızaklarda boşluk oluşumunun temel nedenleri arasında aşınma ilk sıradadır. Sürekli çalışma, kirlilik, yetersiz veya yanlış yağlama, yuvarlanma elemanları ve ray yüzeylerinde mikroskobik aşınmalara neden olur. Bu aşınmalar zamanla birikerek ön yükün azalmasına ve boşluğun artmasına yol açar. Diğer bir neden ise montaj hatalarıdır. Rayların veya taşıyıcı blokların yüzeylere düzgün monte edilmemesi, paralellik veya eş eksenlilik hataları, sisteme gereksiz gerilimler bindirerek erken aşınmaya veya boşluk oluşumuna neden olabilir. Ayrıca, aşırı yüklenme veya darbe yükleri, kızak elemanlarında kalıcı deformasyonlara yol açarak boşluk yaratabilir.
Teknik olarak, bir lineer kızaktaki boşluk, genellikle mikrometre (µm) seviyesinde ölçülür ve kabul edilebilir toleranslar, kızak tipine ve uygulama hassasiyetine göre değişir. Örneğin, hassas CNC makinelerinde boşluk toleransları çok dar iken, daha az hassasiyet gerektiren taşıma sistemlerinde bu toleranslar daha geniş olabilir. Kızakların rijitliği, uygulanan yüke karşı ne kadar az deformasyon gösterdiğini ifade eder ve boşluk ile doğrudan ilişkilidir. Boşluk arttıkça rijitlik azalır. Üreticiler, kızakların teknik veri sayfalarında genellikle dinamik yük kapasitesi (C), statik yük kapasitesi (Co), doğruluk sınıfı (örneğin, N, H, P, SP, UP) ve ön yük sınıfı (örneğin, Z0, Z1, Z2) gibi parametreleri belirtirler. Bu değerler, kızakların belirli çalışma koşulları altında ne kadar süreyle ve hangi hassasiyetle çalışabileceğini gösterir. Boşluk tespiti ve giderilmesi, bu teknik parametrelerin korunması için hayati öneme sahiptir.
| Parametre | Değer/Açıklama |
|---|---|
| Ön Yük Sınıfı | Z0 (Hafif), Z1 (Orta), Z2 (Yüksek) – Boşluksuz çalışma ve rijitlik için kritik. |
| Doğruluk Sınıfı | N, H, P, SP, UP (Normalden Ultra Hassasa) – Konumlandırma hassasiyetini belirler. |
| Dinamik Yük Kapasitesi (C) | Belirli bir ömürde (genellikle 100 km) taşıyabileceği maksimum dinamik yük (kN). |
| Statik Yük Kapasitesi (Co) | Kalıcı deformasyon olmadan taşıyabileceği maksimum statik yük (kN). |
| İzin Verilen Paralellik Hatası | Raylar arası veya ray-montaj yüzeyi arası mikrometre cinsinden maksimum sapma. |
| Yağlama Aralığı | Çalışma koşullarına göre belirlenen düzenli yağlama periyotları (saat/km). |
| Çalışma Sıcaklığı Aralığı | Kızak malzemesine ve yağlayıcıya göre belirlenen güvenli işletim sıcaklıkları (°C). |
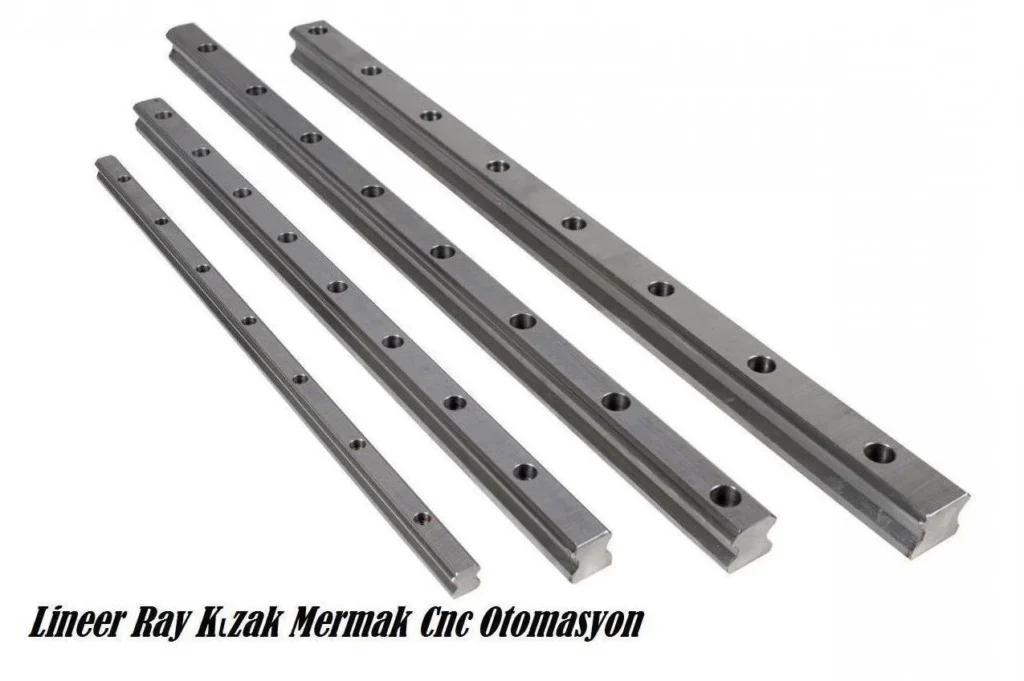
Lineer kızaklar, üzerindeki yükü taşıyarak belirli bir eksen boyunca düzgün ve kontrollü hareket sağlamak amacıyla tasarlanmıştır. Bu sistemler genellikle bir ray (kızak yolu) ve bu ray üzerinde hareket eden bir araba (kızak bloğu) içerir. Arabanın içinde, ray ile temas eden ve sürtünmeyi minimize ederek akıcı hareketi sağlayan bilyalar, makaralar veya kayar elemanlar bulunur. Bu elemanlar, arabanın ray üzerinde önceden belirlenmiş bir ön yükleme (preload) ile oturmasını sağlayarak minimum boşluk ve maksimum rijitlik sunar. Ön yükleme, sistemin hassasiyetini ve yük taşıma kapasitesini doğrudan etkileyen önemli bir teknik parametredir.
Lineer kızakta boşluk oluşmasının temel nedenleri arasında şunlar sayılabilir:
- Aşınma: Sürekli çalışma, yüksek yükler ve yetersiz yağlama, bilyaların, makaraların veya ray yüzeyinin aşınmasına yol açar. Bu aşınma, zamanla tolerans dışı boşluklara neden olur.
- Yetersiz Yağlama: Yetersiz veya yanlış yağlama, sürtünmeyi artırarak aşınmayı hızlandırır ve erken boşluk oluşumuna zemin hazırlar.
- Kirlilik: Toz, talaş, metal parçacıkları gibi kirleticiler, hareketli elemanlar arasına girerek aşındırıcı etki yapar ve yüzeylerde hasara yol açar.
- Yanlış Montaj: Kızakların veya arabanın yanlış hizalanması, bağlantı cıvatalarının yeterince sıkılmaması veya montaj yüzeylerinin düzgün olmaması, lokal gerilimlere ve boşluklara neden olabilir.
- Aşırı Yüklenme: Tasarım limitlerinin üzerinde yüklerle çalışmak, kızak elemanlarında deformasyona ve kalıcı boşluklara yol açabilir.
- Üretim Toleransları: Nadiren de olsa, üretim aşamasındaki mikron seviyesindeki tolerans farklılıkları veya kalite kontrol eksiklikleri de boşluğa neden olabilir, ancak bu durum genellikle yeni ürünlerde görülür.
Boşluk, sistemin dinamik davranışını doğrudan etkiler. Örneğin, bir CNC tezgahında boşluk, kesici takımın doğru konumlanamamasına, yüzey kalitesinin düşmesine ve işleme hatalarına yol açar. Robotik uygulamalarda ise konumlandırma hassasiyetinin kaybolmasına ve tekrarlanabilirlik sorunlarına neden olur. Bu nedenle, lineer kızaklarda boşluğun tespiti ve giderilmesi, otomasyon sistemlerinin sağlıklı çalışması için hayati öneme sahiptir.
| Parametre | Değer/Açıklama |
|---|---|
| Boşluk Tipi | Radyal (yükseklik/genişlik) ve Aksiyel (hareket yönü) boşlukları. En yaygın olanı radyal boşluktur. |
| Kritik Boşluk Toleransı | Uygulamaya ve üreticiye bağlıdır. Genellikle 0.005 mm (5 mikron) – 0.02 mm (20 mikron) arası kabul edilebilir veya kritik eşik olarak belirlenir. |
| Ölçüm Yöntemi | Komparatör saati (kadranlı gösterge), hassas mikrometre, lazer interferometre veya kapasitif sensörler ile ölçüm. |
| Potansiyel Etki | Titreşim, gürültü, konumlandırma hatası, tekrarlanabilirlik kaybı, yüzey kalitesi bozukluğu, erken parça aşınması. |
| Olası Nedenler | Aşınma, yanlış montaj, yetersiz yağlama, kirlilik, aşırı yüklenme, üretim hatası. |
| Ön Yükleme (Preload) | Sıfır boşluk veya negatif boşluk sağlamak için kızak elemanlarına uygulanan başlangıç kuvveti. Boşluğu minimize etmenin anahtarıdır. |
| Malzeme Aşınması | Ray ve bilya/makara yüzeylerinde mikron seviyesinde malzeme kaybı, boşluğun ana fiziksel sebebidir. |
Sahada Dikkat Edilmesi Gerekenler
- Görsel Muayene ve Temizlik: Kızak sisteminin düzenli olarak gözle kontrol edilmesi, boşluk belirtilerini erken safhada yakalamanın ilk adımıdır. Ray yüzeylerinde veya taşıyıcı bloklarda paslanma, çizikler, çatlaklar, deformasyonlar veya parlaklaşmış aşınma izleri olup olmadığına bakılmalıdır. Özellikle rayın her iki kenarında da parlaklık varsa, bu aşınmanın ve dolayısıyla boşluğun arttığına işaret edebilir. Ayrıca, sistemde kir, talaş, toz veya yabancı madde birikintisi olup olmadığı kontrol edilmelidir. Bu tür yabancı maddeler, yuvarlanma elemanlarının hareketini engelleyerek aşınmayı hızlandırır ve boşluk oluşumuna katkıda bulunur. Kirlilik, aynı zamanda yağlama filminin bozulmasına da yol açar. Temizlik sırasında, uygun endüstriyel temizleyiciler kullanılmalı ve kızak yüzeyleri titizlikle temizlenmelidir.
- Manuel Testler ve El İle Hissetme: Makine kapalı ve güvenli hale getirildikten sonra, taşıyıcı blok (araba) elle hareket ettirilerek veya sallanarak boşluk hissedilmeye çalışılır. Bloğu ray üzerinde ileri-geri hareket ettirirken herhangi bir takılma, sıkışma, düzensiz direnç veya tıkırtı sesi olup olmadığına dikkat edin. Blok, ray üzerinde serbestçe ve pürüzsüzce kaymalıdır. Ayrıca, bloğu yukarı-aşağı, sağa-sola veya çapraz yönlerde hafifçe sallayarak herhangi bir istenmeyen hareket (oynaklık) hissedilip hissedilmediği kontrol edilmelidir. Özellikle, bloğu rayın orta kısmında ve uç kısımlarında ayrı ayrı test etmek, aşınmanın bölgesel olup olmadığını anlamak için önemlidir. Aşırı boşluk durumunda, blokta gözle görülür bir sallanma veya tıkırtı sesi duyulabilir.
- Hassas Ölçüm Aletleri ile Sapma Tespiti: Manuel testler kaba bir fikir verse de, gerçek boşluk miktarını belirlemek için hassas ölçüm aletleri kullanmak şarttır. En yaygın kullanılan yöntemlerden biri komparatör saati (dial indicator) kullanmaktır. Komparatör saati, sabit bir referans noktasına (örneğin, makine şasisi) bağlanır ve probu taşıyıcı bloğun farklı yüzeylerine temas ettirilir. Bloğu elle veya hafif bir yük uygulayarak farklı yönlere (yukarı-aşağı, sağa-sola) hareket ettirirken, komparatör saatinin göstergesindeki sapma okunur. Bu sapma, kızaktaki boşluk miktarını mikrometre cinsinden verir. Ölçümler, rayın farklı noktalarında tekrarlanmalı ve her eksen için ayrı ayrı yapılmalıdır. Daha ileri düzey uygulamalarda, lazer interferometreler veya kapasitif sensörler gibi daha gelişmiş sistemler, ultra hassas boşluk ve paralellik ölçümleri için kullanılabilir.
- Ses ve Titreşim Analizi: Çalışma sırasında lineer kızaklardan gelen sesler ve oluşan titreşimler, boşluğun veya diğer arızaların önemli göstergeleridir. Normalde, iyi durumda bir lineer kızak sessiz ve pürüzsüz çalışır. Ancak, boşluk oluştuğunda veya aşınma başladığında, sistemden tıkırtı, gıcırtı, uğultu veya çıtırtı gibi anormal sesler gelebilir. Bu sesler genellikle hareket yönü değişimlerinde veya yüke maruz kalındığında daha belirgin hale gelir. Titreşim analizörleri kullanılarak, kızak üzerindeki titreşim seviyeleri ve frekansları izlenebilir. Boşluk, genellikle belirli frekanslarda titreşim genliğinde artışa neden olur. Bu tür analitik araçlar, önleyici bakım programlarında kritik rol oynar ve potansiyel arızaları henüz görsel veya manuel olarak tespit edilemeden belirlemeye yardımcı olur.
- Yağlama Durumu ve Yeterliliği: Lineer kızakların ömrü ve performansı için doğru ve yeterli yağlama hayati öneme sahiptir. Yetersiz veya yanlış yağlama, sürtünmeyi artırır, aşınmayı hızlandırır ve boşluk oluşumuna doğrudan katkıda bulunur. Yağlama noktaları düzenli olarak kontrol edilmeli, yağlayıcının tipi (gres, yağ) ve miktarı üretici spesifikasyonlarına uygun olmalıdır. Yağlama kanallarında tıkanıklık, yağ dağıtım sisteminde arıza veya yağlayıcının kirlenmesi gibi durumlar, kızaklarda erken aşınmaya yol açabilir. Yağlama sonrası kızakta daha az sürtünme ve daha pürüzsüz bir hareket hissedilmesi beklenir. Eğer yağlama sonrası bile boşluk veya takılma devam ediyorsa, bu mekanik bir aşınma veya hasarın göstergesidir.
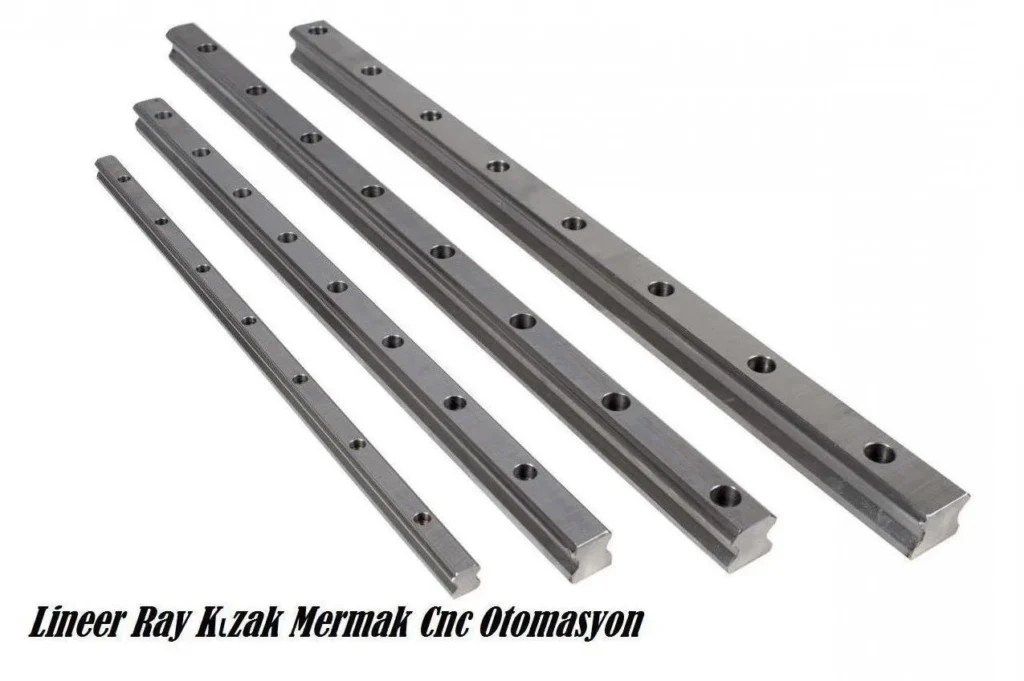
- Görsel Muayene ve Temas Kontrolü:
Sistemi kapatıp emniyet tedbirlerini aldıktan sonra, kızak rayının ve arabanın dış yüzeylerini dikkatlice inceleyin. Ray üzerinde aşınma izleri, paslanma, çizikler veya anormal parlak bölgeler olup olmadığını kontrol edin. Özellikle bilyaların/makaraların temas ettiği yüzeylerdeki düzensizlikler boşluğun habercisi olabilir. Arabanın etrafında biriken metal talaşları veya toz, aşınmanın belirtisi olabilir. Ayrıca, kızak ile araba arasındaki boşluğun gözle görülür şekilde artıp artmadığına bakın. Elinizle arabayı ray üzerinde ileri-geri veya yukarı-aşağı hareket ettirerek anormal bir gevşeklik veya takılma hissedip hissetmediğinizi kontrol edin. Bu, boşluğun en basit ve hızlı tespit yöntemlerinden biridir.
- Elle Manipülasyon ve Ses Dinleme:
Makinenin enerjisini kestikten sonra, lineer kızak arabasını elinizle farklı yönlere (yukarı-aşağı, sağa-sola, ileri-geri) hareket ettirmeye çalışın. Bu sırada, arabanın ray üzerinde anormal bir şekilde hareket ettiğini veya bir “tıkırtı” sesi çıkardığını hissederseniz, bu boşluğun kesin bir işaretidir. Sağlam bir lineer kızak, ön yükleme sayesinde elle kolayca oynatılmamalı, belirgin bir gevşeklik hissi vermemelidir. Çalışma sırasında ise, normalden farklı sürtünme sesleri, gıcırtılar, tıkırtılar veya vuruntu sesleri, boşluk nedeniyle elemanların birbirine çarpmasından kaynaklanabilir. Bu tür sesler, boşluğun ilerlediğini ve acil müdahale gerektirdiğini gösterir.
- Konumlandırma Hassasiyeti ve Tekrarlanabilirlik Testleri:
Makinenin belirli bir noktaya defalarca gidip gelmesini sağlayarak konumlandırma tekrar edilebilirliğini test edin. Eğer sistem her seferinde aynı noktaya tam olarak dönemiyorsa ve bir sapma gözlemliyorsanız, bu boşluğun bir göstergesi olabilir. Örneğin, bir CNC tezgahında kesici takımın belirli bir koordinata gitmesi komutu verildiğinde, boşluk varsa takım her seferinde farklı bir mikro konumda duracaktır. Bu durum, işlenen parçaların boyutlarında tutarsızlıklara veya yüzey kalitesinde bozulmalara yol açar. Hassas ölçüm cihazları (lazer interferometre, komparatör saati) kullanarak bu sapmaları ölçmek, boşluğun miktarını belirlemede en güvenilir yöntemdir. Komparatör saati, arabanın bir tarafına sabitlenip ucu raya değdirilerek araba oynatıldığında oluşan sapmayı mikron hassasiyetinde gösterir.
- Titreşim Analizi:
Gelişmiş otomasyon sistemlerinde, titreşim sensörleri kullanarak kızakların çalışma sırasındaki titreşim seviyelerini izlemek mümkündür. Boşluklu bir lineer kızak, normalden daha yüksek titreşim seviyeleri ve karakteristik frekanslarda ani artışlar gösterebilir. Bu titreşimler, hem kızak elemanlarının daha hızlı aşınmasına hem de makinenin genel kararlılığının bozulmasına neden olur. Titreşim analizi, boşluğun henüz görsel veya işitsel olarak belirginleşmediği erken aşamalarda dahi tespit edilmesini sağlayarak kestirimci bakım stratejileri için önemli veriler sunar.
Sık Karşılaşılan Sorunlar ve Çözümleri
Lineer kızaklarda boşluk tespiti genellikle beraberinde bazı sık karşılaşılan sorunları ve bunların çözüm yollarını getirir:
- Sorun: Aşırı Boşluk ve Titreşim. En yaygın sorunlardan biri, kızakta hissedilir derecede boşluk oluşması ve bunun makine çalışırken titreşime neden olmasıdır.
Çözüm: Genellikle yuvarlanma elemanlarının (bilyalar/makaralar) ve/veya ray yüzeylerinin aşınmasından kaynaklanır. Bu durumda, kızak bloğu ve/veya rayın değiştirilmesi gerekebilir. Bazı kızak sistemlerinde ön yük ayarı yapılabilse de, ciddi aşınmalarda bu yeterli olmayacaktır. Eğer sistemde ön yük kaybı ayarlanabilir bir mekanizma ile giderilebiliyorsa, üretici talimatlarına göre ön yük ayarı yapılabilir. Ancak bu, geçici bir çözüm olup, aşınmanın kök nedenini ortadan kaldırmaz. - Sorun: Hareket Sırasında Takılma veya Sıkışma. Kızak bloğunun ray üzerinde belirli noktalarda takılması, düzensiz direnç göstermesi veya tamamen sıkışması.
Çözüm: Bu durum genellikle kirlilik birikintisi, hasarlı yuvarlanma elemanları veya yanlış hizalanmış raylar nedeniyle oluşur. Kızak sistemi sökülerek detaylıca temizlenmeli, kir ve yabancı maddelerden arındırılmalıdır. Hasarlı bilyalar veya makaralar varsa, blok içerisindeki tüm yuvarlanma elemanlarının kontrol edilmesi ve gerekirse değiştirilmesi önemlidir. Eğer sorun hizalamadan kaynaklanıyorsa, rayların paralellik ve düzlemsellik ayarları hassas ölçüm aletleri kullanılarak yeniden yapılmalıdır. - Sorun: Anormal Sesler (Tıkırtı, Gıcırtı, Uğultu). Kızak sisteminden çalışma sırasında rahatsız edici ve normal olmayan seslerin gelmesi.
Çözüm: Bu sesler genellikle yetersiz veya bozulmuş yağlama, aşınmış yuvarlanma elemanları veya aşırı boşluk belirtisidir. İlk adım olarak, yağlama durumu kontrol edilmeli ve gerekirse uygun yağlayıcı ile yeniden yağlanmalıdır. Eğer sesler devam ediyorsa, kızak bloğu sökülerek içindeki bilyalar/makaralar ve kafes yapıları kontrol edilmeli, hasarlı parçalar değiştirilmelidir. Aşırı boşluk durumunda ise, yukarıdaki çözümde belirtildiği gibi parça değişimi düşünülmelidir. - Sorun: Pozisyonlama Hassasiyeti ve Tekrarlanabilirlik Kaybı. Makinenin hedef konuma doğru ulaşamaması, her seferinde farklı noktalara gitmesi veya işlenen parçalarda boyutsal sapmaların oluşması.
Çözüm: Bu, genellikle sistemdeki genel rijitlik kaybı ve boşluğun artması sonucudur. Sadece lineer kızaklardaki boşluk değil, aynı zamanda diğer mekanik bileşenlerdeki (vidalar, kaplinler, yataklar) boşluklar da bu duruma neden olabilir. Kapsamlı bir sistem kontrolü yapılmalı, her bir lineer kızak ayrı ayrı test edilerek boşluk miktarı belirlenmelidir. Boşluğun kabul edilemez seviyede olduğu kızaklar tamamen değiştirilmeli veya mümkünse ön yük ayarları yapılmalıdır. Ayrıca, sistemin montaj cıvatalarının tork değerleri kontrol edilmeli ve uygun şekilde sıkılmalıdır.
Lineer kızaklarda boşluğun neden olduğu sorunlar genellikle birbirini tetikleyen bir zincir reaksiyonu şeklinde ortaya çıkar. Bu sorunların erken tespiti ve doğru çözümlerin uygulanması, sistemin ömrünü uzatır ve üretim verimliliğini korur.
- Sorun: Yüksek hızlı hareketlerde kararsızlık, artan titreşim ve gürültü.
Açıklama: Boşluk, özellikle yüksek hızlı ve dinamik yükler altında arabanın ray üzerinde kontrolsüz hareket etmesine neden olur. Bu durum, sisteme ek stres bindirir, enerji kaybına yol açar ve makine ömrünü kısaltır. Gürültü, metal elemanların birbirine çarpmasından kaynaklanır.
Çözüm: İlk olarak, kızak ve araba bağlantı cıvatalarının tork değerlerini kontrol edin ve gerekirse sıkın. Yetersiz yağlama kontrol edilmeli ve uygun yağlayıcı ile takviye edilmelidir. Eğer boşluk hala devam ediyorsa, kızak arabasının ön yüklemesini ayarlama imkanı varsa bu yapılmalıdır (bazı kızak modellerinde ayarlanabilir boşluk mekanizmaları bulunur). Ağır aşınma durumlarında, aşınmış kızak arabası veya rayın komple değişimi kaçınılmazdır. Yeni kurulumlarda, daha yüksek ön yüklemeli veya daha rijit kızak serilerini tercih etmek sorunu baştan engelleyebilir.
- Sorun: Tekrarlayan konumlandırma hataları, işlenmiş parçalarda boyut tutarsızlıkları ve kötü yüzey kalitesi.
Açıklama: Bir CNC tezgahında veya robotik bir kolda lineer kızak boşluğu, takımın veya efektörün hedeflenen konuma tam olarak ulaşmasını engeller. Bu da ürün kalitesinde ciddi düşüşlere, hurda oranının artmasına ve üretim verimliliğinin azalmasına neden olur.
Çözüm: Boşluk miktarını komparatör saati veya benzeri hassas ölçüm cihazları ile kesin olarak belirleyin. Tespit edilen boşluk, üretici toleranslarının dışındaysa, ön yüklemeyi artıran veya boşluğu sıfırlayan kızak arabaları ile değiştirme düşünülmelidir. Özellikle yüksek hassasiyet gerektiren uygulamalarda, “sıfır boşluk” veya “ön yüklemeli” tip lineer kızakların kullanılması zorunludur. Sistemin kalibrasyonunu kontrol edin ve boşluk giderildikten sonra yeniden kalibrasyon yapın.
- Sorun: Kızak elemanlarında erken aşınma ve arızalar.
Açıklama: Boşluk, yükün kızak elemanları arasında dengesiz dağılmasına neden olur. Bazı bilyalar veya makaralar aşırı yüklenirken, diğerleri yeterli yük taşımaz. Bu durum, aşırı yüklenen bölgelerde hızlı ve lokalize aşınmaya yol açar, bu da kızak sisteminin ömrünü önemli ölçüde kısaltır.
Çözüm: Periyodik bakım programlarını gözden geçirin ve yağlama aralıklarını kısaltın, uygun yağlayıcıyı kullanın. Kızak elemanlarının (bilya, makara) ve ray yüzeyinin düzenli temizliğini sağlayın. Çalışma koşullarının (yük, hız, ortam sıcaklığı) kızak sisteminin tasarım limitleri dahilinde olduğundan emin olun. Gerekirse, daha yüksek yük taşıma kapasitesine sahip veya daha dayanıklı malzemeden yapılmış lineer kızaklarla değişim yapmayı düşünün. Montaj sırasında hizalama hatalarını önlemek için hassas montaj teknikleri kullanın ve montaj yüzeylerinin düzlüğünü kontrol edin.
Uzman Tavsiyesi
Lineer kızaklardaki boşluğun tespiti ve yönetimi, endüstriyel otomasyon sistemlerinin performansını, güvenilirliğini ve ömrünü doğrudan etkileyen kritik bir bakım faaliyetidir. Bu rehberde ele aldığımız görsel, manuel ve hassas ölçüm yöntemleri, sahadaki teknisyenlerin ve mühendislerin bu sorunu anlaması ve etkin bir şekilde çözmesi için bir yol haritası sunmaktadır. Unutulmamalıdır ki, boşluk ilk başta küçük bir problem gibi görünse de, zamanla diğer mekanik bileşenlere yük bindirerek zincirleme arızalara yol açabilir, üretim kalitesini düşürebilir ve beklenmedik duruşlara neden olarak ciddi maliyetler yaratabilir. Bu nedenle, proaktif bir yaklaşımla, düzenli bakım ve izleme programlarının oluşturulması hayati önem taşır.
Uzman tavsiyesi olarak, her otomasyon sisteminin kendine özgü çalışma koşulları ve gereksinimleri olduğunu unutmamak gerekir. Bu nedenle, lineer kızakların bakımı ve boşluk tespiti konusunda üreticinin spesifikasyonlarına ve tavsiyelerine sıkı sıkıya uyulmalıdır. Yüksek kaliteli yağlayıcıların kullanılması, düzenli aralıklarla yağlama yapılması ve çalışma ortamının temiz tutulması, kızakların ömrünü uzatmanın ve boşluk oluşumunu geciktirmenin temel yollarındandır. Ayrıca, kızakların montajında yüksek hassasiyet gösterilmeli ve uygun tork değerleri kullanılmalıdır. Aşırı yüklenmelerden kaçınılması ve darbelerin minimize edilmesi de kızakların sağlığı için önemlidir. Eğer bir kızakta boşluk tespit edilirse ve bu durum makine performansını olumsuz etkiliyorsa, sorunun kök nedenini anlamak için detaylı bir analiz yapılmalı ve gerekli durumlarda aşınmış veya hasarlı parçaların orijinal veya eşdeğer kalitede yedek parçalarla değiştirilmesinden çekinilmemelidir. Erken müdahale, uzun vadede hem maliyetten tasarruf sağlayacak hem de üretim sürekliliğini ve kalitesini güvence altına alacaktır.
Endüstriyel otomasyon sistemlerinin kalbi niteliğindeki lineer kızaklar, üretim verimliliği ve ürün kalitesi açısından kritik bir role sahiptir. Bu kızaklarda oluşan boşluk, başlangıçta küçük bir aksaklık gibi görünse de, zamanla sistemin genel performansını düşüren, maliyetli arızalara yol açan ve üretim süreçlerini aksatan ciddi sorunlara dönüşebilir. Bu detaylı rehberde ele aldığımız gibi, boşluğun tespiti için görsel muayeneden elle manipülasyona, ses dinlemeden hassasiyet ve titreşim analizlerine kadar çeşitli yöntemler mevcuttur. Uzman bir gözlemci, makinenin çalışma seslerindeki en ufak bir değişimi, hareketindeki kararsızlığı veya işlenen ürünlerdeki mikron seviyesindeki sapmaları fark ederek potansiyel bir boşluk sorununu erken aşamada tespit edebilir.
Saha tecrübesi, lineer kızaklardaki boşluk sorunlarının çözümünde altın değerindedir. Unutulmamalıdır ki, kestirimci bakım stratejileri, boşluk kaynaklı arızaların önüne geçmede en etkili yaklaşımdır. Düzenli yağlama, kızak yüzeylerinin temizliği, montaj cıvatalarının periyodik tork kontrolü ve çalışma ortamının (toz, nem, sıcaklık) kontrol altında tutulması, lineer kızakların ömrünü uzatacak ve boşluk oluşumunu geciktirecektir. Herhangi bir boşluk belirtisi fark edildiğinde, sorunu ertelemek yerine derhal müdahale etmek, daha büyük hasarların ve üretim kayıplarının önüne geçecektir. Gerektiğinde, orijinal ekipman üreticisinin teknik destek birimiyle iletişime geçmek veya konusunda uzman teknik ekiplerden yardım almak, doğru teşhis ve kalıcı çözüm için en güvenilir yoldur. Modern otomasyon sistemlerinde verimlilik ve hassasiyetin devamlılığı için lineer kızakların sağlığını sürekli takip etmek, bir zorunluluktan öte, akıllı bir işletme stratejisidir.



