Sepetinizde ürün bulunmuyor.
Kılavuz Çekmeden Önce Delik Çapı Nasıl Seçilir?
İçindekiler
- Kılavuz Çekmeden Önce Delik Çapı Nasıl Seçilir? Nedir?
- Çalışma Prensibi ve Teknik Veriler
- Kesme Kılavuzları (Cutting Taps) İçin Delik Çapı Seçimi
- Hadde Kılavuzları (Forming Taps / Roll Taps) İçin Delik Çapı Seçimi
- Diş Doluluk Oranı (Thread Engagement Percentage)
- Malzeme Özelliklerinin Etkisi
- Sahada Dikkat Edilmesi Gerekenler
- Sık Karşılaşılan Sorunlar ve Çözümleri
- Uzman Tavsiyesi
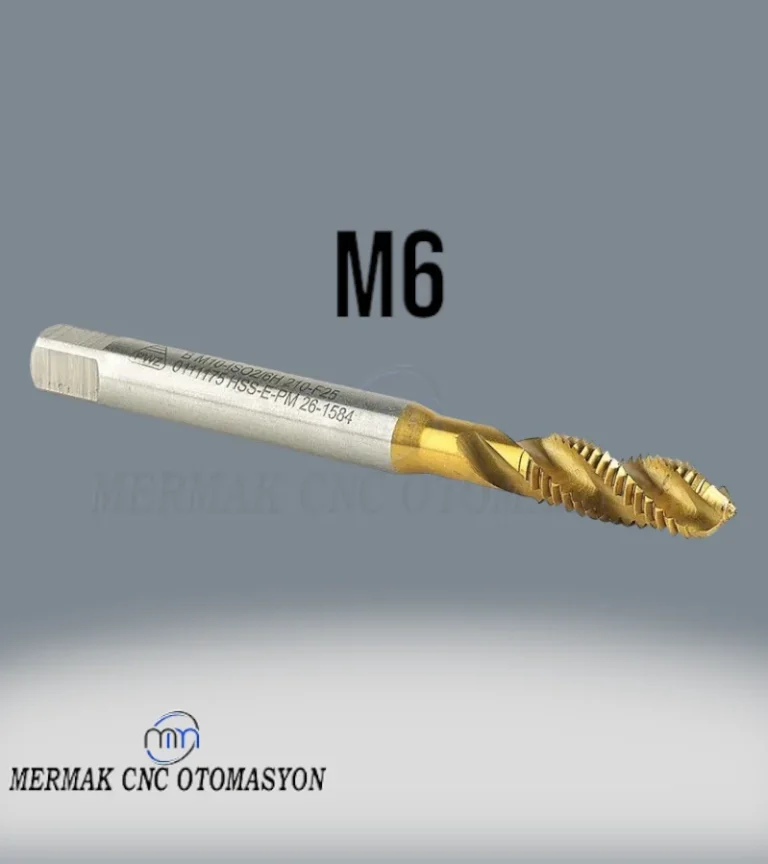
Kılavuz çekmeden önce delik çapı, kılavuzun nominal çapı ve adımı (pitch) baz alınarak, genellikle %60-75 diş doluluk oranı hedeflenerek seçilir. Kesme kılavuzları için temel formül: Delik Çapı = Kılavuz Nominal Çapı – Kılavuz Adımı. Hadde (form) kılavuzları için ise üretici tabloları veya yaklaşık olarak Delik Çapı = Kılavuz Nominal Çapı – (0.6 * Kılavuz Adımı) formülü kullanılır, ancak en doğru yöntem kılavuz üreticisinin önerilerine uymaktır.
Kılavuz Çekmeden Önce Delik Çapı Nasıl Seçilir? Nedir?
Endüstriyel otomasyon sistemlerinde ve genel makine imalatında, bir bileşene dişli bağlantı elemanı (cıvata, vida) takılabilmesi için iç diş açma işlemi, yani kılavuz çekme, kritik bir adımdır. Kılavuz çekme işleminden önce doğru delik çapının seçilmesi, hem dişin kalitesi, dayanıklılığı ve ömrü hem de üretim verimliliği ve takım ömrü açısından hayati öneme sahiptir. Yanlış delik çapı seçimi, dişin sıyrılmasına, kılavuzun kırılmasına, bağlantı elemanının gevşemesine veya aşırı tork gereksinimlerine yol açabilir. Bu seçim, sadece bir sayıdan ibaret olmayıp, kullanılan malzemenin türü, kılavuz tipi (kesme veya hadde/form kılavuzu), diş doluluk oranı beklentisi ve hatta tolerans gereksinimleri gibi birçok faktörü bir araya getiren mühendislik bir karardır. Doğru ön delik çapı, kılavuzun malzemeyi optimum şekilde işlemesini sağlayarak, istenen diş profilini, yeterli mukavemeti ve pürüzsüz bir yüzey kalitesini garanti eder. Bu rehber, endüstriyel otomasyon profesyonelleri için kılavuz çekme öncesi delik çapı seçiminin temel prensiplerini, teknik detaylarını ve saha uygulamalarını derinlemesine ele alacaktır.
Endüstriyel otomasyon ve üretim süreçlerinde, hassas ve dayanıklı bağlantılar oluşturmak hayati öneme sahiptir. Bu bağlantıların temelini oluşturan dişli delikler, genellikle kılavuz çekme (tapping) işlemiyle elde edilir. Kılavuz çekme işlemi öncesinde doğru delik çapının seçilmesi, hem diş kalitesi hem de üretim verimliliği açısından kritik bir adımdır. Yanlış delik çapı seçimi, dişin zayıf olmasına, kılavuzun kırılmasına veya iş parçasının hurdaya çıkmasına neden olabilir. Bu nedenle, kılavuz çekmeden önce delik çapı seçimi, mühendislik prensiplerine ve malzeme bilimine dayalı titiz bir yaklaşımla yapılmalıdır.
Kılavuz çekilecek delik çapı, esasen oluşturulacak dişin derinliğini, yani diş yüzdesini belirler. Diş yüzdesi, teorik olarak %100 diş derinliğine kıyasla gerçekte elde edilen dişin derinliğini ifade eder. Yüksek diş yüzdesi daha güçlü bir bağlantı anlamına gelirken, aynı zamanda kılavuz çekme torkunu artırır ve kılavuzun kırılma riskini yükseltir. Düşük diş yüzdesi ise daha zayıf bir bağlantı demektir. Optimal diş yüzdesi, genellikle %60 ile %75 arasında kabul edilir. Bu aralık, yeterli diş mukavemeti ile kabul edilebilir kılavuz ömrü ve işleme kolaylığı arasında bir denge sağlar.
Çalışma Prensibi ve Teknik Veriler
Kılavuz çekme işlemi, bir silindirik deliğin içine vida dişi açma sürecidir. Bu süreçte kullanılan kılavuz, dış yüzeyinde vida profiline sahip, kesici veya şekillendirici kenarları olan bir takım aracıdır. Kılavuzun doğru çalışabilmesi için, önceden açılmış olan deliğin çapı, kılavuzun küçük çapı (minor diameter) ile büyük çapı (major diameter) arasında bir değere sahip olmalıdır. Bu delik, kılavuzun malzemeyi doğru bir şekilde şekillendirmesi veya kesmesi için yeterli miktarda malzeme bırakırken, aynı zamanda talaş boşaltımı veya malzeme akışı için de uygun boşluğu sağlamalıdır.

Kılavuz çekme işlemi için delik çapı seçimi, birkaç önemli faktöre bağlıdır:
- Kılavuz Tipi:
- Kesici Kılavuzlar (Cutting Taps): Malzemeyi keserek talaş kaldıran geleneksel kılavuzlardır. Bu kılavuzlar için delik çapı, kılavuzun küçük çapına (minor diameter) yakın, ancak malzemenin kesilmesine izin verecek şekilde seçilir. Genellikle %65-75 diş yüzdesi hedeflenir.
- Formlayıcı Kılavuzlar (Forming Taps / Roll Taps): Talaş kaldırmadan, malzemeyi plastik deformasyonla şekillendirerek diş oluşturan kılavuzlardır. Bu kılavuzlar için delik çapı, kesici kılavuzlara göre daha büyük seçilmelidir, çünkü malzeme diş boşluklarına doğru itilir. Genellikle %60-68 diş yüzdesi hedeflenir ve bu tip kılavuzlar için özel delik çapı tabloları veya hesaplamalar kullanılır. Formlayıcı kılavuzlar, özellikle sünek malzemelerde (alüminyum, yumuşak çelikler) daha güçlü dişler ve talaşsız işlem avantajı sunar.
- Malzeme Cinsi: İşlenecek malzemenin sertliği, sünekliği ve işlenebilirliği, delik çapı seçiminde belirleyicidir.
- Sünek Malzemeler (Alüminyum, Yumuşak Çelik, Bakır): Daha yüksek diş yüzdeleri (%70-75) güvenle kullanılabilir. Formlayıcı kılavuzlar bu malzemelerde etkilidir.
- Sert veya Kırılgan Malzemeler (Paslanmaz Çelik, Dökme Demir, Yüksek Karbonlu Çelikler): Kılavuz kırılma riskini azaltmak için daha düşük diş yüzdeleri (%60-65) tercih edilir. Bu, delik çapının biraz daha büyük seçilmesi anlamına gelir.
- Diş Yüzdesi (Thread Engagement Percentage): İstenen diş mukavemetine göre belirlenir. Standart uygulamalarda %65-75 arasında değişir. Diş yüzdesi arttıkça diş mukavemeti artar, ancak kılavuz çekme torku ve kılavuz aşınması da artar.
- Diş Yüzdesi Formülü: Diş yüzdesini hesaplamak için karmaşık formüller bulunsa da, genellikle kılavuz üreticilerinin tabloları veya genel mühendislik kılavuzları kullanılır.
- Yaklaşık Diş Yüzdesi Hesaplama: Diş yüzdesi (P) = (D_tap – D_hole) / (2 * H_thread) * 100, burada D_tap kılavuzun büyük çapı, D_hole delik çapı ve H_thread teorik diş yüksekliğidir.
- Diş Adımı (Pitch): Kılavuzun diş adımı (metrik kılavuzlarda mm, inç kılavuzlarda TPI), delik çapı hesaplamasında doğrudan etkilidir. Diş adımı büyüdükçe, diş derinliği ve dolayısıyla delik çapı üzerindeki etkisi artar.
- Standartlar ve Tablolar: Çoğu üretici, farklı kılavuz boyutları ve malzemeler için standart delik çapı tabloları sunar (örn. ISO 2009, DIN 336). Bu tablolar, genellikle %75 diş yüzdesi baz alınarak hazırlanır ve en güvenilir kaynaklardır.
Genel bir kural olarak, metrik kılavuzlar için delik çapı hesaplaması şu şekilde yapılabilir:
Bu formül, %75’e yakın bir diş yüzdesi verir. Ancak bu sadece genel bir yaklaşımdır ve hassas uygulamalar için standart tablolara bakmak esastır. Örneğin, M6x1.0 kılavuz için 6 – 1.0 = 5.0 mm delik çapı önerilir. Ancak bu, kesici kılavuzlar içindir. Formlayıcı kılavuzlar için M6x1.0 için 5.55 mm gibi daha büyük çaplar gerekebilir.
| Parametre | Değer/Açıklama |
|---|---|
| Kılavuz Tipi | Kesici (Talaşlı) veya Formlayıcı (Talaşsız) |
| Malzeme Cinsi | Çelik, Alüminyum, Paslanmaz, Dökme Demir vb. İşlenebilirlik ve Süneklik |
| İstenen Diş Yüzdesi | Genellikle %60 – %75 (Uygulama ve malzeme bazlı) |
| Kılavuz Boyutu (Örnek) | M8x1.25 (Metrik), 1/4″-20 UNC (İnç) |
| Kesici Kılavuz için Delik Çapı (M8x1.25) | 6.80 mm (Yaklaşık %75 diş yüzdesi için) |
| Formlayıcı Kılavuz için Delik Çapı (M8x1.25) | 7.40 – 7.50 mm (Malzeme ve üreticiye göre değişir) |
| Delik Çapı Toleransı | Hassas uygulamalarda H7 veya H8 gibi dar toleranslar |
| Yağlama/Soğutma | Malzemeye uygun kesme sıvısı veya yağlayıcı seçimi |
Kesme Kılavuzları (Cutting Taps) İçin Delik Çapı Seçimi
Kesme kılavuzları, adından da anlaşılacağı gibi, malzemeden talaş kaldırarak diş profilini oluşturan kılavuzlardır. Bu kılavuzlar için delik çapı seçimi, genellikle kılavuzun nominal çapı (D) ve adımı (P) üzerinden hesaplanır. İdeal delik çapı, kılavuzun küçük çapına yakın olmalıdır, ancak bu, %100 diş doluluğu anlamına gelir ki bu da kılavuzun kırılmasına veya aşırı tork gereksinimine yol açabilir. Bu nedenle, genellikle %60 ile %75 arasında bir diş doluluk oranı hedeflenir.
Temel formül (yaklaşık %75 diş doluluğu için):
Delik Çapı = Kılavuz Nominal Çapı (D) – Kılavuz Adımı (P)
Örneğin, M8x1.25 bir kılavuz için (Nominal Çap = 8 mm, Adım = 1.25 mm):
Delik Çapı = 8 mm – 1.25 mm = 6.75 mm
Bu formül, %75 diş doluluğu için iyi bir başlangıç noktasıdır. Ancak, hassas uygulamalarda veya farklı diş doluluk oranları hedeflendiğinde daha detaylı hesaplamalar gerekebilir. Genellikle, kılavuz üreticileri veya endüstri standartları (örneğin DIN, ISO) tarafından sağlanan tablolar kullanılır.

Hadde Kılavuzları (Forming Taps / Roll Taps) İçin Delik Çapı Seçimi
Hadde kılavuzları veya form kılavuzları, talaş kaldırmak yerine, malzemeyi plastik deformasyon yoluyla şekillendirerek diş profilini oluşturan kılavuzlardır. Bu yöntem, özellikle sünek malzemelerde (alüminyum, yumuşak çelik, pirinç vb.) daha güçlü ve pürüzsüz dişler üretir. Hadde kılavuzları için ön delik çapı, kesme kılavuzlarına göre daha büyük olmalıdır, çünkü malzeme kılavuzun diş boşluklarına doğru akıtılır ve sıkıştırılır.
Hadde kılavuzları için genel bir yaklaşık formül:
Delik Çapı = Kılavuz Nominal Çapı (D) – (0.6 * Kılavuz Adımı (P))
Örneğin, M8x1.25 bir hadde kılavuzu için:
Delik Çapı = 8 mm – (0.6 * 1.25 mm) = 8 mm – 0.75 mm = 7.25 mm
Ancak, hadde kılavuzlarında delik çapı seçimi, malzemenin sünekliği ve kılavuzun geometrisi gibi faktörlere daha duyarlı olduğundan, kılavuz üreticisinin tabloları ve önerileri mutlak surette takip edilmelidir. Üreticiler genellikle belirli malzeme grupları ve kılavuz serileri için optimize edilmiş delik çapları sunar.

Diş Doluluk Oranı (Thread Engagement Percentage)
Diş doluluk oranı, açılan dişin nominal diş derinliğine göre ne kadar malzeme ile dolu olduğunu ifade eder. %100 diş doluluğu en yüksek mukavemeti sağlasa da, kılavuzlamayı son derece zorlaştırır ve takım ömrünü kısaltır. Genellikle, %60 ila %75 diş doluluk oranı, yeterli mukavemeti sağlarken, kılavuzlama işlemini kolaylaştıran ve takım ömrünü uzatan optimal bir denge sunar. Endüstriyel otomasyon uygulamalarında, standart bağlantı elemanları için %65-75 aralığı genellikle yeterlidir. Daha kritik uygulamalarda, mühendislik hesaplamaları veya testler yoluyla optimum diş doluluk oranı belirlenebilir.
Malzeme Özelliklerinin Etkisi
- Sünek Malzemeler (Alüminyum, Bakır, Yumuşak Çelik): Hadde kılavuzları için idealdir. Kesme kılavuzları kullanıldığında, talaş boşaltımı önemlidir.
- Sert ve Kırılgan Malzemeler (Dökme Demir, Yüksek Alaşımlı Çelikler): Genellikle kesme kılavuzları tercih edilir. Aşırı sert malzemelerde delik çapı toleransı daha kritik hale gelir.
- Paslanmaz Çelikler: İşlem sertleşmesi eğilimi nedeniyle, doğru delik çapı ve kesme parametreleri (düşük hız, yüksek ilerleme) çok önemlidir.
- Plastikler: Termoplastikler için hadde kılavuzları iyi sonuç verebilirken, termoset plastikler için kesme kılavuzları kullanılır. Malzemenin esnekliği ve yorulma direnci dikkate alınmalıdır.
| Kılavuz Tipi | Nominal Çap (D) | Adım (P) | Önerilen Delik Çapı (Kesme Kılavuzu, %75 Diş) | Önerilen Delik Çapı (Hadde Kılavuzu, %60 Diş) | Malzeme Notları |
|---|---|---|---|---|---|
| M3 Standart | 3.0 mm | 0.5 mm | 2.5 mm | 2.65 mm | Genel kullanım, küçük çap |
| M5 Standart | 5.0 mm | 0.8 mm | 4.2 mm | 4.52 mm | Orta mukavemetli çelikler, alüminyum |
| M6 Standart | 6.0 mm | 1.0 mm | 5.0 mm | 5.40 mm | Genel makine parçaları, pirinç |
| M8 Standart | 8.0 mm | 1.25 mm | 6.75 mm | 7.25 mm | Paslanmaz çelik, dökme demir |
| M10 Standart | 10.0 mm | 1.5 mm | 8.5 mm | 9.10 mm | Yüksek mukavemetli uygulamalar |
| M12 Standart | 12.0 mm | 1.75 mm | 10.25 mm | 11.05 mm | Ağır hizmet, kalın duvarlı malzemeler |
| UNC 1/4″-20 | 6.35 mm | 1.27 mm | 5.10 mm | 5.50 mm | ABD standardı, yaygın kullanım |
Sahada Dikkat Edilmesi Gerekenler
- Delik Çapı Toleransı ve Doğruluğu: Ön delik çapının, belirlenen değerden sapması, diş kalitesini doğrudan etkiler. Çok küçük delik, kılavuzun kırılmasına veya dişin aşırı sıkışmasına neden olurken, çok büyük delik, dişin sıyrılmasına veya yetersiz mukavemete yol açar. Bu nedenle, delik açma işleminde hassas matkap uçları ve doğru delme teknikleri (merkezleme, uygun ilerleme ve devir) kullanılmalıdır. Delik çapı, kumpas veya hassas delik mastarları ile kontrol edilmelidir.
- Matkap Ucu Seçimi ve Durumu: Kullanılan matkap ucunun malzemeye uygunluğu, keskinliği ve kaplaması, delik kalitesini ve çap doğruluğunu doğrudan etkiler. Körelmiş veya yanlış taşlanmış bir matkap ucu, hem çapı yanlış açar hem de deliğin yüzey kalitesini bozar. HSS-Co veya karbür matkap uçları, özellikle paslanmaz çelikler ve sert alaşımlar için tercih edilmelidir.
- Delik Derinliği ve Kör Delikler: Kör deliklerde (açılan deliğin malzemenin diğer tarafından çıkmadığı durumlar), kılavuzun dibe vurmaması için yeterli boşluk bırakılmalıdır. Bu, hem kılavuzun ucundaki dişsiz kısım (pah) hem de talaş birikimi için ekstra derinlik gerektirir. Delik derinliği, kılavuzun tam diş açma uzunluğundan daha fazla olmalıdır.
- Talaş Boşaltımı ve Soğutma Sıvısı/Yağlama: Özellikle kesme kılavuzlarında, talaşların delikten etkili bir şekilde boşaltılması kritiktir. Yetersiz boşaltım, talaşların sıkışmasına, kılavuzun kırılmasına ve diş yüzeyinin bozulmasına neden olur. Uygun soğutma sıvısı veya kesme yağı kullanımı, hem takım ömrünü uzatır hem de talaş akışını kolaylaştırır. Kör delikler için spiral kanallı (spiral point) kılavuzlar, açık delikler için ise düz kanallı kılavuzlar veya spiral kanallı kılavuzlar tercih edilebilir.
- Makine ve İş Parçası Rijitliği: Kılavuz çekme işlemi sırasında hem iş parçasının hem de makinenin (CNC işleme merkezi, matkap tezgahı vb.) yeterli rijitliğe sahip olması gerekir. Titreşimler veya esnemeler, kılavuzun yanlış açılarla girmesine, diş kalitesinin bozulmasına ve kılavuz kırılmasına yol açabilir. Özellikle senkronize kılavuz çekme (rigid tapping) özelliği olan makineler, daha hassas ve güvenilir sonuçlar verir.
- Malzeme Homojenliği ve Sertliği: İşlenecek malzemenin her noktasında aynı özelliklere sahip olduğundan emin olun. Malzemenin sertliğindeki küçük değişimler bile kılavuz çekme performansı ve delik çapı seçimini etkileyebilir. Özellikle döküm parçalarda veya ısıl işlem görmüş malzemelerde bu durum daha belirgindir.
- Matkap Ucu Kalitesi ve Keskinliği: Delik açmak için kullanılan matkap ucunun keskin, doğru çapta ve uygun malzemeden yapılmış olması çok önemlidir. Körelmiş veya yanlış bilenmiş bir matkap ucu, nominal çaptan daha küçük veya daha büyük, ovallik içeren veya yüzey kalitesi kötü delikler açabilir. Bu durum, kılavuzun kırılmasına veya dişin kalitesiz olmasına yol açar. Matkap ucunun merkezleme yeteneği de hassasiyet için kritiktir.
- Delik Boyutu Toleransı: Özellikle otomatik üretim hatlarında, delik çapı toleranslarına dikkat edilmelidir. Küçük sapmalar bile diş kalitesini ve kılavuz ömrünü olumsuz etkileyebilir. Delik çapı ölçümleri düzenli olarak yapılmalı ve kalibrasyon kontrol altında tutulmalıdır.
- Makine Rijitliği ve Hizalama: Kılavuz çekme işleminin yapıldığı makinenin (CNC işleme merkezi, matkap tezgahı vb.) rijit olması ve iş parçası ile kılavuzun mükemmel bir şekilde hizalanması gerekir. Eksenel kaçıklıklar veya titreşimler, kılavuzun yan yüklere maruz kalmasına ve kırılmasına neden olur. Senkronize kılavuz çekme (synchro tapping) yeteneği olan makineler tercih edilmelidir.
- Soğutma ve Yağlama: Kılavuz çekme işlemi sırasında oluşan ısı, hem kılavuzun ömrünü kısaltır hem de iş parçasında gerilmelere yol açabilir. Uygun kesme sıvısı veya yağlayıcı kullanmak, hem ısıyı dağıtır hem de talaş tahliyesini kolaylaştırarak sürtünmeyi azaltır. Malzemeye ve kılavuz tipine özel yağ seçimi yapılmalıdır.
- Talaş Tahliyesi: Özellikle kör deliklerde (blind holes), talaşların düzenli ve etkili bir şekilde tahliye edilmesi hayati öneme sahiptir. Talaş birikimi, kılavuzun sıkışmasına ve kırılmasına yol açabilir. Uygun kanal geometrili kılavuzlar ve yeterli soğutma sıvısı basıncı bu konuda yardımcı olur.
- Deneme ve Ayarlama: Yeni bir malzeme veya kılavuz kombinasyonuyla çalışırken, her zaman küçük bir deneme partisi üzerinde testler yapmak en iyi yaklaşımdır. Farklı delik çapları ve işleme parametreleriyle denemeler yaparak en uygun sonucu elde edebilirsiniz.
Sık Karşılaşılan Sorunlar ve Çözümleri
Kılavuz çekme işleminde karşılaşılan sorunların büyük çoğunluğu, yanlış delik çapı seçimi veya ön delik açma sürecindeki hatalardan kaynaklanır. Bu sorunlar, üretim maliyetlerini artırır, zaman kaybına yol açar ve nihai ürün kalitesini düşürür.
- Kılavuz Kırılması:
- Sorun: Kılavuzun çekme işlemi sırasında aniden kırılması.
- Nedenleri: En yaygın nedeni, ön delik çapının kılavuza göre çok küçük olmasıdır. Bu durum, kılavuzun malzemeyi aşırı zorlamasına ve aşırı torka maruz kalmasına neden olur. Ayrıca, yetersiz yağlama, kör deliklerde talaş sıkışması, kılavuzun yanlış hizalanması veya körelmiş bir kılavuz da kırılmaya yol açabilir.
- Çözüm: Öncelikle, kılavuz üreticisinin veya standart tabloların önerdiği doğru delik çapını kullanın. Matkap ucunun keskin olduğundan ve deliğin doğru çapta açıldığından emin olun. Yeterli ve uygun kesme yağı/soğutma sıvısı kullanın. Kör deliklerde, kılavuzun dibe vurmaması için yeterli boşluk bırakın ve talaş boşaltımı için uygun kılavuz tipini seçin.
- Dişlerin Sıyrılması veya Yetersiz Mukavemet:
- Sorun: Açılan dişin cıvata takıldığında kolayca sıyrılması veya beklenen mukavemeti göstermemesi.
- Nedenleri: Ön delik çapının kılavuza göre çok büyük olması, diş doluluk oranının düşük kalmasına neden olur. Bu durumda, dişlerin temas yüzeyi yetersiz kalır ve bağlantı zayıf olur. Malzemenin aşırı yumuşak veya gevrek olması da bir faktör olabilir.
- Çözüm: Delik çapını kontrol edin ve kılavuz üreticisinin önerdiği veya en az %60-75 diş doluluğu sağlayacak doğru çapa geri dönün. Özellikle sünek malzemelerde hadde kılavuzları kullanarak daha güçlü dişler elde edebilirsiniz.
- Dişlerin Aşırı Sıkı veya Gevşek Olması (Tolerans Dışı):
- Sorun: Açılan dişin, cıvata ile birleştiğinde olması gerekenden daha sıkı (sıkışma) veya daha gevşek (boşluk) olması.
- Nedenleri: Delik çapının tolerans dışı olması (çok küçük = sıkı; çok büyük = gevşek), kılavuzun aşınmış olması, yanlış kılavuz tolerans sınıfı seçimi veya işleme parametrelerinin (devir/ilerleme) yanlış ayarlanması.
- Çözüm: Delik çapını hassas bir şekilde ölçün ve gerekli düzeltmeleri yapın. Kılavuzun aşınma durumunu kontrol edin ve gerektiğinde değiştirin. Özellikle hassas uygulamalarda, işleme sonrası diş ölçülerini (örneğin, diş mastarı ile) kontrol edin ve geri bildirim mekanizması oluşturun.
- Kötü Yüzey Kalitesi ve Çapaklanma:
- Sorun: Açılan dişlerin yüzeyinin pürüzlü, yırtık veya çapaklı olması.
- Nedenleri: Körelmiş veya yanlış geometrili kılavuz, yetersiz yağlama, yanlış kesme hızı veya ilerleme, talaş boşaltımının yetersiz olması veya malzemenin yapısı (örneğin, işlem sertleşmesi).
- Çözüm: Keskin ve uygun geometrili kılavuz kullanın. Kesme hızı ve ilerlemeyi malzeme ve kılavuz tipine göre optimize edin. Yeterli ve uygun yağlama sağlayın. Talaş boşaltımını iyileştirmek için kılavuz tipini (spiral kanallı, spiral uçlu) gözden geçirin.
Kılavuz çekme işlemlerinde doğru delik çapı seçimine rağmen veya bu seçimin hatalı olması durumunda çeşitli sorunlarla karşılaşmak mümkündür. En sık karşılaşılan sorunlar ve çözüm önerileri şunlardır:
- Kılavuz Kırılması: En yaygın ve maliyetli sorunlardan biridir. Genellikle delik çapının kılavuz için çok küçük seçilmesinden, kılavuzun aşırı torka maruz kalmasından veya talaş sıkışmasından kaynaklanır.
- Çözüm: Delik çapını kılavuz üreticisinin veya standart tabloların önerdiği değere göre kontrol edin ve gerekirse biraz büyütün. Özellikle sert malzemelerde veya formlayıcı kılavuz kullanılıyorsa, diş yüzdesini düşürmek için delik çapını artırın. Kılavuzun keskinliğini, takım tutucunun hassasiyetini ve soğutma sıvısının etkinliğini kontrol edin.
- Çözüm: Delik çapını kılavuz üreticisinin önerdiği minimum değere yakın seçerek diş yüzdesini artırın. Malzemenin sünekliğini ve işlenebilirliğini gözden geçirin. Gerekirse daha düşük toleranslı bir matkap ucu kullanın.
- Çözüm: Delik çapını hafifçe büyütün. Uygun kesme sıvısı kullanın ve talaş tahliyesini optimize edin. Kılavuzun geometrisini (talaş kanalı sayısı, helis açısı) kontrol edin.
- Çözüm: Delik çapını kontrol edin, çok küçük olması aşınmayı hızlandırabilir. Uygun kesme hızını ve ilerleme miktarını kullanın. Daha iyi bir kaplamaya sahip (TiN, TiCN vb.) veya daha sert malzemeden yapılmış bir kılavuz deneyin. Etkili soğutma ve yağlama sağlayın.
- Çözüm: Delik çapını ve kullanılan kılavuzun tolerans sınıfını kontrol edin. Kılavuzun aşınmış olup olmadığını kontrol edin (aşınmış kılavuzlar genellikle küçük dişler üretir). Makine ayarlarını (hız, ilerleme) ve rijitliği gözden geçirin.
Uzman Tavsiyesi
Endüstriyel otomasyon sektöründe, hassasiyet ve güvenilirlik her şeyden önemlidir. Kılavuz çekmeden önce doğru delik çapı seçimi, bu prensiplerin temelini oluşturan kritik bir mühendislik kararıdır. Gördüğümüz gibi, bu seçim sadece basit bir matematiksel formülden ibaret olmayıp, kullanılan malzemenin özellikleri, kılavuzun tipi (kesme veya hadde), hedeflenen diş doluluk oranı, takımın durumu ve hatta işleme ortamının rijitliği gibi birçok dinamik faktörü içeren karmaşık bir süreçtir.
Uzman tavsiyesi olarak, her zaman için kılavuz üreticisinin teknik veri tablolarına ve önerilerine başvurmak en güvenilir yaklaşımdır. Bu tablolar, genellikle belirli kılavuz serileri, malzemeler ve tolerans sınıfları için optimize edilmiş delik çaplarını sunar. Standart formüller iyi bir başlangıç noktası olsa da, üreticinin test edilmiş verileri, sahadaki en iyi performansı ve en uzun takım ömrünü garanti edecektir. Ayrıca, özellikle kritik uygulamalar veya yeni malzemelerle çalışırken, küçük ölçekli denemeler (pilot çalışmalar) yaparak optimum delik çapını ve işleme parametrelerini belirlemek, büyük ölçekli üretimde yaşanabilecek sorunları önleyecektir.
Unutulmamalıdır ki, doğru delik çapı seçimi, sadece dişin mukavemetini artırmakla kalmaz, aynı zamanda kılavuz ömrünü uzatır, takım maliyetlerini düşürür, üretim verimliliğini artırır ve hurda oranını minimize eder. Endüstriyel otomasyonda her bir bileşenin sorunsuz çalışması, sistemin genel performansı için hayati olduğundan, bu temel adımı göz ardı etmek, uzun vadede çok daha büyük maliyetlere ve operasyonel aksaklıklara yol açabilir. Bu nedenle, ön delik çapı seçimine gereken özen ve titizlik gösterilmeli, teknik bilgi ve tecrübe birleştirilerek en doğru karar verilmelidir. Kalite, bu küçük detaylarda gizlidir ve doğru başlangıç, her zaman başarılı bir sonucun anahtarıdır.
Kılavuz çekmeden önce doğru delik çapı seçimi, endüstriyel otomasyon sektöründe verimli, kaliteli ve hatasız üretim için temel bir adımdır. Bu süreç, sadece bir matkap çapı seçmekten çok daha fazlasını ifade eder; işlenecek malzemenin özelliklerinden, kullanılacak kılavuzun tipine, makinenin hassasiyetinden operatörün deneyimine kadar geniş bir yelpazeyi kapsar. Unutulmamalıdır ki, her uygulamaya uyan tek bir “sihirli” delik çapı yoktur. Başarı, her zaman detaylı bir analiz, doğru teknik verilerin kullanılması ve saha koşullarına göre esneklik gösterilmesiyle elde edilir. Uzmanlar olarak tavsiyemiz, özellikle kritik uygulamalarda, kılavuz üreticilerinin yayımladığı güncel tablolara ve teknik dokümanlara sıkı sıkıya bağlı kalmaktır. Gerekirse, farklı delik çapları ve işleme parametreleriyle yapılan denemelerle en uygun çözüm doğrulanmalıdır. Ayrıca, formlayıcı kılavuzların sunduğu avantajları (daha güçlü dişler, talaşsız işlem) göz önünde bulundurarak, sünek malzemeler için bu tip kılavuzlara yönelmek ve buna uygun daha büyük delik çapları seçmek, üretim süreçlerinizde önemli iyileştirmeler sağlayabilir. Son olarak, takım aşınmasını düzenli olarak kontrol etmek, soğutma-yağlama sistemlerini optimize etmek ve işleme parametrelerini sürekli izlemek, kılavuz ömrünü uzatacak ve diş kalitesini garanti altına alacak anahtar faktörlerdir. Bu bütünsel yaklaşım, üretim hattınızda kesintisizliği ve ürün kalitesini güvence altına alacaktır.