Sepetinizde ürün bulunmuyor.
Sac Parçada Açınım Doğru Ama Büküm Sonrası Montaj Olmuyorsa K Faktörü Dışında Ne Kontrol Edilmelidir?

İçindekiler
- Sac Parçada Açınım Doğru Ama Büküm Sonrası Montaj Olmuyorsa K Faktörü Dışında Ne Kontrol Edilmelidir? Nedir?
- Çalışma Prensibi ve Teknik Veriler
- Malzeme Özellikleri ve Davranışları
- Takım ve Makine Parametreleri
- Operatör ve Proses Kontrolü
- Tasarım ve Mühendislik Toleransları
- Sahada Dikkat Edilmesi Gerekenler
- Sık Karşılaşılan Sorunlar ve Çözümleri
- Uzman Tavsiyesi
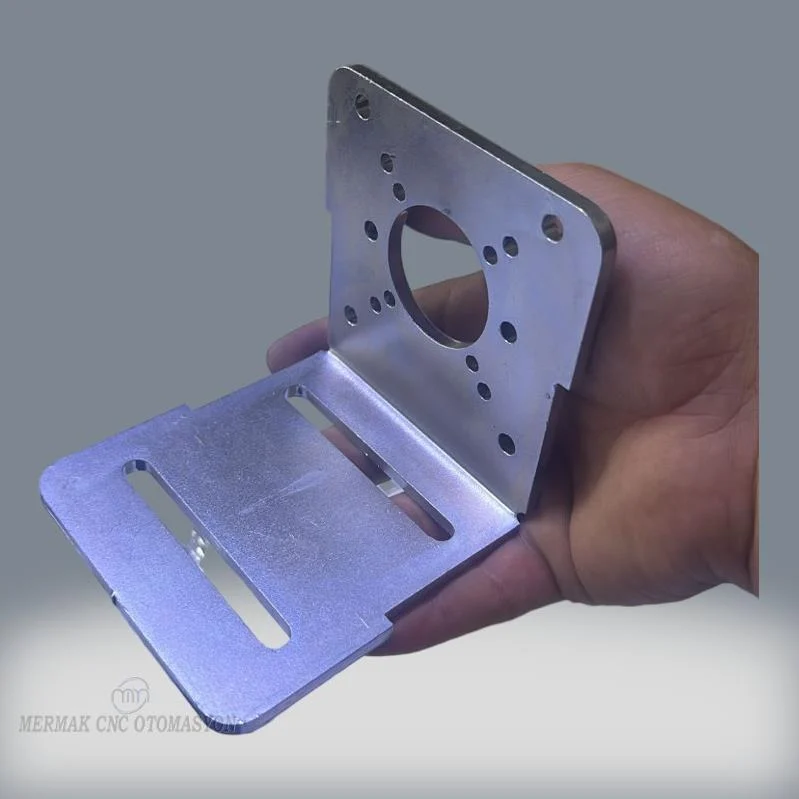
Sac parçada açınım matematiksel olarak doğru görünse de, büküm sonrası montaj sorunları genellikle malzeme özellikleri (yaylanma, kalınlık toleransı), takım ve pres freni kalibrasyonu (aşınma, yanlış takım seçimi, ram paralelliği), operatör becerisi, büküm sırası, tolerans yığılması ve ölçüm hataları gibi K faktörü dışındaki parametrelerden kaynaklanır. Bu faktörler, nihai parça geometrisini ve dolayısıyla montaj uyumunu doğrudan etkiler.
Sac Parçada Açınım Doğru Ama Büküm Sonrası Montaj Olmuyorsa K Faktörü Dışında Ne Kontrol Edilmelidir? Nedir?
Endüstriyel imalatta, özellikle sac metal büküm süreçlerinde, bir parçanın bilgisayar destekli tasarım (CAD) yazılımlarında yapılan açınım (flat pattern) hesaplamalarının doğru olması, büküm sonrası nihai montajda sorun yaşanmayacağı anlamına gelmez. K faktörü, sac malzemenin büküm sırasında nötr ekseninin kayma miktarını belirleyen kritik bir parametredir ve açınım uzunluğunun hesaplanmasında temel rol oynar. Ancak, K faktörünün doğru belirlenmiş ve yazılıma doğru girilmiş olmasına rağmen montaj uyumsuzlukları yaşanıyorsa, bu durum genellikle üretim sürecindeki diğer değişkenlerin kontrol dışı kaldığını gösterir. Bu değişkenler, malzeme davranışlarından makine performansına, takım seçiminden operatörün uygulama becerisine kadar geniş bir yelpazeyi kapsar. Montaj sorunlarının kökeni, tek bir nedene bağlı olabileceği gibi, birden fazla faktörün birikimli etkisinden de kaynaklanabilir. Bu nedenle, kapsamlı bir hata analizi ve kontrol listesi oluşturmak, sorunun tespiti ve çözümü için hayati öneme sahiptir. Amacımız, K faktörünün ötesine geçerek, bükülmüş sac parçaların neden beklenen geometride olmadığını anlamak ve bu sapmaları gidermek için atılması gereken adımları belirlemektir. Bu, hem üretim verimliliğini artırır hem de hurda oranlarını düşürerek maliyetleri optimize eder.
Çalışma Prensibi ve Teknik Veriler
Sac metal büküm prosesi, malzemenin plastik deformasyona uğratılarak istenen açı ve formda şekillendirilmesidir. Açınım hesaplamaları, malzemenin büküm hattı boyunca uzama ve kısalma miktarlarını doğru bir şekilde tahmin etmeye dayanır. K faktörü bu hesaplamaların temelini oluştursa da, gerçek dünya koşullarında birçok başka değişken devreye girer. Bu değişkenlerin her biri, nihai parça boyutlarını ve dolayısıyla montaj uyumunu doğrudan etkileyebilir.

Malzeme Özellikleri ve Davranışları
- Yaylanma (Springback): Büküm sonrası malzemenin elastik geri yaylanmasıdır. Malzemenin akma mukavemeti (yield strength), çekme mukavemeti (tensile strength) ve kalınlığı ile doğrudan ilişkilidir. Yüksek akma mukavemetine sahip malzemeler daha fazla yaylanma eğilimi gösterir. Bu durum, büküm açısının tasarım değerinden daha geniş olmasına neden olabilir. Yaylanma miktarı, malzeme kalınlığı ve büküm yarıçapı ile de değişir.
- Malzeme Kalınlığı Toleransı: Sac metalin nominal kalınlığından sapmalar, büküm yarıçapını ve yaylanma miktarını etkileyebilir. Özellikle kalınlık toleranslarının üst veya alt limitlerinde olması, açınım hesaplamalarından farklı sonuçlar doğurabilir.
- Malzeme Homojenliği: Sac levhanın farklı bölgelerindeki malzeme özelliklerindeki (örneğin sertlik) farklılıklar, büküm sırasında tutarsız yaylanmaya ve dolayısıyla açısal sapmalara yol açabilir.
- Grain Yönü (Tane Yönü): Malzemenin haddelenme yönü, büküm davranışını etkileyebilir. Tane yönüne paralel veya dik bükümler farklı yaylanma miktarları gösterebilir.

Takım ve Makine Parametreleri
- Takım Aşınması: Pres freni zımba (punch) ve matris (die) takımlarının aşınması, özellikle büküm yarıçaplarını ve açılarını değiştirebilir. Aşınmış takımlar, düzgün olmayan bükümler ve çapak oluşumuna neden olabilir.
- Takım Seçimi: Kullanılan V-die açıklığı (V-opening) ve zımba yarıçapı, malzemenin kalınlığı ve istenen iç büküm yarıçapı ile uyumlu olmalıdır. Yanlış takım seçimi, aşırı incelmeye, çatlamaya veya yanlış büküm açılarına yol açar. Genellikle V-die açıklığı, sac kalınlığının 6 ila 12 katı arasında seçilir.
- Pres Freni Kalibrasyonu: Makinenin ram paralelliği, arka dayama (back gauge) doğruluğu ve hidrolik basınç tutarlılığı kritik öneme sahiptir. Ramın paralel olmaması, parçanın farklı noktalarında farklı büküm açılarına neden olur. Arka dayamanın doğru konumlandırılamaması ise büküm hattının kaymasına yol açar.
- Makine Rijitliği ve Defleksiyon: Özellikle uzun parçaların bükümünde, pres freni tablası ve ramın yük altında esnemesi (defleksiyon), parçanın ortasında büküm açısının kenarlara göre daha açık olmasına neden olabilir. Bu durum genellikle büküm kompenzasyonu (crowning) sistemleri ile telafi edilir.

Operatör ve Proses Kontrolü
- Operatör Becerisi ve Deneyimi: Operatörün yaylanmayı doğru bir şekilde telafi etme, parçayı doğru konumlandırma ve büküm sırasını yönetme becerisi, nihai kalitede büyük rol oynar.
- Büküm Sırası (Bend Sequence): Çoklu bükümlü parçalarda, büküm sırası kritik öneme sahiptir. Yanlış sıra, daha önceki bükümlerin sonraki bükümler sırasında deforme olmasına veya takım ile parça arasında çarpışmalara neden olabilir.
- Parça Konumlandırma Doğruluğu: Parçanın arka dayamaya veya diğer referans noktalarına tam ve tutarlı bir şekilde yaslanması sağlanmalıdır. Manuel konumlandırmadaki küçük hatalar, her bükümde birikerek önemli sapmalara yol açabilir.
- Büküm Hızı ve Derinliği: Büküm hızı ve zımbanın ne kadar derine indiği, yaylanma miktarını ve malzemenin tepkisini etkileyebilir.
Tasarım ve Mühendislik Toleransları
- Tolerans Yığılması (Tolerance Stack-up): Bir montajda birden fazla parçanın veya bir parçadaki birden fazla bükümün toleransları birikerek, toplamda kabul edilemez bir boyutsal sapmaya neden olabilir. Her bir bükümün açısı ve konumu, bir sonraki bükümün referansını etkiler.
- Referans Noktaları (Datum Features): Tasarımda ve imalatta kullanılan referans noktalarının tutarlı olmaması, ölçüm ve montaj uyumsuzluklarına yol açabilir.
- Büküm Yarıçapı Tutarlılığı: Tasarımda belirtilen büküm yarıçapının, üretimdeki gerçek büküm yarıçapıyla ne kadar tutarlı olduğu önemlidir. Özellikle minimum büküm yarıçapına yakın çalışıldığında malzeme davranışı daha kritik hale gelir.
| Parametre | Değer/Açıklama |
|---|---|
| Malzeme Akma Mukavemeti (σy) | Yaylanma miktarını doğrudan etkiler. Yüksek σy, daha fazla yaylanma. (Örn: 250 MPa – 700 MPa) |
| Malzeme Çekme Mukavemeti (σu) | Malzemenin nihai dayanımı, yaylanma ile korelasyon gösterir. |
| Malzeme Kalınlığı (t) | Büküm kuvvetini, yaylanmayı ve minimum büküm yarıçapını etkiler. (Örn: 0.5 mm – 10 mm) |
| İç Büküm Yarıçapı (Ri) | Tasarım ve takım ile uyumlu olmalı. Ri |
| V-Die Açıklığı (V) | Genellikle 6t ila 12t arası seçilir. Büküm kuvveti ve açı kontrolünü etkiler. |
| K Faktörü Değeri | 0.33 (çok küçük yarıçap) – 0.5 (büyük yarıçap) arası değişir. Malzemeye ve Ri/t oranına bağlıdır. |
| Açısal Tolerans | Genellikle ±0.5° ila ±1° arası kabul edilebilir. Montaj gereksinimlerine göre değişir. |
Sahada Dikkat Edilmesi Gerekenler
- Malzeme Partisi ve Sertifika Kontrolü: Gelen her malzeme partisinin teknik özelliklerinin (akma/çekme mukavemeti, kalınlık toleransı) kontrol edilmesi ve malzeme sertifikalarının incelenmesi önemlidir. Farklı partilerdeki küçük sapmalar bile yaylanma miktarını değiştirebilir. Eğer bir sorunla karşılaşılırsa, ilk şüphe duyulacak yerlerden biri malzeme partisinin değişmesidir.
- Pres Freni ve Takım Bakımı/Kalibrasyonu: Pres freni ramının paralelliği, arka dayamanın doğruluğu ve takım aşınmaları düzenli olarak kontrol edilmelidir. Periyodik kalibrasyon ve bakım, makine performansının tutarlılığını sağlar. Aşınmış takımlar, büküm geometrisini bozarak sürekli hatalara yol açar. Özellikle küçük büküm yarıçapları veya kritik toleranslar söz konusu olduğunda takım durumu hayati öneme sahiptir.
- Deneme Bükümleri ve Yaylanma Telafisi: Yeni bir malzeme veya parça için üretime başlamadan önce deneme bükümleri (test bends) yapılmalı ve yaylanma telafisi (springback compensation) ayarları doğru bir şekilde belirlenmelidir. Modern pres frenleri, açı sensörleri ile yaylanmayı otomatik olarak ölçüp telafi edebilse de, manuel ayarlamalar veya ofsetler gerekebilir. Bu, üretim öncesi zaman kaybını minimize eder ve ilk seferde doğru parça elde etme şansını artırır.
- Büküm Sırası Optimizasyonu: Karmaşık parçalarda, büküm sırası dikkatlice planlanmalı ve gerekirse simülasyon yazılımları kullanılarak optimize edilmelidir. Yanlış büküm sırası, parçanın istenmeyen deformasyonuna veya takım çarpışmalarına neden olarak hurda oranını artırır. Operatörün parçayı kolayca ve doğru bir şekilde konumlandırabileceği bir sıra belirlenmelidir.
- Ölçüm Cihazlarının Kalibrasyonu ve Doğruluğu: Üretilen parçaların ölçümünde kullanılan kumpas, açı ölçer, mastar gibi tüm cihazların düzenli olarak kalibre edildiğinden ve doğru çalıştığından emin olunmalıdır. Hatalı ölçümler, doğru parçaların yanlışlıkla hurdaya ayrılmasına veya hatalı parçaların kabul edilmesine yol açabilir. Mümkünse, temassız ölçüm sistemleri veya CMM (Koordinat Ölçüm Makinesi) gibi daha hassas yöntemler kullanılmalıdır.
- Çevre Koşulları Kontrolü: Atölye ortamının sıcaklığı ve nemi gibi faktörler, hem malzemenin hem de ölçüm cihazlarının boyutlarını ve özelliklerini etkileyebilir. Özellikle hassas toleranslar için, kontrollü bir üretim ortamı sağlamak faydalı olabilir.
Sık Karşılaşılan Sorunlar ve Çözümleri
Sorun 1: Büküm Açıları Sürekli Olarak Tasarımdan Daha Geniş Çıkıyor.
Olası Nedenler: Yetersiz yaylanma telafisi, takım aşınması, düşük presleme kuvveti, malzemenin akma mukavemetinin beklenenden yüksek olması.
Çözümler: Yaylanma telafisi ayarlarını artırın (büküm derinliğini artırın). Takımları kontrol edin ve gerekiyorsa değiştirin. Pres freni basıncını artırın. Malzeme sertifikalarını kontrol ederek akma mukavemetini doğrulayın ve K faktörünü güncelleyin.
Sorun 2: Parçanın Bir Tarafındaki Büküm Açısı Diğer Taraftan Farklı.
Olası Nedenler: Pres freni ram paralelliği sorunları, arka dayama düzensizliği, parçanın arka dayamaya tam yaslanmaması, homojen olmayan malzeme.
Çözümler: Pres freni ram paralelliğini kontrol edin ve ayarlayın. Arka dayama mekanizmasını inceleyin ve gerekiyorsa kalibre edin. Operatörün parçayı doğru ve tutarlı bir şekilde konumlandırdığından emin olun. Malzemenin farklı bölgelerinden örnekler alarak sertlik veya kalınlık farklılıklarını kontrol edin.
Sorun 3: Büküm Hattında Çatlaklar veya Aşırı İncelme Meydana Geliyor.
Olası Nedenler: Çok küçük iç büküm yarıçapı, yanlış V-die seçimi, malzemenin gerilme limitlerinin aşılması, malzemenin düşük sünekliği (ductility).
Çözümler: Tasarımda iç büküm yarıçapını artırmayı düşünün (minimum Ri > t). Daha geniş bir V-die açıklığı seçin. Malzeme özelliklerini (süneklik) kontrol edin ve gerekiyorsa daha uygun bir malzeme kullanın. Büküm hızını düşürmek de bazen yardımcı olabilir.
Sorun 4: Uzun Parçaların Ortasında Büküm Açısı Kenarlara Göre Farklı (Genellikle Daha Açık).
Olası Nedenler: Pres freni tablası ve ramının yük altında esnemesi (defleksiyon) ve yetersiz büküm kompenzasyonu (crowning).
Çözümler: Pres freninin crowning (büküm kompenzasyonu) sistemini doğru ayarlayın. Eğer makinede crowning yoksa veya yetersizse, büküm ortasına daha fazla baskı uygulayacak özel takımlar veya büküm teknikleri (örneğin, parçayı birden fazla kademede bükerek) kullanılabilir. Daha kısa takımlar kullanmak da defleksiyonu azaltabilir.
Sorun 5: Montajda Deliğin Deliğe veya Slotun Slota Denk Gelmemesi.
Olası Nedenler: Kümülatif tolerans yığılması, büküm sonrası boyutların sapması, açınım hesaplamasında gizli hatalar (farklı bükümler için farklı K faktörü kullanımı veya yanlış sıralama), referans noktası hataları.
Çözümler: İlk olarak, her bir bükümün ayrı ayrı doğru olup olmadığını kontrol edin. Eğer her büküm doğruysa, montaj tolerans analizini gözden geçirin. Referans noktalarının tutarlı olduğundan emin olun. Gerekirse, delik veya slot konumları için daha geniş toleranslar veya montajda esneklik sağlayacak tasarımlar (örneğin, oval delikler) düşünün. Açınım yazılımındaki malzeme verilerinin ve K faktörlerinin tüm bükümler için doğru ve tutarlı olduğundan emin olun.
Uzman Tavsiyesi
Sac metal büküm süreçlerinde, K faktörünün ötesinde birçok dinamiğin parçanın nihai geometrisini etkilediği ve montaj uyumsuzluklarına yol açabileceği açıkça görülmektedir. Açınım hesaplamalarının doğruluğu bir başlangıç noktasıdır, ancak üretim sahasındaki gerçeklik, malzeme varyasyonları, makine hassasiyeti, takım durumu ve operatörün yetkinliği gibi değişkenlerle şekillenir. Başarılı bir büküm operasyonu için bütünsel bir yaklaşım benimsemek elzemdir. Uzman bir gözle bakıldığında, montaj sorunlarının genellikle tek bir nedenden değil, birden fazla faktörün birikimli etkisinden kaynaklandığı gözlemlenir. Bu nedenle, bir sorunla karşılaşıldığında, aceleci kararlar almaktan ziyade, sistemli bir hata ayıklama süreci izlemek en doğru yaklaşımdır. Malzeme sertifikalarının düzenli kontrolünden, pres freni ve takımların periyodik bakım ve kalibrasyonuna, deneme bükümleriyle yaylanma telafisi ayarlarının optimize edilmesine kadar her adım, nihai ürün kalitesini doğrudan etkiler. Özellikle kritik toleranslara sahip parçalarda, üretim öncesi simülasyon yazılımları ve prototipleme çalışmaları, potansiyel sorunları önceden tespit etmeye yardımcı olabilir. Sahadaki operatörlerin eğitimi ve deneyimi de göz ardı edilmemelidir; çünkü onlar, makine ile malzeme arasındaki etkileşimi en iyi anlayan ve anlık ayarlamalarla sorunları çözebilecek kişilerdir. Sonuç olarak, sac metal bükümünde mükemmelliğe ulaşmak, sadece doğru K faktörünü bilmekle değil, aynı zamanda malzeme bilimi, makine mühendisliği ve süreç kontrolü prensiplerini entegre bir şekilde uygulamakla mümkündür. Bu rehberde belirtilen kontrol noktalarına dikkat ederek, montaj uyumsuzluklarını minimize edebilir, üretim verimliliğini artırabilir ve hurda oranlarını önemli ölçüde düşürebilirsiniz. Unutmayın, her büküm bir mühendislik meydan okumasıdır ve detaylara gösterilen özen, başarıyı getiren anahtardır.