Корзина пуста.
Почему вакуумные системы не удерживают тонкие детали?
Техническое руководство Mermak CNC
Практические заметки для CNC Router, автоматизации и промышленных систем движения.
В промышленных автоматизированных процессах, особенно при точной сборке, перемещении и упаковке, вакуумные захваты широко применяются. Однако надежное удержание тонких и гибких деталей с помощью вакуумных систем представляет значительные трудности из-за фундаментальных физических принципов и свойств материалов. Это может создавать критические проблемы как на этапе проектирования, так и в ходе эксплуатации.
Основной принцип работы вакуумной системы заключается в создании разницы давлений между внутренней частью захвата (присоски) и внешней средой. Воздух из присоски откачивается, создавая частичный вакуум, и внешнее атмосферное давление прижимает деталь к поверхности присоски. Эта сила прижима и является удерживающей силой. Однако в случае с тонкими деталями этот принцип сталкивается с рядом ограничений.
Тонкие детали обычно обладают низкой жесткостью и высокой гибкостью. Эти характеристики затрудняют создание полной и герметичной уплотнительной поверхности между присоской и деталью. Гибкость детали может привести к ее деформации под действием вакуума, что создает микро- или макрозазоры в уплотнении и приводит к утечке воздуха. Утечка воздуха снижает уровень вакуума, что напрямую уменьшает удерживающую силу. Кроме того, площадь поверхности тонких деталей часто мала, или область, которую необходимо удерживать, ограничена. Это снижает эффективную площадь захвата и, соответственно, общую удерживающую силу. Таким образом, неспособность вакуумных систем удерживать тонкие детали объясняется комбинацией недостаточной герметичности, деформации материала и ограниченной площади захвата.
Принцип работы и технические данные
Принцип работы вакуумных систем основан на разнице атмосферного давления. Среднее атмосферное давление на уровне моря составляет около 1 бар (100 кПа или 14.7 psi). Когда вакуумный захват контактирует с поверхностью детали и откачивает воздух, давление внутри захвата становится ниже внешнего атмосферного давления. Эта разница давлений создает силу, прижимающую деталь к захвату. Удерживающая сила (F) рассчитывается как произведение эффективной площади присоски (A) на разницу давлений (ΔP): F = A * ΔP. В случае тонких деталей проблемы возникают по обоим компонентам этой формулы.
Во-первых, проблема эффективной площади (A). Тонкие и часто небольшие детали с трудом обеспечивают полную контактную поверхность с присоской достаточного размера. Чем меньше площадь контакта присоски, тем ниже создаваемая удерживающая сила. Гибкость детали также может препятствовать полному контакту всей поверхности присоски, еще больше уменьшая эффективную площадь. Во-вторых, проблема разницы давлений (ΔP). Тонкие детали, легко изгибаясь или деформируясь, могут создавать микрозазоры по краям присоски. Просачивающийся через эти зазоры воздух снижает уровень вакуума внутри присоски и, следовательно, уменьшает разницу давлений (ΔP). Особенно это актуально для пористых или текстурированных тонких материалов (например, бумага, тонкая пленка, ткань), которые сами по себе пропускают воздух, препятствуя поддержанию вакуума. Это приводит к тому, что вакуумный насос или эжектор, постоянно откачивая воздух, не может достичь требуемого уровня вакуума.
С инженерной точки зрения, критически важны такие параметры, как производительность вакуумного генератора (объем откачки и достигаемый уровень вакуума), материал и геометрия присоски, шероховатость поверхности детали и твердость материала. Вакуумный генератор с высокой производительностью может компенсировать небольшие утечки, но в случае очень тонких и гибких деталей этого может быть недостаточно. Гибкость и форма уплотнительного края присоски определяют ее способность адаптироваться к контуру детали. Однако чрезмерная деформация тонких деталей может затруднить работу даже самых совершенных присосок. Для таких применений часто используются более широкие, многолепестковые или специальные пенообразные уплотнительные присоски, но их эффективность может быть ограничена в зависимости от удельного веса детали и динамики перемещения. Неспособность вакуумных систем удерживать тонкие детали обычно вызвана нарушением оптимального баланса этих технических параметров.
| Параметр | Значение/Описание |
|---|---|
| Уровень вакуума (мбар) | Обычно используется диапазон от -600 до -850 мбар. Для тонких деталей высокий уровень вакуума может увеличить риск деформации, тогда как низкий уровень приведет к недостаточному удержанию. |
| Объем откачки (м³/ч) | Количество воздуха, которое вакуумный генератор может откачать в единицу времени. Для компенсации утечек в тонких деталях может потребоваться большой объем откачки, но избыточность увеличивает энергопотребление. |
| Удерживающая сила (Н) | Максимальный вес, который может удерживать присоска. Для тонких деталей эффективная площадь уменьшается, а утечки увеличиваются, что снижает это значение. Определяется с учетом коэффициента безопасности (обычно 2x-4x). |
| Материал присоски | Силикон, NBR, полиуретан и др. Для тонких и деликатных деталей предпочтительны более мягкие, гибкие и не оставляющие следов материалы (например, силикон). |
| Геометрия присоски | Плоские, сильфонные, многолепестковые или с пенообразным уплотнением. Для тонких деталей обычно лучше подходят гибкие, сильфонные или многолепестковые присоски, обеспечивающие лучшую герметизацию. |
| Толщина/Жесткость детали | Насколько тонка и гибка деталь. Детали толщиной менее 0.1 мм или листовые материалы представляют наибольшую сложность для вакуумных захватов. |
| Шероховатость поверхности (Ra) | Насколько гладкая поверхность детали на микроуровне. Высокая шероховатость затрудняет герметизацию и увеличивает риск утечки воздуха. |
Практические аспекты применения
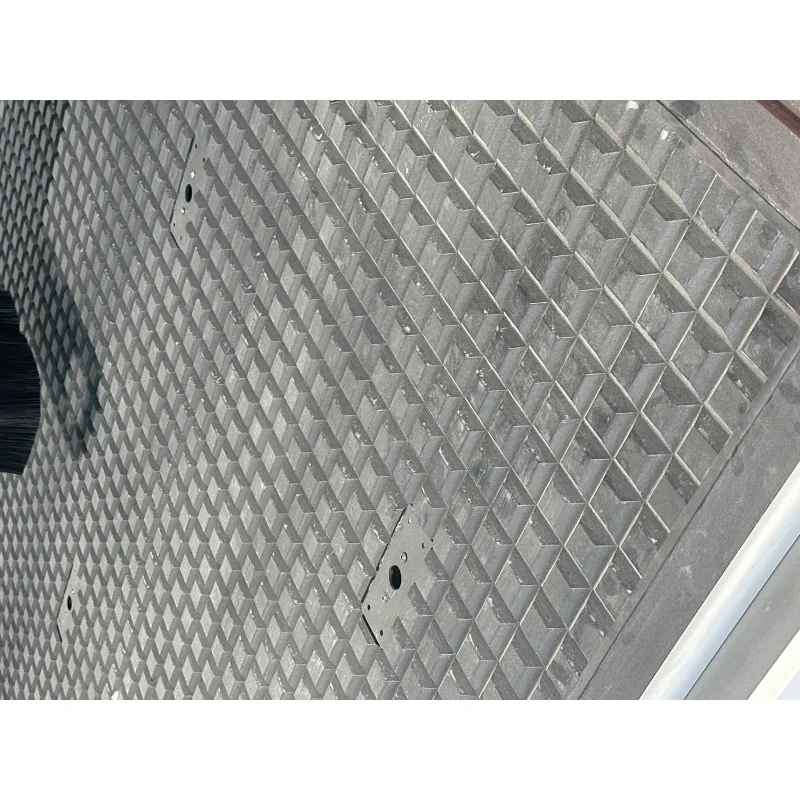
- Правильный выбор и позиционирование присоски: Для тонких деталей следует выбирать не стандартные плоские присоски, а сильфонные присоски или многолепестковые присоски, которые лучше адаптируются к форме и гибкости детали. Сильфонные присоски могут компенсировать небольшие неровности поверхности детали и обеспечивать лучшую герметизацию. Точки контакта присосок со стратегически важными зонами детали должны быть тщательно выбраны, предпочтительно в наиболее плоских или жестких участках. Захват за чрезмерно гибкие участки может привести к деформации детали и утечке воздуха. Достаточное количество присосок, расположенных с правильным интервалом, обеспечивает равномерное распределение удерживающей силы по детали и снижает локальные деформации.
- Чистота поверхности и обслуживание: Поверхности тонких деталей часто очень чувствительны, и даже малейшие частицы пыли, жира или грязи могут нарушить герметичность между присоской и деталью. Это может привести к микроутечкам воздуха, снижению уровня вакуума и ослаблению удерживающей силы. Поэтому регулярная очистка поверхностей деталей и контактных поверхностей присосок имеет решающее значение. Автоматические системы очистки или станции обдува воздухом могут быть интегрированы в производственную линию для минимизации этой проблемы. Своевременная замена присосок при появлении признаков износа, повреждения или затвердевания необходима для обеспечения надежного захвата.
- Оптимизация производительности вакуумного генератора: Для компенсации возможных утечек в тонких деталях и поддержания стабильного уровня вакуума, вакуумный генератор (вакуумный насос или эжектор) должен обладать достаточной производительностью по откачке. Однако слишком высокий уровень вакуума (слишком низкое давление) может вызвать деформацию или разрыв тонких деталей. Поэтому оптимальный уровень вакуума должен быть тщательно подобран с учетом чувствительности материала детали и требуемой удерживающей силы. При необходимости, уровень вакуума можно точно контролировать с помощью вакуумных регуляторов. Создание нескольких вакуумных зон или использование отдельного эжектора для каждой присоски может помочь локализовать утечки и предотвратить снижение вакуума во всей системе.
В заключение, удержание тонких деталей вакуумными системами требует тщательного анализа всех факторов: от свойств материала детали и геометрии присоски до производительности вакуумного генератора и чистоты поверхностей. Правильный подбор компонентов и оптимизация параметров системы позволяют преодолеть эти трудности и обеспечить надежную автоматизацию процессов.
Если у вас есть специфические задачи по автоматизации, связанные с обработкой тонких или деликатных деталей, свяжитесь с нами для получения индивидуального решения. Запросите консультацию или расчет стоимости вашего проекта через WhatsApp.
Связанные категории товаров: Genel · Mekanik · Ayak Bağlantı Parçaları