Sepetinizde ürün bulunmuyor.
Ray arabası çok sıkı ön yüklemeliyse makine neden sıcak çalışır?
İçindekiler
Ray arabasının çok sıkı ön yüklenmesi, rulman elemanları ile ray yüzeyleri arasındaki sürtünmeyi artırarak aşırı ısı üretimine yol açar. Bu durum, makine performansını düşürür, enerji tüketimini artırır ve özellikle yağlayıcının bozulmasıyla birlikte kritik komponentlerin ömrünü önemli ölçüde kısaltır.
Ray arabası çok sıkı ön yüklemeliyse makine neden sıcak çalışır? Nedir?
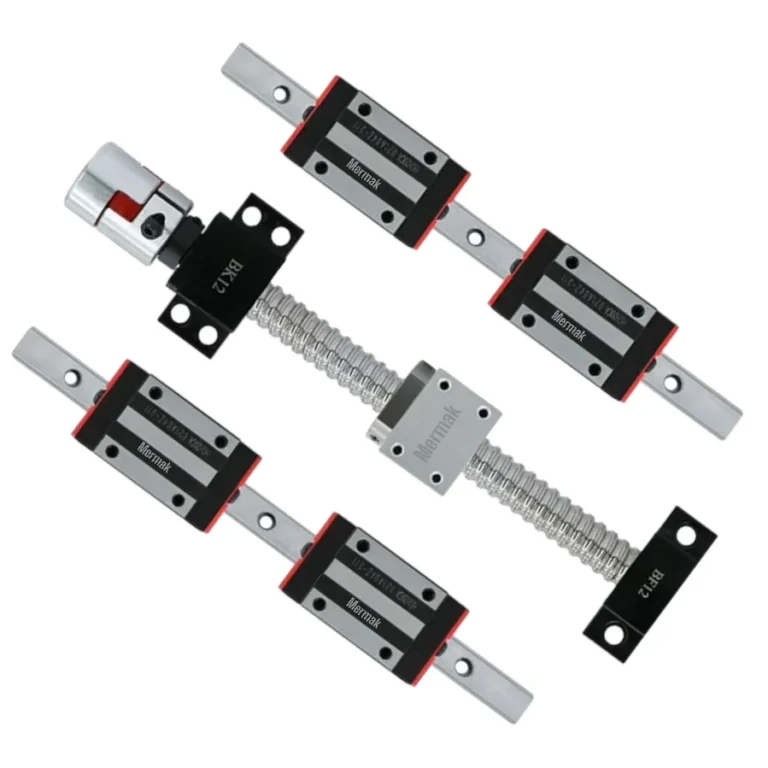
Endüstriyel otomasyon sistemlerinde kullanılan lineer kızaklar veya halk arasında bilinen adıyla ray arabaları, hassas hareket kabiliyeti ve yüksek yük taşıma kapasitesi sunan kritik bileşenlerdir. Bu sistemlerde ön yükleme (preload), ray arabası ile ray arasındaki boşluğu ortadan kaldırarak veya belirli bir sıkılık yaratarak sistemin rijitliğini, hareket hassasiyetini ve titreşim sönümlemesini artırmak amacıyla uygulanan bir kuvvettir. Ancak, bu ön yüklemenin aşırıya kaçması, yani ray arabasının çok sıkı ön yüklenmesi, makinenin aşırı ısınmasına neden olan temel bir mekanik sorundur. Bu durum, temelde artan sürtünme kuvvetlerinden kaynaklanır. Lineer kızakların içerisinde bulunan bilya veya makaralı elemanlar, ray yüzeyleri üzerinde yuvarlanarak hareketi sağlar. Normal bir ön yükleme seviyesinde, bu yuvarlanma sürtünmesi minimaldir. Ancak, ön yükleme arttıkça, yuvarlanan elemanlar ile ray yüzeyleri arasındaki temas basıncı artar. Bu artan basınç, hem yuvarlanma sürtünmesini hem de mikro düzeydeki kayma sürtünmesini belirgin şekilde yükseltir. Mekanik enerjinin bir kısmı, bu artan sürtünme nedeniyle ısı enerjisine dönüşür. Sürekli hareket eden bir sistemde bu ısı birikimi, makinenin genel çalışma sıcaklığının yükselmesine ve bir dizi olumsuz etkiye yol açar.
Çalışma Prensibi ve Teknik Veriler
Ray arabalarının çalışma prensibi, genellikle bilyaların veya makaraların, bir kızak bloğu içindeki özel tasarlanmış yollar (raceway) boyunca yuvarlanarak, ana ray üzerindeki yollarda hareket etmesine dayanır. Bu yuvarlanma hareketi, düşük sürtünme ile yüksek hassasiyetli lineer hareket sağlar. Ön yükleme, bu bilya veya makaralı elemanların ray ve kızak bloğu yolları arasında belirli bir sıkılıkla temas etmesini sağlamak için uygulanır. Amaç, boşlukları (clearance) ortadan kaldırarak sistemin rijitliğini artırmak ve titreşimi azaltmaktır. Doğru ayarlanmış bir ön yükleme, hareketin pürüzsüzlüğünü ve konumlandırma hassasiyetini optimize ederken, aşırı ön yükleme tam tersi etkilere yol açar.
Aşırı ön yükleme durumunda, bilya veya makaralar üzerindeki kontak basıncı kritik seviyelere ulaşır. Bu yüksek basınç, iki ana mekanizmayla ısı üretimine neden olur:
- Artan Yuvarlanma Sürtünmesi: Yuvarlanma, sürtünme katsayısı düşük bir hareket şekli olsa da, artan dikey kuvvet (ön yükleme) yuvarlanma direncini artırır. Bilyaların veya makaraların deformasyonu ve geri toparlanması sırasında enerji kaybı yaşanır ve bu enerji ısıya dönüşür.
- Yağlama Filminin Bozulması ve Mikro Kayma: Yüksek kontak basıncı, bilya ve ray yüzeyleri arasındaki yağlayıcı filmini inceltir veya tamamen kırar. Bu durum, metal-metal temas olasılığını artırarak mikro kayma sürtünmesini tetikler. Mikro kayma, yuvarlanma hareketi sırasında yüzeyler arasında oluşan küçük ölçekli kaymalardır ve bu da önemli ölçüde ısı üretir. Yağlayıcının viskozitesi ve film kalınlığı, bu noktada kritik öneme sahiptir. Yüksek sıcaklıklar, yağlayıcının viskozitesini daha da düşürerek koruyucu filmin tamamen çökmesine ve termal kaçak (thermal runaway) döngüsüne girmesine neden olabilir.
Üretilen ısı, kızak bloğunun ve rayın malzemeleri tarafından emilir ve çevresel ortama yayılır. Ancak, ısı üretim hızı ısı dağıtım hızını aşarsa, sistemin sıcaklığı sürekli olarak artar. Bu durum, makine yataklarının, motorların ve diğer hassas bileşenlerin çalışma ömrünü doğrudan etkiler. Örneğin, her 10°C’lik sıcaklık artışı, genellikle yağlayıcının ömrünü yarı yarıya azaltabilir. Ayrıca, termal genleşme nedeniyle ray ve araba arasında geometrik deformasyonlar meydana gelebilir, bu da hareket hassasiyetini ve konumlandırma doğruluğunu olumsuz etkiler.
| Parametre | Değer/Açıklama |
|---|---|
| Ön Yükleme Sınıfı | V0 (Boşluklu), V1 (Hafif Ön Yük), V2 (Orta Ön Yük), V3 (Yüksek Ön Yük) |
| Sürtünme Katsayısı (Tipik) | 0.002 – 0.005 (Normal Yuvarlanma), 0.05 – 0.15 (Aşırı Yük/Kuru Sürtünme) |
| Çalışma Sıcaklık Aralığı | -20°C ila +80°C (Standart); +120°C (Özel Uygulamalar) |
| Maksimum Kontak Basıncı | 2000 – 4000 MPa (Yüksek basınç noktalarında) |
| Yağlayıcı Film Kalınlığı | 0.1 – 1 µm (Optimum koşullarda) |
| Tipik Isı Üretimi (W) | 5-20 W (Normal), 50-200 W (Aşırı Ön Yüklemeli, Hızlı Hareket) |
| Enerji Kaybı (Sürtünme) | %5 – %20 (Toplam mekanik enerjinin) |

Sahada Dikkat Edilmesi Gerekenler
- Doğru Ön Yükleme Ayarı: Her lineer kızak sisteminin, uygulama gereksinimlerine ve üreticinin spesifikasyonlarına göre belirlenmiş optimum bir ön yükleme aralığı vardır. Bu aralığın dışına çıkmak, performansı olumsuz etkiler. Montaj sırasında, tork anahtarları, tork sensörleri veya özel kalibrasyon ekipmanları kullanarak üretici tarafından belirtilen tork veya kuvvet değerlerine titizlikle uyulmalıdır. Aşırı sıkma, doğrudan aşırı ön yüklemeye yol açar.
- Yağlama Yönetimi ve Seçimi: Yüksek sıcaklık, yağlayıcının viskozitesini düşürerek koruyucu film oluşturma yeteneğini zayıflatır ve oksidasyonu hızlandırır. Bu nedenle, sisteme uygun tipte ve viskozitede (gres veya yağ) yüksek performanslı bir yağlayıcı seçmek hayati önem taşır. Yağlama periyotları, çalışma koşulları ve sıcaklık değişimleri göz önünde bulundurularak belirlenmeli ve düzenli olarak uygulanmalıdır. Otomatik yağlama sistemleri, tutarlı ve doğru miktarda yağlayıcı sağlayarak bu riski azaltabilir.
- Montaj Hassasiyeti ve Hizalama: Ray arabasının monte edildiği yüzeyin düzgünlüğü, paralelliği ve genel hizalaması, ön yükleme kadar önemlidir. Yüzeydeki en küçük bir düzensizlik veya montajdaki hizalama hatası, ray arabasının belirli noktalarında lokal olarak aşırı ön yükleme etkisi yaratır. Bu da sürtünmeyi ve ısı üretimini artırır. Lazer hizalama araçları ve hassas yüzey ölçüm teknikleri kullanılarak montajda maksimum doğruluk sağlanmalıdır.
- Çevresel Faktörler ve Kontaminasyon: Ortam sıcaklığı, toz, nem ve diğer kirleticiler, ray arabasının çalışma koşullarını doğrudan etkiler. Yüksek ortam sıcaklığı, zaten aşırı ön yüklemeden dolayı ısınan bir sistemi daha da zorlar. Toz ve partiküller, yağlama filmini kirleterek veya aşındırıcı etki yaparak sürtünmeyi artırabilir. Bu nedenle, çalışma ortamının temiz ve kontrol altında tutulması, contaların ve sileceklerin düzenli kontrolü ve gerekirse değişimi önemlidir.
- İzleme ve Periyodik Bakım: Makinenin çalışma sıcaklığını sürekli izlemek için termal sensörler veya kızılötesi termometreler kullanılmalıdır. Anormal sıcaklık artışları, potansiyel bir aşırı ön yükleme veya yağlama sorununun ilk işaretçisidir. Ayrıca, periyodik olarak görsel kontroller, yağlayıcı durumu analizleri ve titreşim analizleri yaparak erken aşamada sorunları tespit etmek, beklenmedik arızaları ve maliyetli duruşları önler.

Sık Karşılaşılan Sorunlar ve Çözümleri
Aşırı ön yüklenmiş bir ray arabası, çeşitli belirtilerle kendini gösterir ve zamanında müdahale edilmezse ciddi arızalara yol açabilir.
-
Yüksek Çalışma Sıcaklığı:
- Belirti: Kızak bloğu veya ray yüzeylerinde anormal derecede yüksek sıcaklıklar (elle hissedilebilir derecede sıcak, termal kamera ile tespit edilen sıcaklık artışı), gresin eriyip akması, yağda renk değişimi veya yanık kokusu.
- Çözüm: İlk olarak, sistemin ön yüklemesini kontrol edin ve üretici spesifikasyonlarına göre ayarlayın. Gerekirse, montaj cıvatalarının torkunu gevşeterek ön yüklemeyi azaltın. Yağlama sistemini gözden geçirin; uygun tipte ve miktarda yağlayıcı kullanıldığından emin olun. Yağlayıcının yüksek sıcaklık performansını kontrol edin. Montaj hizalamasını kontrol ederek lokalize aşırı yüklenmeleri giderin. Gerekirse ek soğutma çözümleri (hava/su soğutma) değerlendirin.
-
Aşırı Gürültü ve Titreşim:
- Belirti: Makineden gelen artan sürtünme sesleri (vınlama, gıcırtı), anormal titreşim seviyeleri, hareket sırasında pürüzlülük veya takılma hissi.
- Çözüm: Ön yüklemeyi kontrol edin ve azaltın. Bu durum genellikle yağlama filminin bozulmasından veya yüksek kontak basıncından kaynaklanır. Hasarlı bilya veya makaralı elemanları kontrol edin; eğer yüzeyde pitting veya aşınma varsa, ray arabasının değiştirilmesi gerekebilir. Uygun viskozitede ve katık içeren (EP katkılı) yağlayıcılar kullanarak sürtünmeyi azaltmayı deneyin.
-
Kısa Ömürlü Ray Arabası ve Rulmanlar:
- Belirti: Beklenenden çok daha kısa sürede ray arabası veya rulman elemanlarında aşınma, yüzey yorulması (pitting), renk değişimi (mavi/kahverengi tonlar), hasar görmüş contalar.
- Çözüm: Sistem tasarım yüklerini ve seçilen ray arabasının kapasitesini yeniden değerlendirin. Ön yükleme, nominal yükün %5-15’i civarında olmalıdır; aşırı ön yükleme, rulman ömrünü katlanarak azaltır. Uygulamanın gerektirdiği ömrü sağlayacak doğru boyutta ve ön yükleme sınıfında bir ray arabası seçildiğinden emin olun. Malzeme sertliği ve yüzey kalitesini kontrol edin. Düzenli ve kaliteli yağlamayı garanti altına alın.
-
Artan Enerji Tüketimi:
- Belirti: Tahrik motorunun normalden daha fazla akım çekmesi, sistemin hareket ettirilmesi için gereken gücün artması, motorun aşırı ısınması.
- Çözüm: Artan sürtünme doğrudan daha fazla güç tüketimine yol açar. Ön yüklemeyi düşürerek sürtünmeyi azaltın. Motorun ve sürücünün ayarlarını gözden geçirin. Sistemin mekanik verimliliğini artırmak için genel hizalama ve yağlama durumunu kontrol edin. Aşırı ön yükleme, gereksiz enerji kaybına neden olarak işletme maliyetlerini artırır.
Uzman Tavsiyesi
Endüstriyel otomasyonun kalbinde yer alan lineer kızaklar, hassasiyet, rijitlik ve yüksek performans beklentilerini karşılamak üzere tasarlanmıştır. Ancak, “ray arabası çok sıkı ön yüklemeliyse makine neden sıcak çalışır?” sorusu, mühendislik tasarımından saha uygulamasına kadar uzanan kritik bir denge noktasını işaret eder. Aşırı ön yükleme, sadece bir montaj hatası olmaktan öte, tüm sistemin verimliliğini, güvenilirliğini ve ömrünü derinden etkileyen ciddi bir problem kaynağıdır. Artan sürtünme, ısı üretimi, yağlayıcı bozulması, erken aşınma ve enerji kaybı gibi zincirleme reaksiyonlar, beklenmedik duruşlara ve yüksek bakım maliyetlerine yol açar.
Uzmanlar olarak tavsiyemiz, lineer kızak sistemlerinin tasarım ve montaj süreçlerine azami özen gösterilmesidir. Üretici tarafından sağlanan ön yükleme spesifikasyonları, uygulama yükleri, hız gereksinimleri ve çevresel koşullar titizlikle analiz edilerek optimum ön yükleme sınıfı belirlenmelidir. Montaj aşamasında, kalibre edilmiş tork anahtarları ve hassas hizalama ekipmanları kullanılarak her bir cıvatanın doğru tork değerine sıkıldığından emin olunmalıdır. Milimetrenin binde birleri seviyesindeki sapmalar bile, beklenen performanstan büyük ödünler verilmesine neden olabilir. Ayrıca, yüksek performanslı ve uygulama koşullarına uygun yağlayıcıların seçimi ile düzenli ve doğru yağlama programlarının uygulanması, sürtünme kaynaklı ısı üretimini minimumda tutmanın anahtarıdır. Otomatik yağlama sistemleri, bu konuda insan hatasını ortadan kaldırarak tutarlı bir koruma sağlayabilir.
Son olarak, proaktif izleme ve bakım stratejileri benimsemek vazgeçilmezdir. Termal kameralar, titreşim analizörleri ve motor akım izleme sistemleri gibi araçlar, potansiyel aşırı ön yükleme veya sürtünme sorunlarını erken aşamada tespit ederek, maliyetli arızalar meydana gelmeden önce müdahale etme imkanı sunar. Unutulmamalıdır ki, endüstriyel otomasyonda her bileşenin birbiriyle etkileşimli olduğu karmaşık bir ekosistem mevcuttur. Ray arabasındaki küçük bir hata, tüm üretim hattını etkileyebilir. Bu nedenle, doğru mühendislik uygulamaları, kaliteli malzeme seçimi ve sürekli eğitimli personel ile bu tür riskler minimize edilerek, makinelerin uzun ömürlü, verimli ve güvenli bir şekilde çalışması sağlanabilir.