Sepetinizde ürün bulunmuyor.
Redüktör boşluğu ile kremayer boşluğu kesim izinden nasıl ayrılır?

İçindekiler
Redüktör boşluğu ile kremayer boşluğu arasındaki kesim izi farklılıkları, hatanın kaynağını belirlemek için hata paterninin periyodisitesi ve doğası incelenerek ayrılır. Redüktör boşluğu genellikle tahrik mili devriyle ilişkili, tekrarlayan ve daha düzenli bir hata paterni oluştururken, kremayer boşluğu ise genellikle yük yönü değişimlerinde ortaya çıkan, kremayer diş aralığına veya montaj eksantrikliğine bağlı düzensiz veya daha uzun periyotlu hatalara yol açar.
Redüktör boşluğu ile kremayer boşluğu kesim izinden nasıl ayrılır? Nedir?
Endüstriyel otomasyon ve özellikle hassas makine uygulamalarında, pozisyonlama doğruluğu ve yüzey kalitesi kritik öneme sahiptir. Bu doğruluğu etkileyen en yaygın mekanik hatalardan ikisi, redüktör boşluğu (gearbox backlash) ve kremayer boşluğu (rack and pinion backlash) veya genel anlamda geri boşluktur. Her iki durum da, tahrik sistemindeki mekanik boşluklar nedeniyle motorun hareket etmesine rağmen iş parçasının veya takımın anında tepki vermemesine yol açar. Bu durum, özellikle yön değiştirme anlarında veya değişken yük altında, işlenen yüzeyde istenmeyen kesim izleri, yüzey dalgalanmaları veya pozisyonlama hataları olarak kendini gösterir. Kesim izlerinden bu iki boşluğu ayırmak, doğru teşhis ve etkili çözüm için hayati öneme sahiptir. Temel ayrım, bu boşlukların sistemin kinematik zincirindeki yerleri ve dolayısıyla oluşturdukları hata paternlerinin karakteristik özelliklerinde yatar.
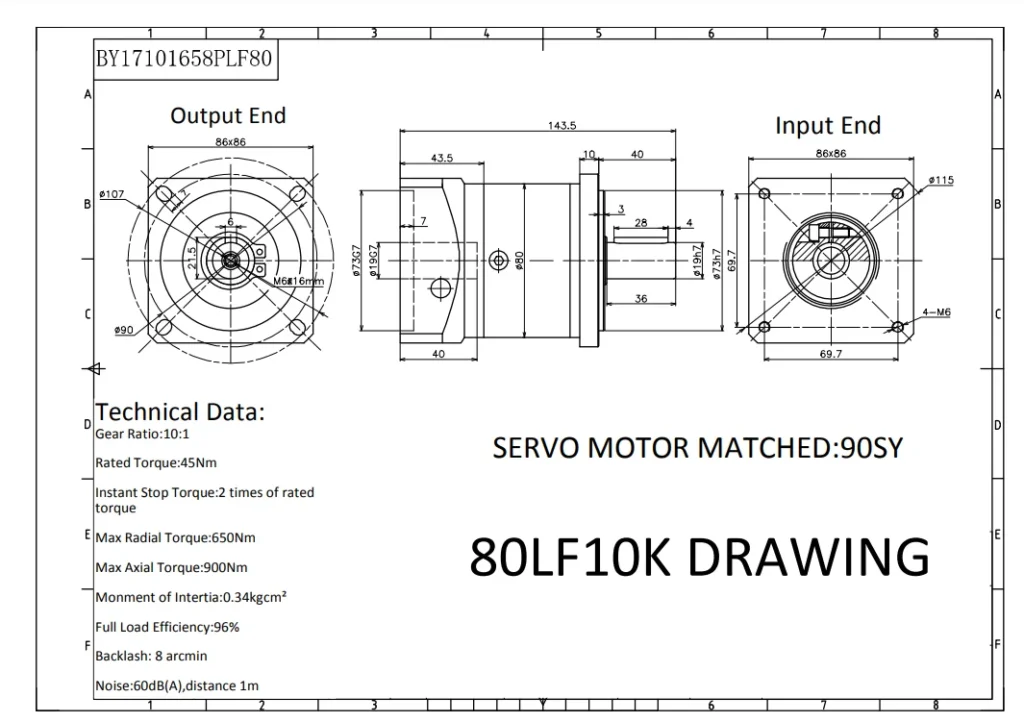
Redüktör boşluğu, bir redüktörün giriş mili ile çıkış mili arasındaki açısal boşluktur. Motorun şaftı dönerken, redüktör içindeki dişliler birbirine tam oturmadığı için belirli bir miktar boşa döner ve çıkış şaftı bu boşluk giderilene kadar hareket etmez. Bu boşluk, genellikle redüktörün ömrü boyunca artabilir ve yüksek hassasiyet gerektiren uygulamalarda ciddi pozisyonlama hatalarına yol açar. Kesim izlerinde, bu boşluk genellikle takımın veya iş parçasının hareketinde titreşimli veya periyodik hatalar olarak gözlemlenir. Bu periyodiklik, genellikle redüktörün dişli oranları ve dişli geometrisi ile ilişkilidir.
Kremayer boşluğu ise, bir kremayer-pinyon sisteminde pinyon dişleri ile kremayer dişleri arasındaki boşluktur. Bu boşluk, pinyonun kremayer üzerinde hareket etmesi sırasında oluşur ve redüktör boşluğuna benzer şekilde, yük yönü değiştiğinde veya titreşimler meydana geldiğinde pozisyonlama hatalarına neden olur. Kremayer boşluğundan kaynaklanan kesim izleri, genellikle daha geniş bir alana yayılan düzensizlikler veya kremayerin kendisinin montajından kaynaklanan yerel hatalar şeklinde ortaya çıkabilir. Özellikle kremayerin birleşim noktalarında veya montaj hatalarının olduğu bölgelerde bu izler daha belirgin olabilir. Ayrıca, kremayerin diş hatvesi (pitch) ile ilişkili bir periyodisite de gösterebilir, ancak bu genellikle redüktörün iç dişli setinden kaynaklanan periyodisiteden farklıdır.
Çalışma Prensibi ve Teknik Veriler
Her iki boşluk türü de, hareket kontrol sistemlerinde geri besleme (feedback) mekanizmaları (encoderlar) kullanılarak tespit edilebilir. Ancak, encoder genellikle motor şaftına veya redüktör çıkışına monte edildiği için, bu boşlukların doğrudan iş parçası üzerindeki etkilerini ayırmak daha karmaşık bir mühendislik analizi gerektirir.

Farklılaştırma Yöntemleri:
- Hata Paterninin Analizi:
- Redüktör Boşluğu Kaynaklı İzler: Genellikle tahrik motorunun bir devri veya redüktör çıkışının bir devri ile ilişkili, daha kısa ve düzenli periyotlu hatalar gösterir. Örneğin, bir redüktörün girişinde 1000 devirde çıkışında 1 devir yapan bir sistemde, motorun her devrinde veya redüktörün her bir dişli çiftinin temasında tekrarlayan minik bir hata görülebilir. Kesim izleri üzerinde küçük, sürekli dalgalanmalar veya hassas pozisyonlama gerektiren noktalarda tekrarlayan sapmalar şeklinde kendini belli eder. Özellikle yön değiştirme anlarında bu boşluk, sistemin tepkisini geciktirerek işlenmiş yüzeyde keskin bir geçiş hatası veya köşe yuvarlaması oluşturabilir.
- Kremayer Boşluğu Kaynaklı İzler: Daha çok kremayerin diş hatvesiyle ilişkili, genellikle daha uzun periyotlu veya düzensiz hatalar sergiler. Yük yönü değişimlerinde, pinyonun kremayer dişleri üzerinde ileri-geri hareket etmesiyle oluşan boşluk, işlenmiş yüzeyde geniş, dalgalı izler veya belirgin bir salınım olarak görülebilir. Kremayerin montajındaki hatalar (düzlemsellik, paralellik), diş formundaki sapmalar veya aşınmalar da bu düzensizliğe katkıda bulunur. Özellikle kremayerin birden fazla segmentten oluştuğu sistemlerde, birleşim noktalarındaki boşluklar veya hizalama hataları daha belirgin izler bırakabilir.
- Sistem Yanıtının İncelenmesi:
- Sisteme uygulanan yük yönü değişimleri sırasında takımın veya iş parçasının hareketini izlemek önemlidir. Redüktör boşluğu, özellikle motorun ters yöne döndürülmesi gerektiğinde belirgin bir gecikme yaratırken, kremayer boşluğu doğrudan mekanik temas noktasındaki boşluğun giderilmesiyle ilgili bir gecikme yaratır.
- Hız ve İvme Değişimleri: Yüksek ivmelenme ve yavaşlama anlarında veya titreşimli operasyonlarda her iki boşluk da daha belirgin hale gelir. Ancak redüktör boşluğu, daha çok tahrik sisteminin dinamik tepkisiyle ilişkilidir; kremayer boşluğu ise doğrudan mekanik bağlantının esnekliğiyle.
- Ölçüm Cihazlarıyla Teşhis:
- Lazer İnterferometre: En hassas yöntemlerden biridir. Sistemin tüm hareket eksenindeki pozisyonlama doğruluğunu ve tekrarlanabilirliğini ölçerek kinematik hataları haritalandırabilir. Lazer interferometre ile yapılan ölçümlerde, redüktörün veya kremayerin boşluğundan kaynaklanan periyodik veya rastgele hatalar tespit edilebilir.
- Kadranlı Komparatör (Dial Indicator): Basit ama etkili bir yöntemdir. Sistem kilitliyken veya hafif bir yük altında, redüktör çıkış miline veya pinyona takılan bir komparatör ile boşluk miktarı ölçülebilir. Aynı şekilde, pinyon ile kremayer arasına yerleştirilen bir komparatör ile de kremayer boşluğu tespit edilebilir.
- Encoder Veri Analizi: Servo motorun encoder verileri ile eksen üzerindeki gerçek pozisyonu (örneğin bir lineer encoder ile) karşılaştırılarak, aradaki farkın analiziyle boşluk kaynakları hakkında bilgi edinilebilir.
| Parametre | Değer/Açıklama |
|---|---|
| Boşluk Türü | Redüktör Boşluğu (Gearbox Backlash) / Kremayer Boşluğu (Rack and Pinion Backlash) |
| Tipik Boşluk Değerleri | Redüktör: 1-10 arcmin (hassas redüktörlerde <1 arcmin). Kremayer: 0.01-0.1 mm (sınıfına göre değişir). |
| Kesim İzi Paternleri | Redüktör: Tahrik devriyle ilişkili, kısa, düzenli periyodik dalgalanmalar. Kremayer: Diş hatvesiyle ilişkili, daha uzun veya düzensiz dalgalanmalar, yük yönü değişimlerinde belirgin. |
| Etkilenen Performans | Pozisyonlama doğruluğu, tekrarlanabilirlik, yüzey kalitesi, dinamik tepki süresi. |
| Tespit Yöntemleri | Lazer interferometre, kadranlı komparatör, motor/eksen encoder veri analizi, akustik analiz. |
| Olası Çözümler | Sıfır boşluklu redüktörler, ön yüklemeli pinyonlar, dişli ayarları, aşınmış parçaların değişimi, boşluk telafisi (software). |
| Ana Farklılaştırıcı | Hata paterninin periyodikliği ve kinematik zincirdeki konumu. |
Sahada Dikkat Edilmesi Gerekenler
- Sistemin Montaj Kalitesi ve Hizalama: Hem redüktörün motor ve makine şasisi ile hem de kremayerin yataklama yüzeyi ve pinyon ile olan hizalaması kritiktir. Yanlış hizalama, boşlukları artırabilir veya yeni sürtünme noktaları oluşturarak ek hatalara yol açabilir. Özellikle kremayerin montajında düzlemsellik ve paralellik sapmaları, boşluk etkisini artırır ve kesim izlerinde düzensizlikler yaratır. Düzenli olarak hizalama kontrolleri yapılmalı ve gerekirse hassas ayarlamalar gerçekleştirilmelidir.
- Yük Koşullarının Analizi ve Dinamik Davranış: Makinenin çalışma sırasındaki yük profili (kesme kuvvetleri, ivmelenme/yavaşlama oranları) boşlukların etkisini doğrudan belirler. Yüksek dinamik yükler ve sık yön değişimleri, hem redüktör hem de kremayer boşluğunu daha belirgin hale getirir. Operatörler, makinenin kesim izlerini incelerken, o anki yük ve hız koşullarını göz önünde bulundurmalıdır. Aşırı yüklenme veya ani yön değişimleri, boşlukların etkisini abartarak yanıltıcı sonuçlar verebilir.
- Periyodik Bakım ve Aşınma Kontrolü: Redüktör dişlilerinin ve kremayer/pinyon dişlerinin düzenli olarak aşınma, korozyon ve hasar açısından kontrol edilmesi önemlidir. Aşınmış dişliler, boşluk miktarını artırır ve kesim izlerinde daha belirgin hatalara yol açar. Redüktör yağının kalitesi ve seviyesi, dişli ömrü ve boşluk kontrolü için kritik öneme sahiptir. Kremayer dişlerinin kirlilikten arındırılması ve uygun şekilde yağlanması da boşluk oluşumunu yavaşlatır. Bu kontroller, planlı bakım programlarının ayrılmaz bir parçası olmalıdır.
Sık Karşılaşılan Sorunlar ve Çözümleri
Sahada karşılaşılan en yaygın sorunlardan biri, kesim izlerindeki hatanın kaynağını doğru teşhis edememektir. Bu durum, yanlış onarım veya ayar girişimlerine yol açarak hem zaman hem de maliyet kaybına neden olur. Örneğin, redüktör boşluğundan kaynaklanan bir hatayı kremayer boşluğu olarak yorumlayıp kremayeri değiştirmek, sorunu çözmez ve gereksiz harcamaya yol açar. Diğer bir sorun, boşluk telafisi (backlash compensation) parametrelerinin yanlış ayarlanmasıdır. Çoğu CNC kontrol ünitesi, yazılım tabanlı boşluk telafisi sunar, ancak bu telafi doğru boşluk değeri girilmediğinde veya boşluğun mekanik kökeni giderilmediğinde etkisiz kalır, hatta sistemi daha kararsız hale getirebilir. Aşırı boşluk, özellikle yüksek hassasiyetli işleme (örn. kalıpçılık, medikal parça üretimi) uygulamalarında yüzey kalitesini düşürür, boyutsal toleransları aşar ve hurda oranını artırır. Ayrıca, boşluklar sistemin dinamik yanıtını kötüleştirerek titreşimlere ve gürültüye neden olabilir. Çözüm olarak, öncelikle yukarıda bahsedilen detaylı analiz yöntemleriyle hatanın kaynağı net olarak belirlenmelidir. Eğer sorun redüktör boşluğundan kaynaklanıyorsa, sıfır boşluklu (zero-backlash) veya düşük boşluklu (low-backlash) redüktörlerle değiştirme veya mevcut redüktörün boşluk ayarlarının yapılması gerekebilir (bazı redüktörlerde ayar imkanı vardır). Kremayer boşluğu için ise, ön yüklemeli (preloaded) pinyonlar kullanmak, kremayerin ve pinyonun aşınmış kısımlarını değiştirmek veya daha yüksek hassasiyetli dişli setleri kullanmak etkili çözümlerdir. Ayrıca, servo sistemlerin kazanç ayarları ve boşluk telafisi parametreleri, mekanik boşluklar giderildikten sonra yeniden ayarlanarak sistemin optimum performansına ulaşılması sağlanmalıdır. Düzenli ve proaktif bakım, bu tür sorunların ortaya çıkmadan önlenmesinde en güçlü araçtır.
Uzman Tavsiyesi
Endüstriyel otomasyon sistemlerinde, özellikle hassas işleme ve pozisyonlama uygulamalarında karşılaşılan kesim izi hataları, genellikle mekanik boşluklardan kaynaklanır. Redüktör boşluğu ve kremayer boşluğu, bu boşlukların en yaygın iki türüdür ve her ikisi de makine performansını ciddi şekilde etkiler. Ancak, bu iki boşluğun oluşturduğu kesim izi paternleri ve sistem üzerindeki dinamik etkileri farklılık gösterir. Uzman bir gözlemci ve mühendis, bu farklılıkları analiz ederek sorunun kökenine inebilir ve doğru teşhis koyabilir. Redüktör boşluğu daha çok tahrik sistemi içindeki dişli setlerinin periyodik hatasıyla ilişkilendirilirken, kremayer boşluğu pinyon ve kremayer dişlilerinin etkileşimindeki boşluktan ve kremayer montajından kaynaklanan düzensizliklerden beslenir. Saha tecrübemize göre, bu tür sorunlarla karşılaşıldığında ilk adım, detaylı bir görsel inceleme ve operatör geri bildirimlerini dinlemektir. Ardından, lazer interferometre veya yüksek hassasiyetli kadranlı komparatör gibi ölçüm aletleriyle nicel veri toplamak ve motor encoder verileriyle eksen pozisyonunu karşılaştırmak, hatanın karakteristiğini netleştirecektir. Unutulmamalıdır ki, yazılımsal boşluk telafisi geçici bir çözüm olabilir; asıl hedef, mekanik boşluğu minimize etmek veya tamamen ortadan kaldırmaktır. Bu, uygun redüktör ve kremayer-pinyon seçimi, hassas montaj teknikleri ve düzenli önleyici bakım ile mümkündür. Endüstriyel otomasyonun sürekli artan hassasiyet talepleri göz önüne alındığında, bu tür mekanik boşlukların doğru tespiti ve etkili çözümü, üretim verimliliği, ürün kalitesi ve sistem ömrü için vazgeçilmezdir. Bu nedenle, makine parkurunuzdaki kritik eksenlerin periyodik olarak boşluk kontrollerini yapmak ve aşınmış parçaları zamanında değiştirmek, uzun vadede çok daha büyük maliyet ve zaman kayıplarının önüne geçecektir. Her zaman, sistemin bütüncül bir yaklaşımla değerlendirilmesi ve sadece semptomlara değil, kök nedenlere odaklanılması en doğru stratejidir.