Sepetinizde ürün bulunmuyor.
Kremayer yay baskısı fazla sertse yüzeyde neden periyodik iz oluşabilir?
İçindekiler
- Kremayer yay baskısı fazla sertse yüzeyde neden periyodik iz oluşabilir? Nedir?
- Çalışma Prensibi ve Teknik Veriler
- Aşırı Sürtünme ve Lokalize Isınma
- Malzeme Yorulması ve Deformasyon
- Düzensiz Basınç Dağılımı ve Mekanik Toleranslar
- Rezonans ve Titreşim Etkileri
- Yağlama Filminin Bozulması
- Sahada Dikkat Edilmesi Gerekenler
- Sık Karşılaşılan Sorunlar ve Çözümleri
- Uzman Tavsiyesi
Kremayer yay baskısı fazla sertse yüzeyde periyodik iz oluşumu; artan sürtünme, lokalize aşınma, malzeme yorulması, yağlama filminin bozulması ve sistemin dinamik rezonans frekanslarının tetiklenmesiyle açıklanır. Bu durum, yüzeyde düzenli aralıklarla deformasyonlar, çukurlar veya çizikler şeklinde kendini gösterir ve otomasyon sistemlerinin hassasiyetini ve ömrünü olumsuz etkiler.
Kremayer yay baskısı fazla sertse yüzeyde neden periyodik iz oluşabilir? Nedir?
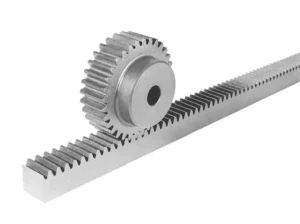
Endüstriyel otomasyon sistemlerinde, özellikle lineer hareket sağlayan kremayer ve pinyon mekanizmalarında, yay baskısı kritik bir öneme sahiptir. Bu yaylar genellikle boşluk (backlash) telafisi, pinyonun kremayere sürekli temasını sağlama veya belirli bir ön yük oluşturma amacıyla kullanılır. Ancak, eğer bu yay baskısı üreticinin tavsiye ettiği veya sistemin gerektirdiği değerlerin üzerinde, yani “fazla sert” olarak ayarlanırsa, yüzeyde periyodik izler oluşması kaçınılmaz bir sorun haline gelir.
Bu periyodik izler, genellikle sistemin hareket döngüsüyle veya kremayerin diş hatvesiyle ilişkili düzenli aralıklarla ortaya çıkan aşınma, çizilme, ezilme veya deformasyon işaretleridir. Sorunun temelinde birden fazla mekanik ve tribolojik faktör yatmaktadır. Fazla sert yay baskısı, sürtünme kuvvetlerini artırır, malzeme yorulmasını hızlandırır, yağlama filmini bozar ve sistemin doğal titreşim modlarını tetikleyerek rezonansa neden olabilir. Bu karmaşık etkileşimler, kremayer ve pinyon diş yüzeylerinde veya temas ettiği diğer yüzeylerde karakteristik, tekrarlayan hasar desenleri oluşturur.
Çalışma Prensibi ve Teknik Veriler
Kremayer ve pinyon sistemleri, döner hareketi doğrusal harekete dönüştürmek için yaygın olarak kullanılır. Pinyonun dişleri, kremayerin dişleri arasına girerek bir tahrik mekanizması oluşturur. Bu sistemlerde yaylar, genellikle pinyonu kremayere doğru iterek dişler arasındaki boşluğu minimize etmek ve daha hassas, titreşimsiz bir hareket sağlamak için kullanılır. Ancak, bu yay baskısının aşırı olması, sistemin çalışma prensibini ve uzun ömürlülüğünü doğrudan etkileyen bir dizi olumsuzluğa yol açar:

Aşırı Sürtünme ve Lokalize Isınma
Yüksek yay baskısı, pinyon dişleri ile kremayer dişleri arasındaki normal kuvveti (temas kuvvetini) önemli ölçüde artırır. Bu durum, doğrudan sürtünme kuvvetlerinin yükselmesine neden olur. Artan sürtünme, temas noktalarında lokalize olarak aşırı ısı üretir. Bu yüksek sıcaklıklar, hem dişli çeliklerinin yüzey sertliğini düşürebilir hem de kullanılan yağlayıcının viskozitesini azaltarak veya tamamen bozarak yağlama filminin incelmesine veya kopmasına neden olabilir. Yağlama filminin yetersiz kalması, metal-metal temasını artırarak aşınmayı daha da hızlandırır.

Malzeme Yorulması ve Deformasyon
Sürekli ve yüksek temas basıncı altında çalışan kremayer ve pinyon dişleri, malzeme yorulmasına karşı daha savunmasız hale gelir. Yüksek stres döngüleri, diş yüzeylerinde mikroskobik çatlakların oluşumunu hızlandırır. Bu çatlaklar zamanla büyüyerek pitting (çukurlanma) veya spalling (pul pul dökülme) gibi yüzey deformasyonlarına yol açar. Bu deformasyonlar genellikle dişin belirli bölgelerinde, yükün en yoğun olduğu noktalarda periyodik olarak tekrarlar.

Düzensiz Basınç Dağılımı ve Mekanik Toleranslar
Hiçbir mekanik sistem mükemmel değildir; üretim toleransları, montaj hataları veya hafif eksenel kaçıklıklar her zaman mevcuttur. Aşırı yay baskısı altında, bu küçük kusurlar veya toleranslar, temas yüzeyindeki basıncın düzensiz dağılmasına neden olabilir. Örneğin, bir dişin diğerine göre milimetrenin onda biri kadar daha yüksek bir noktası, aşırı baskı altında çok daha yüksek bir stres konsantrasyonuna maruz kalır. Bu durum, temas noktasında gerilim yoğunlaşmasına yol açarak, bu bölgelerde daha hızlı aşınma ve deformasyon izlerinin periyodik olarak oluşmasına neden olur.

Rezonans ve Titreşim Etkileri
Her mekanik sistemin kendine özgü doğal titreşim frekansları vardır. Aşırı yay baskısı, sistemin rijitliğini değiştirerek bu doğal frekansları etkileyebilir. Eğer sistemin çalışma frekansı (örneğin, pinyonun dönüş hızı veya kremayerin ilerleme hızı) bu değişmiş doğal frekanslarla çakışırsa, rezonans meydana gelebilir. Rezonans durumunda, sistemdeki titreşim genlikleri dramatik şekilde artar. Bu artan titreşimler, dişler arasında tekrarlayan ve şiddetli darbeler oluşturarak, yüzeyde düzenli aralıklarla titreşim kaynaklı aşınma veya darbe izleri bırakabilir. Bu izlerin periyodikliği, genellikle diş hatvesi veya sistemin titreşim modlarıyla doğrudan ilişkilidir.

Yağlama Filminin Bozulması
Birçok endüstriyel uygulamada, hareketli parçalar arasında sürtünmeyi azaltmak ve aşınmayı önlemek için bir yağlama filmi (hidrodinamik, elastohidrodinamik veya sınır yağlama) oluşturulur. Ancak, çok yüksek yay baskısı, bu yağlama filmini temas yüzeylerinden dışarı itebilir (film incelmesi veya film kopması). Bu durumda, metal yüzeyler doğrudan birbirine temas etmeye başlar, bu da sürtünmeyi, ısıyı ve aşınmayı katlanarak artırır. Özellikle sistemin dur-kalk yaptığı veya yön değiştirdiği anlarda, dinamik yükler altında yağlama filmi tamamen çökebilir ve bu da periyodik izlerin oluşumuna katkıda bulunur.
| Parametre | Değer/Açıklama |
|---|---|
| Yay Basıncı Aralığı | Üretici spesifikasyonlarına uygun (örn. 50-150 N), aşırı basınçtan kaçınılmalı. |
| Malzeme Sertliği | Kremayer ve pinyon için ideal sertlik (örn. 58-62 HRC), yüzey yorulmasına dirençli. |
| Yüzey Pürüzlülüğü (Ra) | Optimum değer |
| Yağlama Tipi | EP (Aşırı Basınç) katkılı endüstriyel gres veya yağ, viskoziteye dikkat edilmeli. |
| Çalışma Sıcaklığı | Yağlayıcının viskozitesini koruyacak aralıkta tutulmalı (örn. -10°C ila +80°C). |
| Backlash (Boşluk) | Sıfıra yakın (pre-load) veya çok küçük toleranslarda (örn. 0.02-0.05 mm), yay baskısı ile ayarlanır. |
| Periyodik İz Hatvesi | Genellikle pinyon diş hatvesi veya kremayer diş hatvesi ile ilişkili (örn. 10 mm diş hatvesi). |
Sahada Dikkat Edilmesi Gerekenler
- Doğru Yay Seçimi ve Ayarı: Yay baskısı, sistemin gerektirdiği boşluk telafisini sağlayacak, ancak aşırı sürtünme ve stres yaratmayacak şekilde kalibre edilmelidir. Üretici spesifikasyonları bu konuda altın standarttır. Dijital kuvvet ölçerler veya tork anahtarları ile yay ön yükü hassas bir şekilde ayarlanmalıdır. Yanlış yay seçimi (çok sert veya çok yumuşak yay) doğrudan performans ve ömür sorunlarına yol açar.
- Yüzey Kalitesi ve Malzeme Uyumu: Kremayer ve pinyonun yüzey sertliği, pürüzlülüğü ve kaplama kalitesi, yüksek temas basınçlarına dayanacak şekilde optimize edilmelidir. Sertleştirilmiş ve taşlanmış yüzeyler, aşınmaya karşı daha dirençlidir. Farklı malzemelerin (örneğin, sertleştirilmiş çelik ve özel alaşımlar) tribolojik uyumu da göz önünde bulundurulmalıdır.
- Etkin Yağlama: Yüksek basınç altında dahi stabil kalabilen, EP (Extreme Pressure) katkılı, doğru viskozitede endüstriyel yağlayıcılar kullanılmalıdır. Yağlama sistemi periyodik olarak kontrol edilmeli ve taze yağlayıcı ile desteklenmelidir. Otomatik yağlama sistemleri, sürekli ve yeterli yağlama sağlayarak bu tür sorunları minimize edebilir.
- Periyodik Bakım ve Kontrol: Kremayer ve pinyon yüzeyleri, aşınma veya deformasyon belirtileri açısından düzenli olarak görsel muayeneden geçirilmelidir. Yay baskısı ayarı ve yayların yorulma durumu da belirli aralıklarla kontrol edilmelidir. Erken teşhis, büyük arızaların önüne geçebilir.
- Sistem Dinamikleri ve Titreşim Analizi: Özellikle yüksek hızlı veya yüksek ivmeli uygulamalarda, sistemin dinamik davranışları ve potansiyel rezonans noktaları incelenmelidir. Gerekirse sönümleme elemanları veya titreşim izolatörleri kullanılarak sistemin titreşim seviyeleri düşürülmelidir.
- Montaj Hassasiyeti: Kremayer ve pinyonun eksenel hizalaması, paralelliği ve dikey pozisyonu son derece hassas olmalıdır. Yanlış montaj, yükün düzensiz dağılmasına ve belirli bölgelerde aşırı strese neden olarak periyodik iz oluşumunu hızlandırır. Lazer hizalama araçları bu konuda büyük kolaylık sağlar.
Sık Karşılaşılan Sorunlar ve Çözümleri
Aşırı yay baskısı kaynaklı periyodik izler, otomasyon sistemlerinde çeşitli sorunlara yol açar. İşte sıkça karşılaşılan bazı senaryolar ve çözüm önerileri:
- Sorun: Hızlı Aşınma ve Kısa Ömür. Kremayer ve pinyon dişlerinde normalden daha kısa sürede gözle görülür aşınma, parlak noktalar veya hafif çukurlanmalar fark edilmesi.
- Çözüm: Yay baskısı, üretici spesifikasyonlarına göre hassas bir şekilde ayarlanmalıdır. Gerekirse daha düşük sertlikte veya farklı yay katsayısına sahip bir yay ile değiştirme düşünülebilir. Yağlama sisteminin etkinliği ve yağlayıcının doğru tipte olup olmadığı kontrol edilmelidir. Yüzey sertliği yetersizse, daha sert malzemeler veya yüzey işlemleri uygulanmış parçalar tercih edilmelidir.
- Sorun: Artan Gürültü ve Titreşim. Sistem çalışırken alışılmadık derecede yüksek gürültü, takırtı veya hissedilir titreşimler oluşması.
- Çözüm: Sistemin dinamik analizini yaparak rezonans noktalarını belirleyin. Yay baskısını düşürerek veya sönümleme elemanları ekleyerek titreşim genliklerini azaltmaya çalışın. Mekanik boşlukların (toleransların) uygun olup olmadığını kontrol edin; bazen çok sıkı bir sistem de titreşime neden olabilir.
- Sorun: Yüzeyde Çukurlar, Çizikler veya Pul Pul Dökülme. Kremayer veya pinyon diş yüzeylerinde düzenli aralıklarla oluşan belirgin çukurlar (pitting), derin çizikler (scoring) veya malzeme ayrılması (spalling) gözlemlenmesi.
- Çözüm: Bu durum genellikle malzeme yorulması ve aşırı gerilimden kaynaklanır. Yay baskısını azaltın ve yağlama filminin etkinliğini artırın. Dişlilerin malzeme sertliğini ve yüzey kalitesini gözden geçirin; daha yüksek dayanıklılığa sahip kaplamalar veya ısıl işlemler uygulanmış parçalar kullanın. Hasar görmüş parçaların değiştirilmesi gerekebilir.
- Sorun: Hareket Hassasiyetinde Azalma veya Sıkışma. Lineer hareketin akıcılığında azalma, konumlandırma hassasiyetinde sapmalar veya belirli noktalarda “takılma” hissi.
- Çözüm: Aşırı yay baskısı, sürtünmeyi artırarak hareketin akıcılığını bozabilir. Yay baskısını optimum seviyeye getirin. Kremayer ve pinyonun hizalamasını ve paralelliğini kontrol edin. Sistemdeki tüm yatakların ve kılavuzların durumunu inceleyin, aşınmış bileşenleri değiştirin.
Uzman Tavsiyesi
Endüstriyel otomasyonun kalbinde yer alan kremayer ve pinyon sistemleri, yüksek hassasiyet ve uzun ömür beklentisiyle tasarlanır. Ancak, bu sistemlerdeki basit bir yay baskısı ayarının aşırıya kaçması, yüzeyde periyodik izler gibi ciddi ve maliyetli sorunlara yol açabilir. Bu izler, sadece estetik bir kusur olmakla kalmaz, aynı zamanda sistemin performansını düşürür, ömrünü kısaltır ve beklenmedik arızalara neden olarak üretim kesintilerine yol açar. Uzman bir gözle bakıldığında, bu periyodik izler, sistemin size “aşırı yük altındayım” diye bağıran bir işaretidir.
Bu tür sorunları önlemek için, mühendislik prensiplerine sıkı sıkıya bağlı kalmak esastır. Yay baskısı, üretici spesifikasyonlarına, uygulama gereksinimlerine ve sistem dinamiklerine uygun olarak dikkatlice belirlenmeli ve ayarlanmalıdır. Bu, sadece yay sertliğinin değil, aynı zamanda yay ön yükünün ve montaj toleranslarının da kritik olduğu anlamına gelir. Kaliteli malzeme seçimi, optimum yüzey işlemleri, etkili ve sürekli yağlama, periyodik bakım ve detaylı sistem analizleri, bu tür arızaların önüne geçmenin anahtarıdır. Özellikle yüksek hızlı veya ağır yüklü uygulamalarda, titreşim analizi ve rezonans riskinin değerlendirilmesi, proaktif bir yaklaşımın vazgeçilmez bir parçasıdır. Unutulmamalıdır ki, otomasyon sistemlerinde en küçük bir detayın bile göz ardı edilmesi, zincirleme reaksiyonlarla büyük sorunlara yol açabilir. Bu nedenle, kremayer sistemlerinin kurulum ve bakımında her zaman uzman bir yaklaşım sergilenmeli ve en iyi uygulamalar takip edilmelidir.