Sepetinizde ürün bulunmuyor.
Mach4’te Probing Makrosunda İlk Hızlı Dokunma ve İkinci Yavaş Dokunma Nasıl Yazılır?

İçindekiler
Mach4’te probing makrosunda ilk hızlı dokunma ve ikinci yavaş dokunma yazmak için genellikle G31 kodu kullanılır. İlk dokunma, daha yüksek bir F (ilerleme hızı) ile hızlıca yüzeye yaklaşmak, ardından geri çekilmek ve ikinci dokunma ise çok daha düşük bir F değeriyle hassas ölçüm yapmak içindir. Bu süreç, G91 (artımsal) ve G90 (mutlak) modları ile _ProbePos değişkenleri kullanılarak makro içinde yönetilir.
Mach4’te Probing Makrosunda İlk Hızlı Dokunma ve İkinci Yavaş Dokunma Nasıl Yazılır? Nedir?
Endüstriyel otomasyon ve CNC işleme dünyasında, parça konumlandırma ve takım sıfırlama işlemlerinin doğruluğu kritik öneme sahiptir. Mach4 gibi gelişmiş CNC kontrol yazılımlarında, bu doğruluğu sağlamak için probing (dokunmatik prob ile ölçüm) makroları vazgeçilmez bir araçtır. Özellikle, “ilk hızlı dokunma” ve “ikinci yavaş dokunma” tekniği, hem hızı hem de hassasiyeti bir arada sunarak ölçüm kalitesini artırır. Bu teknik, probun iş parçasına ilk olarak nispeten yüksek bir hızda yaklaşmasını ve temas etmesini, ardından belirlenen bir miktar geri çekilmesini ve son olarak çok daha düşük, kontrollü bir hızda ikinci bir temas kurarak nihai ve doğru pozisyonu kaydetmesini içerir.
Bu yaklaşımın temel amacı, probun ve makinenin dinamiklerini en iyi şekilde kullanarak ölçüm hassasiyetini maksimize etmektir. Hızlı dokunma, probun yüzeye hızlıca ulaşmasını ve genel çevrim süresini kısaltmasını sağlar. Ancak yüksek hızda gerçekleşen ilk temas, sistemin ataleti ve tepki süresi nedeniyle minimal bir hata payı içerebilir. İşte bu noktada, probun yüzeyden hafifçe geri çekilip daha yavaş bir hızla tekrar temas etmesi devreye girer. İkinci yavaş dokunma, probun çok daha düşük bir ilerleme hızıyla yüzeye yaklaşmasını sağlayarak, temas anındaki dinamik etkileri minimuma indirir ve böylece çok daha hassas bir ölçüm değeri elde edilmesini mümkün kılar. Mach4 ortamında bu işlem, genellikle G31 G-kodu ve Lua betik dili kullanılarak özel makrolar aracılığıyla programlanır.
Çalışma Prensibi ve Teknik Veriler
Mach4’te iki aşamalı probing makrosu yazmak, hassas konumlandırma ve otomasyon için standart bir uygulamadır. Çalışma prensibi, bir dizi G-kodu komutu ve Mach4’ün Lua API’si kullanılarak gerçekleştirilir. İşte adım adım teknik anlatım:
- Hazırlık ve Güvenli Konumlandırma: Makro, genellikle iş parçasının beklenen yüzeyinin hemen üzerinde, güvenli bir başlangıç noktasına hızlı bir hareketle başlar. Bu, G0 (hızlı ilerleme) komutuyla yapılır. Örneğin,
mc.mcCntlGcodeExecute("G0 Z-5")komutu, Z ekseninde -5mm hareket etmeyi sağlar. - Artımsal Moda Geçiş: Probing işlemi sırasında hareketlerin göreceli (artımsal) olması genellikle daha güvenlidir ve programlamayı kolaylaştırır. Bu nedenle, G91 (artımsal mod) komutu genellikle probing işleminden önce verilir.
mc.mcCntlGcodeExecute("G91"). - İlk Hızlı Dokunma: Bu adımda, prob yüksek bir ilerleme hızı (F değeri) ile iş parçasına doğru hareket eder ve teması algılar. Mach4’te probing için G31 kodu kullanılır. Bu komut, prob input’u tetiklendiğinde makinenin hareketini durdurur ve o anki koordinatları kaydeder.
- Örnek:
mc.mcCntlGcodeExecute("G31 Z-20 F500"). BuradaZ-20probun Z ekseninde maksimum 20mm aşağı inmesini,F500ise 500 mm/dk hızla hareket etmesini belirtir. Probing komutundan sonra, probun temas ettiği pozisyonu almak için Mach4’ün dahili değişkenleri kullanılır. En yaygın kullanılanı, probun tetiklendiği son pozisyonu tutan_ProbePosdeğişkenidir. - Lua örneği:
local inst = mc.mcGetInstance()mc.mcCntlGcodeExecute(inst, "G31 Z-20 F500")local fastProbePos = mc.mcCntlGetProbePos(inst).
- Örnek:
- Geri Çekme: İlk hızlı dokunma gerçekleştikten ve pozisyon kaydedildikten sonra, probun iş parçasından güvenli bir mesafe kadar geri çekilmesi gerekir. Bu genellikle G0 veya G1 (doğrusal ilerleme) ile yapılır. Geri çekme mesafesi, probun hassas bir şekilde tekrar yaklaşabilmesi için yeterli, ancak gereksiz yere zaman kaybetmeyecek kadar kısa olmalıdır.
- Örnek:
mc.mcCntlGcodeExecute("G0 Z2")(Z ekseninde 2mm yukarı hızlıca geri çekilme).
- Örnek:
- İkinci Yavaş Dokunma: Geri çekme işleminden sonra, prob çok daha düşük bir ilerleme hızı (F değeri) ile tekrar iş parçasına doğru hareket eder. Bu, en hassas ölçümün elde edildiği adımdır.
- Örnek:
mc.mcCntlGcodeExecute("G31 Z-5 F50"). BuradaZ-5, probun geri çekildiği noktadan itibaren maksimum 5mm daha aşağı inmesini,F50ise 50 mm/dk gibi çok daha yavaş bir hızla hareket etmesini belirtir. - Lua örneği:
mc.mcCntlGcodeExecute(inst, "G31 Z-5 F50")local slowProbePos = mc.mcCntlGetProbePos(inst).
- Örnek:
- Nihai Pozisyon Hesaplama ve Sıfırlama: İkinci yavaş dokunma ile elde edilen
slowProbePosdeğeri, en doğru temas noktasını temsil eder. Bu değer, prob ucunun çapı veya uzunluğu gibi ofset değerleri ile birleştirilerek iş parçasının gerçek sıfır noktası hesaplanır. Bu hesaplama sonucunda elde edilen koordinat, G54, G55 gibi iş ofsetlerine veya G92 komutuyla mevcut koordinat sistemine atanabilir.- Lua örneği:
local finalZ = slowProbePos.Z + probeOffsetZmc.mcCntlSetWorkOffset(inst, mc.mcWorkOffset.G54, finalZ, mc.mcAxis.Z).
- Lua örneği:
- Güvenli Konuma Dönüş ve Mutlak Moda Geçiş: Probing işlemi tamamlandıktan sonra, prob güvenli bir yüksekliğe geri çekilir ve makine G90 (mutlak mod) komutuyla tekrar mutlak koordinat sistemine geçirilir.
mc.mcCntlGcodeExecute("G0 Z50")vemc.mcCntlGcodeExecute("G90").
Bu süreç, probun mekanik tepki süresini ve makine dinamiklerinin etkilerini minimize ederek, milimetrenin binde birleri seviyesinde hassasiyet elde edilmesini sağlar. Özellikle metal işleme, kalıpçılık ve hassas parça üretimi gibi alanlarda bu teknik, üretim kalitesi ve verimliliği için hayati öneme sahiptir.
| Parametre | Değer/Açıklama |
|---|---|
| Probing G-Kodu | G31 [Eksen] [Hedef] F[Hız] P[Prob Numarası] – Doğrusal prob hareketi. |
| İlk Hızlı Dokunma İlerleme Hızı (F) | Genellikle 300-1000 mm/dk (veya inç/dk). Hızlı yaklaşım için kullanılır. |
| İkinci Yavaş Dokunma İlerleme Hızı (F) | Genellikle 20-100 mm/dk (veya inç/dk). Hassas ölçüm için kullanılır. |
| Prob Girişi (P) | Mach4’te prob sinyalinin bağlı olduğu input numarası (örn. P1, P2). Genellikle G31 ile belirtilmez, otomatik olarak Mach4 ayarlarından alınır. |
| Geri Çekme Mesafesi | İlk dokunmadan sonra probun geri çekildiği mesafe. Genellikle 1-5 mm. |
| Prob Ofseti / Çap Kompanzasyonu | Prob ucunun fiziksel boyutunu dengelemek için ölçülen değere eklenen veya çıkarılan kalibre edilmiş değer. |
| Mach4 API Fonksiyonları | mc.mcCntlGcodeExecute(), mc.mcCntlGetProbePos(), mc.mcCntlSetWorkOffset(), mc.mcCntlSetLastError(). |
Sahada Dikkat Edilmesi Gerekenler
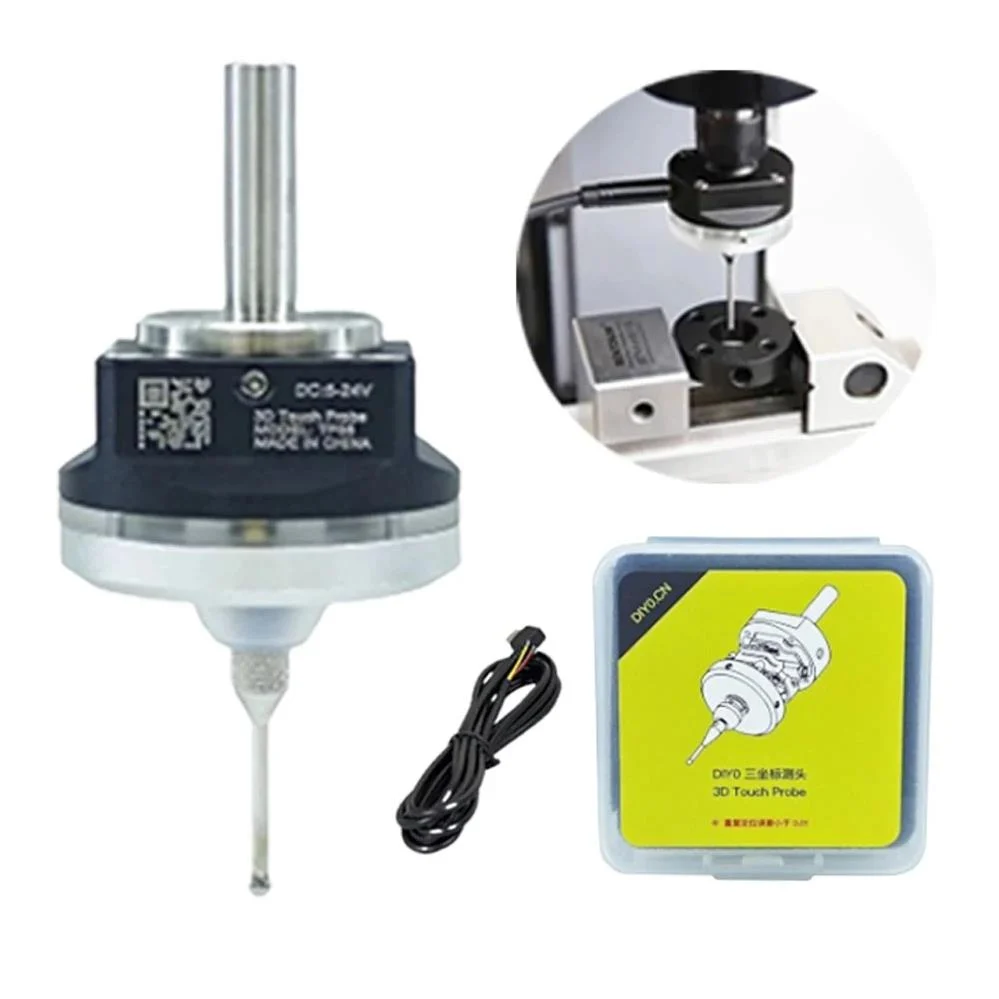
- Prob Kalibrasyonu ve Doğruluğu: Probing sisteminin temelidir. Prob ucunun (stylus) çapı, uzunluğu ve tetikleme hassasiyeti düzenli olarak kalibre edilmelidir. Yanlış kalibrasyon, tüm ölçümlerin hatalı olmasına neden olur. Özellikle probun tetikleme tekrarlanabilirliği (repeatability) kritik bir faktördür; bu değer ne kadar düşükse, prob o kadar hassastır. Kalibrasyon, referans bir yüzey veya kalibre edilmiş bir ölçüm cihazı kullanılarak yapılmalı ve sonuçlar makroya doğru şekilde işlenmelidir.
- İlerleme Hızlarının (F) Optimizasyonu: İlk hızlı dokunma için seçilen F değeri, çevrim süresini doğrudan etkilerken, ikinci yavaş dokunma için seçilen F değeri ölçüm hassasiyetini belirler. Çok yüksek bir hızlı dokunma hızı, probun veya makinenin tepki süresini aşarak hatalı ilk tetiklemelere yol açabilir. Çok düşük bir yavaş dokunma hızı ise çevrim süresini uzatır. En uygun hızlar, probun teknik özelliklerine, makine dinamiklerine ve işlenen malzemenin sertliğine göre deneysel olarak belirlenmelidir. Titreşim ve gürültü de hız seçiminde dikkate alınmalıdır.
- Güvenli Geri Çekme Mesafeleri ve Yönleri: İlk dokunmadan sonra probun ne kadar ve hangi yönde geri çekileceği hayati önem taşır. Yetersiz geri çekme, probun hala yüzeyle temas halinde kalmasına veya ikinci dokunma sırasında istenmeyen bir şekilde tekrar yüzeye çarpmasına neden olabilir. Aşırı geri çekme ise gereksiz zaman kaybıdır. Geri çekme, genellikle dokunulan eksenin tersi yönde ve probun tetikleme noktasından bir miktar daha yukarıda (veya geride) olmalıdır. Bu, probun ucunun tamamen yüzeyden ayrıldığından emin olmak içindir.
- Çevresel Faktörler ve İş Parçası Durumu: İş parçasının yüzey kalitesi (pürüzlülük, çapaklar), sıcaklığı ve çevresel titreşimler ölçüm sonuçlarını etkileyebilir. Özellikle yağlı, kirli veya paslı yüzeyler probun doğru tetiklenmesini engelleyebilir. İş parçası sabitlenmeli ve titreşimlerden arındırılmalıdır. Yüzeydeki küçük çapaklar bile yanlış ölçümlere yol açabilir, bu yüzden probing öncesi yüzey temizliği önemlidir.
- Hata Yönetimi ve Makro Güvenliği: Probing işlemi her zaman başarıyla sonuçlanmayabilir. Probun tetiklenmemesi (örneğin, iş parçasının beklenen konumda olmaması veya probun arızalanması) durumunda makronun ne yapacağı tanımlanmalıdır. Bir zaman aşımı (timeout) mekanizması veya maksimum hareket mesafesi sınırı belirlenmelidir. Aksi takdirde, prob iş parçasına çarparak veya makine sınırları dışına çıkarak ciddi hasara neden olabilir. Makroda, hata durumunda makineyi durduracak, kullanıcıyı uyaracak veya güvenli bir konuma çekecek komutlar bulunmalıdır.
-
Lua API ve Mach4 Değişkenlerinin Doğru Kullanımı: Mach4’ün güçlü Lua API’si, probing makroları için geniş imkanlar sunar.
mc.mcCntlGetProbePos()gibi fonksiyonlar ve_ProbePosgibi dahili değişkenlerin doğru anlaşılması ve kullanılması, makronun etkinliğini ve doğruluğunu artırır. Bu değişkenlerin ne zaman güncellendiğini ve hangi koordinat sisteminde (mutlak mı, artımsal mı) değer döndürdüğünü bilmek önemlidir.
Sık Karşılaşılan Sorunlar ve Çözümleri
Probing makroları, otomasyonun vazgeçilmez bir parçası olsa da, sahada bazı yaygın sorunlarla karşılaşılabilir. Bu sorunların nedenlerini ve çözümlerini bilmek, üretim kesintilerini minimuma indirmek için kritik öneme sahiptir:
-
Sorun: Prob Tetiklenmiyor veya Yanlış Tetikleniyor.
Nedenleri: Prob bağlantı kablolarında gevşeklik veya kopukluk, prob girişinin Mach4’te yanlış yapılandırılması, probun arızalı olması, iş parçasının yüzeyinde yalıtkan bir tabaka (yağ, kir), probun temas etmesini engelleyen engeller veya aşırı hızlı ilerleme hızı. Elektriksel gürültü de yanlış tetiklemelere yol açabilir.
Çözümler: Probun fiziksel bağlantılarını kontrol edin ve sağlam olduğundan emin olun. Mach4’ün “Port & Pin Settings” bölümünden prob girişinin doğru port ve pin’e atandığını ve aktif (active low/high) ayarının doğru olduğunu doğrulayın. Probun kendisini bir multimetre ile veya manuel olarak test ederek çalışır durumda olduğundan emin olun. İş parçasının temas yüzeyini temizleyin. İlk hızlı dokunma hızını düşürerek test edin. Elektriksel gürültüden şüpheleniyorsanız, prob kablolarını ekranlı kablolarla değiştirin veya motor kablolarından uzak tutun.
-
Sorun: Ölçüm Sonuçları Tutarsız veya Hatalı.
Nedenleri: Prob kalibrasyonunun yanlış olması (stylus çapı/uzunluğu), makine eksenlerinde boşluk (backlash) veya esneme, probun tetikleme tekrarlanabilirliğinin düşük olması, titreşimli bir ortamda ölçüm yapılması, ikinci yavaş dokunma hızının hala çok yüksek olması, iş parçasının probing sırasında hareket etmesi.
Çözümler: Prob kalibrasyonunu hassas bir referans yüzey veya kalibre edilmiş bir mastar ile tekrar yapın. Makine eksenlerinin boşluklarını kontrol edin ve telafi ayarlarını Mach4’e girin. Probing hızlarını daha da düşürerek test edin. İş parçasının sağlam bir şekilde sabitlendiğinden emin olun. Makine tablasının veya iş parçasının titreşimini azaltmak için önlemler alın (örn. daha sağlam bağlama, anti-titreşim pedleri).
-
Sorun: Makro Beklenmedik Bir Şekilde Duruyor veya Hata Veriyor.
Nedenleri: Lua makro kodunda sözdizimi (syntax) hatası, mantık hatası (örneğin, probun geri çekileceği mesafenin yetersiz olması), Mach4 API fonksiyonlarının yanlış kullanımı, değişken tanımlama sorunları, bir zaman aşımı (timeout) hatası.
Çözümler: Mach4’ün Lua editörünü kullanarak makro kodunu adım adım (debug) çalıştırın ve hata mesajlarını inceleyin. G-kodu komutlarının doğru sırayla ve parametrelerle verildiğinden emin olun. Özellikle
G91veG90mod geçişlerinin doğru yerlerde olduğundan emin olun. Probun geri çekme mesafesini artırın. Gerekirse makroya, prob belirli bir mesafe içinde tetiklenmezse işlemi durduran bir zaman aşımı mekanizması ekleyin (mc.mcCntlSetLastError()kullanarak hata mesajı verebilirsiniz). -
Sorun: Probing Çevrim Süresi Çok Uzun.
Nedenleri: Hızlı dokunma hızının gereğinden düşük olması, geri çekme mesafelerinin gereğinden fazla olması, makro içindeki gereksiz beklemeler veya hesaplamalar.
Çözümler: İlk hızlı dokunma hızını, probun ve makinenin güvenli sınırları içinde artırın. Geri çekme mesafelerini, güvenliği tehlikeye atmayacak şekilde kısaltın. Makro kodunu optimize edin, gereksiz döngüleri veya hesaplamaları kaldırın. Başlangıç pozisyonuna hızlı bir şekilde (G0 ile) gelindiğinden emin olun.
Uzman Tavsiyesi
Mach4’te probing makrosunda ilk hızlı dokunma ve ikinci yavaş dokunma tekniği, endüstriyel otomasyon süreçlerinde hassasiyet ve verimlilik arayan her işletme için kritik bir adımdır. Bu detaylı saha rehberinde ele aldığımız gibi, bu yöntem sadece bir G-kodu dizisi olmaktan öte, makine dinamiklerini, prob özelliklerini ve iş parçası karakteristiklerini dikkate alan bütünsel bir mühendislik yaklaşımı gerektirir. Hızlı dokunma ile zaman kazanımı sağlarken, yavaş dokunma ile elde edilen milimetrenin binde birleri seviyesindeki doğruluk, özellikle kalıpçılık, havacılık ve tıbbi cihaz üretimi gibi yüksek hassasiyet gerektiren sektörlerde rekabet avantajı sunar.
Bir uzman olarak tavsiyem, bu makroları uygulamaya koymadan önce kapsamlı bir planlama yapmanızdır. İlk olarak, kullanılacak probun teknik özelliklerini (tetikleme kuvveti, tekrarlanabilirlik) tam olarak anlayın. Ardından, makinenizin eksen dinamiklerini (boşluk, hızlanma/yavaşlama) göz önünde bulundurarak optimum ilerleme hızlarını deneysel olarak belirleyin. Başlangıçta güvenli, düşük hızlarla başlayın ve kademeli olarak hızları artırarak stabiliteyi test edin. Makro kodunu yazarken modüler bir yapı kullanın; her bir probing yönü (X+, X-, Y+, Y-, Z+) için ayrı fonksiyonlar veya alt rutinler oluşturmak, okunabilirliği ve bakımı kolaylaştıracaktır. Ayrıca, hata yönetimi mekanizmalarını (probun tetiklenmemesi, zaman aşımı) mutlaka entegre edin. Bu, hem ekipmanınızı koruyacak hem de beklenmedik üretim duruşlarını engelleyecektir. Son olarak, kalibrasyon süreçlerini otomatikleştirmek ve düzenli aralıklarla tekrarlamak, uzun vadede ölçüm doğruluğunuzu garanti altına alacaktır. Bu prensiplere bağlı kalarak, Mach4 tabanlı CNC sistemlerinizde probing yeteneklerinizi en üst düzeye çıkarabilir, üretim kalitenizi artırabilir ve operasyonel verimliliğinizi önemli ölçüde geliştirebilirsiniz.