Sepetinizde ürün bulunmuyor.
Mach3 Output Signals Ayarında Spindle Rölesi, Vakum, Soğutma, Mist ve Pnömatik Valfler Nasıl Kontrol Edilir?
İçindekiler
Mach3‘te spindle rölesi, vakum, soğutma, mist ve pnömatik valfler, Output Signals ayarları ve ilgili Port/Pin konfigürasyonları ile kontrol edilir. Bu, G kodları (M3, M5, M7, M8, M9, M10, M11) aracılığıyla veya ekran düğmeleriyle fiziksel çıkış pinlerini tetikleyerek gerçekleştirilir. Doğru donanım arayüzü ve yazılım ayarları kritik öneme sahiptir.
Mach3 Output Signals Ayarında Spindle Rölesi, Vakum, Soğutma, Mist ve Pnömatik Valfler Nasıl Kontrol Edilir? Nedir?
Endüstriyel otomasyon ve CNC işleme dünyasında, Mach3 gibi yazılımlar makinenin hareketini kontrol etmekle kalmaz, aynı zamanda işleme sürecini otomatikleştirmek için çeşitli yardımcı ekipmanları da yönetir. Bu yardımcı ekipmanlar arasında iş milini (spindle) açıp kapatan röleler, talaşları veya iş parçalarını sabitleyen vakum sistemleri, kesim sırasında ısıyı dağıtan soğutma sıvıları (flood) ve ince yağ buharı (mist) püskürtme sistemleri ile pnömatik sıkıştırma veya temizleme valfleri bulunur. Bu sistemlerin Mach3 tarafından kontrol edilmesi, genellikle yazılımın Output Signals (Çıkış Sinyalleri) bölümü üzerinden, fiziksel port ve pin atamaları yapılarak gerçekleştirilir. Mach3, bu atanan pinler üzerinden sinyaller göndererek harici röleleri veya sürücüleri tetikler ve böylece ilgili ekipmanların açılıp kapanmasını sağlar. Bu sayede, G kodları içerisine entegre edilen özel M kodları ile tam otomasyon mümkün hale gelir.
Çalışma Prensibi ve Teknik Veriler
Mach3’te yardımcı ekipmanların kontrolü, temel olarak bir yazılım komutunun (genellikle bir M kodu) bir fiziksel çıkış pinini tetiklemesi prensibine dayanır. Bu süreç adım adım aşağıdaki gibi işler:
- M Kodu Tetikleme: G kodları içerisinde yer alan M kodları (örneğin, M3 spindle’ı açar, M8 soğutmayı açar) Mach3 yazılımı tarafından yorumlanır.
- Output Signal Ataması: Mach3 yazılımında, Config > Ports and Pins > Output Signals menüsü altında, her bir M koduna karşılık gelen bir “Output #” (Çıkış Numarası) atanır. Örneğin, Spindle On/Off için genellikle Output #1, Flood Coolant için Output #3, Mist Coolant için Output #2 kullanılır. Diğer yardımcı işlevler (vakum, pnömatik valfler) için ise Output #4, Output #5 veya daha yüksek numaralı Auxiliary Outputs kullanılabilir.
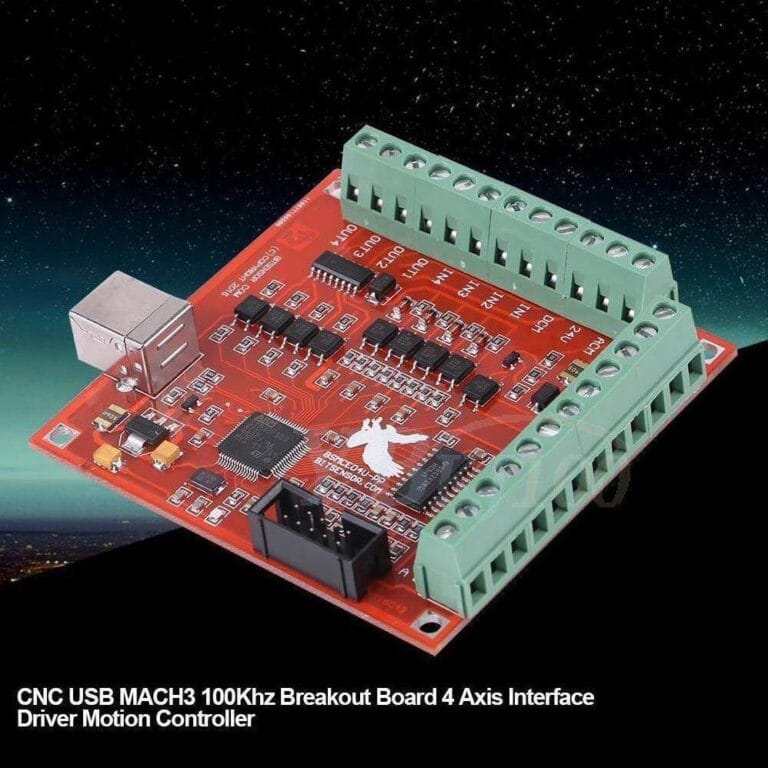
- Port ve Pin Konfigürasyonu: Atanan her bir Output # için, makinenin kontrol kartına (paralel port, Ethernet SmoothStepper, UC100 vb.) bağlı olan fiziksel bir port numarası ve pin numarası belirlenir. Bu pin, kontrol kartının bir çıkış pini olarak işlev görür. Örneğin, LPT portunda Pin 17 genellikle bir röle için kullanılır.
- Aktif Durum (Active State): Her çıkış pini için, sinyalin “aktif” kabul edilmesi için yüksek (High) veya düşük (Low) voltaj seviyesinde olması gerektiği belirtilir. Bu ayar, kullanılan röle kartının veya sürücünün tetikleme mantığına göre yapılır (örneğin, bazı röleler 0V ile tetiklenirken, bazıları +5V ile tetiklenir).
- Donanım Arayüzü: Mach3’ten gelen dijital sinyaller, doğrudan yüksek akım çeken cihazları kontrol edemez. Bu nedenle, kontrol kartının çıkış pinleri ile kontrol edilecek cihazlar arasına bir arayüz kartı (genellikle bir röle kartı) bağlanır. Bu röle kartı, düşük voltajlı dijital sinyali alarak, yüksek voltajlı (24VDC, 220VAC vb.) bir anahtarlama işlemi gerçekleştirir ve spindle motoru, vakum pompası, solenoid valf gibi ekipmanlara güç verir veya keser.
- Gerçek Zamanlı Kontrol: M kodları haricinde, Mach3’ün ekranında yer alan tuşlar (örneğin, Spindle ON/OFF, Coolant ON/OFF) veya özel olarak yazılmış Makro (Brain) kodları aracılığıyla da bu çıkış sinyalleri manuel olarak tetiklenebilir.
Özellikle spindle kontrolünde, basit açma/kapama rölesi dışında, PWM (Darbe Genişlik Modülasyonu) sinyalleri aracılığıyla VFD (Değişken Frekans Sürücüsü) üzerinden spindle hız kontrolü de yapılabilir. Bu durumda Mach3, Output #1 yerine özel bir Spindle çıkış pinini (genellikle LPT portunda Pin 14 veya özel bir PWM pini) kullanarak bir analog voltaj (0-10V) veya PWM sinyali üretir. Ancak bu makale, daha çok açma/kapama tipi röle kontrolüne odaklanmaktadır.
Vakum sistemleri ve pnömatik valfler için ise genellikle yardımcı çıkışlar (Output #4, #5 vb.) kullanılır. Örneğin, bir M10 kodu vakum pompasını veya pnömatik sıkıştırma valfini açarken, M11 kodu kapatabilir. Bu M kodları, Mach3’ün Config > Port and Pins > Mill Options bölümündeki M10/M11 Output # ayarı ile ilişkilendirilir. Soğutma sistemleri (Mist ve Flood) ise standart olarak M7 (Mist ON), M8 (Flood ON) ve M9 (Both OFF) kodlarıyla kontrol edilir ve bunlara karşılık gelen Output #2 ve Output #3 atanır.
| Parametre | Değer/Açıklama |
|---|---|
| Mach3 Menüsü | Config > Ports and Pins > Output Signals |
| Spindle Kontrolü | Output #1 (Spindle On/Off), M3/M4 (ON), M5 (OFF) |
| Mist Soğutma | Output #2 (Mist Coolant), M7 (ON), M9 (OFF) |
| Flood Soğutma | Output #3 (Flood Coolant), M8 (ON), M9 (OFF) |
| Vakum/Pnömatik Valf | Output #4, #5 veya daha yüksek Auxiliary Outputs. M10 (ON), M11 (OFF) |
| Port/Pin Ataması | Her Output # için bir Port (örn. 1) ve Pin (örn. 17) atanır. |
| Aktif Durum | Active Low (Düşük) veya Active High (Yüksek) olarak ayarlanır. Röle kartına göre değişir. |
| Donanım Gerekli | Opto-izolasyonlu röle kartı veya solid state röle (SSR) |

Sahada Dikkat Edilmesi Gerekenler
- Doğru Pin Atamaları ve Port Konfigürasyonu: En temel ve kritik adımdır. Mach3’te her bir işlev için (Spindle, Mist, Flood, Vakum, Pnömatik) doğru Output # seçilmeli ve bu Output #, kontrol kartınızın boşta olan ve uygun bir fiziksel pinine (Port ve Pin numarası) atanmalıdır. Kontrol kartınızın şemasına ve pin işlevlerine kesinlikle uyun. Yanlış pin atamaları, beklenmedik cihazların tetiklenmesine veya sistem arızalarına yol açabilir. Örneğin, bir E-Stop pinini yanlışlıkla bir çıkış olarak atamak ciddi güvenlik riskleri oluşturur.
- Güvenli Elektriksel Bağlantılar ve İzolasyon: Mach3’ten gelen düşük voltajlı sinyaller (genellikle 5V veya 3.3V), yüksek voltajlı (24V, 220V) endüstriyel ekipmanları doğrudan kontrol edemez. Bu nedenle, Mach3 çıkış pinleri ile kontrol edilecek röleler veya sürücüler arasına opto-izolasyon sağlanmalıdır. Opto-izolasyon, Mach3 kontrol kartını yüksek voltajlı gürültüden ve olası kısa devrelerden korur. Ayrıca, tüm kablolamaların doğru kalınlıkta (AWG), ekranlı (shielded) ve parazitlerden arındırılmış olması, elektriksel gürültüyü en aza indirerek stabil bir çalışma ortamı sağlar. Güvenlik için uygun sigortalar ve topraklama hayati öneme sahiptir.
- M-Kodlarının Doğru Kullanımı ve G-Kodu Editörü: Kontrol edilecek ekipmanları G kodları içerisinde doğru M kodları ile çağırmak gerekir. M3/M4 (Spindle ON/CW/CCW), M5 (Spindle OFF), M7 (Mist ON), M8 (Flood ON), M9 (Coolant OFF), M10 (Aux ON), M11 (Aux OFF) gibi standart M kodlarını ve eğer kullanılıyorsa, Mach3’ün özel M kodlarını (örneğin, M10/M11 için Config > Port and Pins > Mill Options altındaki ayarlar) doğru şekilde kullanın. G-kodu editörünüzde bu kodları test etmeden önce küçük bir deneme programı ile manuel olarak çalıştırarak çıktıları gözlemlemek faydalıdır.
- Röle ve Sürücü Seçimi: Kontrol edilecek yükün (spindle motoru, vakum pompası, solenoid valf) akım ve voltaj gereksinimlerine uygun röle veya solid state röle (SSR) seçimi yapılmalıdır. Mekanik röleler zamanla aşınabilirken, SSR’ler daha uzun ömürlü ve sessizdir, ancak aşırı akıma karşı daha hassas olabilirler. Röle kartının tetikleme voltajının (genellikle 5V veya 12V) Mach3’ün çıkış sinyal voltajıyla uyumlu olduğundan emin olun.
- Acil Durdurma (E-Stop) Entegrasyonu: Tüm yardımcı ekipmanların, acil bir durumda ana E-Stop devresi ile birlikte veya bağımsız olarak güvenli bir şekilde kapatılabildiğinden emin olun. Spindle, vakum pompası gibi ekipmanların anında durdurulması, iş güvenliği açısından kritik öneme sahiptir. Kontrol devresi ile güç devresi arasında uygun bir güvenlik kilitleme (interlock) mekanizması tasarlayın.
- Test ve Doğrulama Prosedürleri: Tüm ayarları yaptıktan sonra, her bir çıkış sinyalini ayrı ayrı test edin. Mach3’ün Diagnostics (Tanılama) ekranından veya MDI (Manuel Veri Girişi) modunda ilgili M kodlarını göndererek her bir rölenin veya valfin doğru çalışıp çalışmadığını kontrol edin. Multimetre ile çıkış pinlerindeki voltaj değişimlerini gözlemlemek, sorun gidermede yardımcı olabilir.

Sık Karşılaşılan Sorunlar ve Çözümleri
Mach3 ile yardımcı ekipmanları kontrol ederken karşılaşılabilecek bazı yaygın sorunlar ve çözüm önerileri:
-
Sorun: Çıkış Sinyali Yok veya Beklenmeyen Cihaz Tetikleniyor.
- Çözüm: İlk olarak Mach3’teki Config > Ports and Pins > Output Signals menüsünü kontrol edin. İlgili Output # (Spindle On/Off, Mist, Flood, Aux) için Enabled (Etkin) kutucuğunun işaretli olduğundan ve doğru Port/Pin numaralarının girildiğinden emin olun. Ayrıca, Active Low (Düşük Aktif) veya Active High (Yüksek Aktif) ayarının kullandığınız röle kartı veya sürücünün tetikleme mantığına uygun olduğundan emin olun. Yanlış pin atamaları, başka bir cihazı tetikleyebilir; bu durumda pin numaralarını kontrol kartınızın şemasına göre tekrar gözden geçirin. Harici donanım bağlantılarını (kablolama, röle kartı) kontrol edin.
-
Sorun: Röle Gecikmeli Tepki Veriyor veya Titriyor.
- Çözüm: Mach3’teki Config > Ports and Pins > Motor Outputs veya General Config menüsünde Debounce Interval ayarını kontrol edin. Bu ayar, sinyal kararsızlığını önlemek için kullanılır. Çok yüksek bir değer gecikmeye neden olabilirken, çok düşük bir değer sinyal titremesine yol açabilir. Genellikle 100-200ms gibi bir değer yeterli olabilir. Ayrıca, elektriksel parazitler (EMI) sinyal kararsızlığına neden olabilir; uygun ekranlı kablolar kullanın ve güç kablolarından uzak tutun.
-
Sorun: M Kodları Çalışmıyor veya Yanlış Cihazı Tetikliyor.
- Çözüm: M kodlarının doğru Output # ile eşleştiğinden emin olun. Örneğin, M7 için Output #2, M8 için Output #3. Vakum veya pnömatik valfler için M10/M11 kullanıyorsanız, Config > Port and Pins > Mill Options altındaki “M10/M11 Output #” ayarının doğru Output # ile eşleştiğini kontrol edin. G kodunuzdaki M kodlarının yazım hatası içermediğinden emin olun.
-
Sorun: Röle Sürekli Açık veya Kapalı Kalıyor.
- Çözüm: Bu durum genellikle Active Low/High ayarının yanlış yapılmasından kaynaklanır. Eğer röle kartınız 0V ile tetikleniyorsa (Active Low), Mach3’te ilgili çıkışın “Active Low” olarak işaretlendiğinden emin olun. Eğer +5V ile tetikleniyorsa (Active High), “Active Low” işaretli olmamalıdır. Ayrıca, kontrol kartınızın veya röle kartınızın arızalı olup olmadığını test etmek için multimetre ile pin voltajlarını ölçün.
-
Sorun: Donanım Bağlantılarından Gelen Manyetik Parazit (EMI).
- Çözüm: Özellikle spindle motoru veya vakum pompası gibi yüksek akım çeken cihazlar, kontrol sinyallerinde parazite neden olabilir. Tüm güç ve sinyal kablolarını birbirinden ayırın. Sinyal kabloları için ekranlı (shielded) kablolar kullanın ve ekranı tek bir noktadan topraklayın. Opto-izolasyonlu röle kartları kullanmak bu tür sorunları büyük ölçüde azaltır. Ferrit boncuklar da bazı durumlarda faydalı olabilir.
Uzman Tavsiyesi
Mach3 ile endüstriyel otomasyon sistemlerinde spindle rölesi, vakum, soğutma, mist ve pnömatik valfler gibi yardımcı ekipmanların kontrolü, CNC makinelerinizin verimliliğini ve otomasyon seviyesini artıran temel bir yetenektir. Bu süreç, doğru yazılım konfigürasyonu, hassas donanım bağlantıları ve sistemli bir sorun giderme yaklaşımı gerektirir. Bir uzman olarak, bu tür sistemlerin kurulumunda ve bakımında her zaman detaylara dikkat etmenin ve güvenlik standartlarına uymanın altını çizmek isterim.
Başarılı bir entegrasyon için, öncelikle kontrol kartınızın (paralel port, SmoothStepper, UC100 vb.) dokümantasyonunu çok iyi anlamanız şarttır. Hangi pinlerin giriş, hangi pinlerin çıkış olduğu ve hangi voltaj seviyelerinde çalıştıkları kritik öneme sahiptir. Ardından, Mach3’ün “Output Signals” ayarlarını titizlikle yaparak her bir işlevi doğru Output # ile eşleştirmeli, Port ve Pin numaralarını hatasız girmelisiniz. Unutmayın ki, “Active Low” veya “Active High” ayarı, kullanılan röle kartının tetikleme mantığına göre doğru seçilmelidir; aksi takdirde cihaz ya hiç çalışmaz ya da sürekli açık kalır.
Donanım tarafında, opto-izolasyonlu röle kartları kullanmak, Mach3 bilgisayarınızı ve kontrol kartınızı yüksek voltajlı ekipmanlardan kaynaklanabilecek elektriksel parazit ve hasarlardan korumak için vazgeçilmezdir. Kablolama kalitesi, parazit önleme ve doğru topraklama, sistemin stabil ve güvenilir çalışmasını sağlar. Herhangi bir bağlantı yapmadan önce her zaman gücü kesin ve multimetre kullanarak bağlantılarınızı ve voltaj seviyelerinizi doğrulayın.
Son olarak, M kodlarının doğru kullanımı ve G kodlarınızın içindeki yerleşimi, otomasyonun anahtarıdır. Küçük bir test G kodu programı oluşturarak tüm çıkışları tek tek denemek, büyük bir iş parçasına başlamadan önce potansiyel sorunları tespit etmenizi sağlar. Karşılaşılan sorunlarda, sistematik bir yaklaşımla önce yazılım ayarlarını, sonra donanım bağlantılarını ve son olarak da güç kaynaklarını kontrol etmek, çözüm sürecini hızlandıracaktır. Bu adımlara dikkat ederek, Mach3 tabanlı CNC sistemlerinizde yardımcı ekipmanların kontrolünü güvenle ve verimli bir şekilde sağlayabilirsiniz.