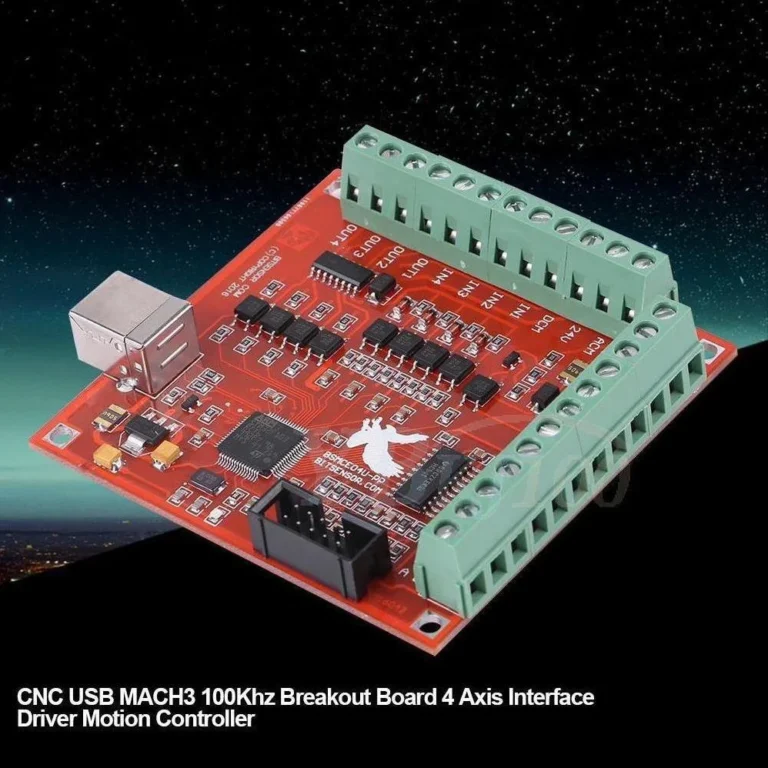
Sepetinizde ürün bulunmuyor.
Bunu iki ayrı damar yaptım: önce haberleşme sistemleri nerede kullanılır, sonra Mach3 ileri eğitim başlıkları.
İçindekiler
- Bunu iki ayrı damar yaptım: önce haberleşme sistemleri nerede kullanılır, sonra Mach3 ileri eğitim başlıkları. Nedir?
- Çalışma Prensibi ve Teknik Veriler
- Endüstriyel Haberleşme Sistemleri: Çalışma Prensibi ve Uygulama Alanları
- Mach3 İleri Eğitim Konuları: Detaylı Analiz ve Teknik Derinlik
- Sahada Dikkat Edilmesi Gerekenler
- Sık Karşılaşılan Sorunlar ve Çözümleri
- Uzman Tavsiyesi
Endüstriyel otomasyonda haberleşme sistemleri, PLC, SCADA, HMI ve sensörler arasında veri alışverişi sağlayarak üretim süreçlerini optimize ederken; Mach3 ileri eğitim, CNC makinelerinin verimliliğini artırmak için G/M kod programlama, makro geliştirme ve çok eksenli kontrol gibi konuları kapsar. Bu iki alan, modern üretim tesislerinin omurgasını oluşturur.
Bunu iki ayrı damar yaptım: önce haberleşme sistemleri nerede kullanılır, sonra Mach3 ileri eğitim başlıkları. Nedir?
Endüstriyel otomasyon sektörü, karmaşık üretim süreçlerinin verimli, güvenilir ve tekrarlanabilir bir şekilde yürütülmesini sağlayan temel teknolojiler üzerine kuruludur. Bu bağlamda, haberleşme sistemleri, otomasyon bileşenleri arasında kesintisiz veri akışını temin eden hayati bir altyapıdır. Sensörlerden aktüatörlere, PLC’lerden SCADA sistemlerine kadar her bir birimin birbiriyle konuşmasını sağlayarak, üretim hattının beynini oluşturur. Öte yandan, Mach3, özellikle küçük ve orta ölçekli CNC makinelerinde yaygın olarak kullanılan güçlü bir bilgisayar tabanlı sayısal kontrol (CNC) yazılımıdır. Mach3’e yönelik ileri eğitim, kullanıcıların bu yazılımın tüm potansiyelini kullanarak daha karmaşık işlemleri gerçekleştirmesini, üretim süreçlerini optimize etmesini ve özel ihtiyaçlara yönelik çözümler geliştirmesini sağlar. Bu iki konu, endüstriyel otomasyonun farklı ancak birbiriyle entegre yönlerini temsil eder; biri tüm sistemin iletişim altyapısını, diğeri ise hassas makine kontrolünün derinlemesine uzmanlığını sunar.
Çalışma Prensibi ve Teknik Veriler
Endüstriyel otomasyonun kalbi, farklı cihazlar arasında güvenilir ve hızlı veri alışverişini sağlayan haberleşme sistemleridir. Bu sistemler, üretim tesislerindeki her türlü otomasyon ekipmanının sorunsuz bir şekilde birlikte çalışmasını garanti eder. Modern endüstriyel haberleşme protokolleri, gerçek zamanlı veri transferi, yüksek gürültü bağışıklığı ve geniş kapsama alanı gibi kritik özelliklere sahiptir. Aynı zamanda, CNC makinelerinin hassas kontrolünde devrim yaratan Mach3 gibi yazılımlar, bu haberleşme altyapısını kullanarak motorları, spindle’ları ve diğer çevre birimlerini yönetir.
Endüstriyel Haberleşme Sistemleri: Çalışma Prensibi ve Uygulama Alanları
Endüstriyel haberleşme sistemleri, çeşitli protokoller aracılığıyla otomasyon cihazları arasında veri alışverişini mümkün kılar. Temel çalışma prensibi, verinin bir cihazdan (örneğin bir sensör) toplanıp, belirli bir formatta (protokol) kodlanarak başka bir cihaza (örneğin bir PLC) iletilmesi ve orada işlenmesidir. Bu süreç, elektriksel veya optik sinyaller aracılığıyla gerçekleşir. Otomasyon sistemlerinde kullanılan başlıca haberleşme protokolleri şunlardır:
- Modbus: En eski ve en yaygın seri haberleşme protokollerinden biridir. RTU ve TCP versiyonları bulunur. Basit ve güvenilir yapısıyla PLC’ler, HMI’lar ve sensörler arasında sıkça kullanılır.
- Profibus/Profinet: Siemens tarafından geliştirilen bu protokoller, özellikle yüksek hızlı ve gerçek zamanlı uygulamalar için idealdir. Profibus, saha cihazları için seri bir veriyolu iken, Profinet endüstriyel Ethernet tabanlıdır ve daha yüksek bant genişliği sunar.
- EtherNet/IP: Rockwell Automation tarafından desteklenen, standart Ethernet donanımı üzerinde çalışan ve kontrol katmanında yaygın olarak kullanılan bir protokoldür. Geniş bant genişliği ve esnekliği ile dikkat çeker.
- CANopen: Özellikle hareket kontrolü ve gömülü sistemlerde tercih edilen, güvenilir ve düşük maliyetli bir haberleşme protokolüdür.
- OPC UA (Open Platform Communications Unified Architecture): Platformdan bağımsız, güvenli ve genişletilebilir bir haberleşme standardıdır. Endüstriyel Nesnelerin İnterneti (IIoT) ve Endüstri 4.0 uygulamalarında veri entegrasyonu için kilit rol oynar.
Bu sistemler, PLC’ler (Programlanabilir Mantıksal Kontrolcüler), SCADA (Denetleyici Kontrol ve Veri Toplama) sistemleri, HMI’lar (İnsan Makine Arayüzleri), robotlar, motor sürücüler, sensörler ve aktüatörler gibi geniş bir yelpazede kullanılır. Üretim hattı izleme, kalite kontrol, robotik manipülasyon, enerji yönetimi ve lojistik gibi birçok alanda vazgeçilmezdirler. Haberleşme mimarisi genellikle yıldız, halka veya hat topolojileri şeklinde kurulur ve her birinin kendine özgü avantajları ve dezavantajları bulunur.
Mach3 İleri Eğitim Konuları: Detaylı Analiz ve Teknik Derinlik
Mach3, bir bilgisayarı tam teşekküllü bir CNC kontrolcüsüne dönüştüren esnek ve güçlü bir yazılımdır. Temel kullanımının ötesinde, Mach3’ün potansiyelini tam olarak ortaya çıkarmak için ileri düzey bilgi ve beceriler gereklidir. İleri eğitim başlıkları, operatörlere ve mühendislere sistem optimizasyonu, karmaşık parça işleme ve özelleştirilmiş çözümler geliştirme yeteneği kazandırır:
- G-Kodu ve M-Kodu Optimizasyonu ve Özel Geliştirmeler: Standart G-kodlarının ötesine geçerek, döngüsel işlemler, alt programlar ve özel takım yolu stratejileri oluşturma. M-kodlarını kullanarak makine işlevlerini (soğutma sıvısı, takım değiştirme) özelleştirme.
- Makro Programlama (VB Script): Mach3’ün en güçlü özelliklerinden biri olan VB Script tabanlı makro programlama ile otomatikleştirilmiş işlemler (örneğin, otomatik takım sıfırlama, özel prob rutinleri, iş parçası hizalama) ve kullanıcı tanımlı işlevler oluşturma. Bu, tekrarlayan görevleri basitleştirir ve hata olasılığını azaltır.
- Plugin Geliştirme ve Entegrasyonu: Mach3’ün işlevselliğini artırmak için dış eklentileri anlama ve entegre etme. Belirli donanımlarla (örneğin lazerler, 3D prob sistemleri) iletişim kuran özel pluginler geliştirme prensipleri.
- İleri Düzey Takım Yolu Oluşturma ve CAM Entegrasyonu: CAD/CAM yazılımlarından (Fusion 360, SolidWorks CAM vb.) oluşturulan karmaşık 2.5D, 3D ve çok eksenli takım yollarını Mach3’e aktarma ve optimize etme. Post-işlemci ayarları ve uyumluluk konuları.
- Çok Eksenli Kontrol ve Kinematikler: 3 eksenin ötesinde (4. ve 5. eksen) hareket kontrolünü anlama. Döner eksenlerin konfigürasyonu, kalibrasyonu ve programlanması. Kinematik dönüşümlerin temel prensipleri.
- Spindle Hız Kontrolü ve VFD Entegrasyonu: PWM (Darbe Genişlik Modülasyonu) ve VFD (Değişken Frekans Sürücüsü) kullanarak spindle hızını hassas bir şekilde kontrol etme. Mach3 ile VFD arasındaki haberleşmenin kurulumu ve optimizasyonu.
- Gelişmiş Prob ve Takım Sıfırlama Rutinleri: Otomatik iş parçası kenar bulma, yüzey profil çıkarma ve takım uzunluğu ölçümü için gelişmiş prob sistemlerinin entegrasyonu ve makro tabanlı rutinlerin oluşturulması.
- Hata Yönetimi ve Diagnostik: Mach3’te karşılaşılan yaygın hataları (limit switch, motor hatası, haberleşme kesintisi) teşhis etme ve giderme. Log dosyalarını analiz etme ve hata kodlarını yorumlama.
- Ağ Bağlantılı Kontrol ve Uzaktan İzleme: Mach3’ü bir ağ ortamına entegre ederek uzaktan izleme ve kontrol imkanları. Güvenlik protokolleri ve veri erişimi.
- Motor Ayarı ve PID Optimizasyonu: Step veya servo motorların tuning parametrelerini (hız, ivme, jerk) optimize ederek daha pürüzsüz ve hassas hareket elde etme. PID kontrol döngülerinin temel prensipleri ve ayarlanması.
- Güvenlik Kilitleri ve Acil Durdurma Sistemleri: Makine ve operatör güvenliğini sağlamak için donanımsal ve yazılımsal güvenlik önlemlerinin (e-stop, kapak sensörleri, ışık bariyerleri) Mach3 ile entegrasyonu.
Bu ileri eğitim konuları, Mach3 kullanıcılarının sadece bir operatör olmaktan çıkıp, makinelerinin potansiyelini en üst düzeye çıkaran, sorunları çözebilen ve yenilikçi çözümler üretebilen gerçek uzmanlar haline gelmesini sağlar. Endüstriyel otomasyonun bu iki damarı, modern üretim tesislerinin hem altyapısal hem de operasyonel mükemmelliğini destekler.
| Parametre | Değer/Açıklama |
|---|---|
| Haberleşme Protokolleri | Modbus TCP/RTU, Profinet, EtherNet/IP, CANopen, OPC UA |
| Mach3 Destekli Eksen Sayısı | Maksimum 6 eksen (X, Y, Z, A, B, C) |
| Endüstriyel Veri Hızı | 10 Mbps’den 1 Gbps’e kadar (protokole göre değişir) |
| Mach3 Kontrol Çözünürlüğü | Mikron seviyesinde (donanım ve motorlara bağlı) |
| Gerçek Zamanlılık (Haberleşme) | Milisananiyeler mertebesinde (Profinet IRT, EtherCAT gibi) |
| Mach3 Programlama Dili | G-Kodu (RS-274D), M-Kodu, VB Script (Makrolar için) |
| Tipik Uygulama Alanları | Otomatik üretim hatları, robotik, CNC işleme, montaj, kalite kontrol |
Sahada Dikkat Edilmesi Gerekenler
- Haberleşme Altyapısının Doğru Tasarımı ve Kurulumu: Endüstriyel haberleşme sistemlerinde kablolama kalitesi, topoloji seçimi ve gürültüden korunma kritik öneme sahiptir. Yanlış kablo tipi, yetersiz ekranlama veya uygunsuz topoloji, veri kaybına, gecikmelere ve sistem arızalarına yol açabilir. Örneğin, Profinet veya EtherNet/IP gibi Ethernet tabanlı protokollerde endüstriyel sınıf kablolar (CAT5e/6/7) ve konektörler kullanılmalı, elektromanyetik parazitlerden (EMI) korunmak için uygun topraklama ve ekranlama sağlanmalıdır.
- Mach3 Konfigürasyonunun Hassasiyeti ve Motor Ayarları: Mach3’ün performansı, motor tuning ayarlarının (adım/devir, hızlanma, jerk) doğruluğuna bağlıdır. Yanlış ayarlar, motorların titremesine, adım kaybetmesine, aşırı ısınmasına veya istenen hassasiyetin elde edilememesine neden olabilir. Her motor ve mekanik sistem için ayrı ayrı optimize edilmiş ayarlar yapılmalı, PID kontrol döngüleri gerektiğinde ince ayarlanmalıdır. Ayrıca, limit switch’ler, e-stop ve prob gibi giriş/çıkış (I/O) pinlerinin doğru atanması ve test edilmesi güvenli ve stabil çalışma için esastır.
- Yazılım ve Donanım Uyumluluğu ile Güncellemeler: Hem haberleşme sistemlerinde (firmware güncellemeleri, sürücüler) hem de Mach3’te (yazılım versiyonları, pluginler) uyumluluk sorunları yaşanabilir. Üretici tarafından sağlanan güncellemelerin düzenli olarak takip edilmesi ve uygulanması, güvenlik açıklarını kapatır, performansı artırır ve yeni özellikler sunar. Ancak her güncelleme öncesinde sistemin yedeklenmesi ve uyumluluk testlerinin yapılması olası sorunların önüne geçer. Özellikle Mach3’ün çalışacağı bilgisayarın işletim sistemi ve donanımının (paralel port kartı, motion controller) Mach3 gereksinimlerini karşıladığından emin olunmalıdır.
- Siber Güvenlik Önlemleri: Endüstriyel haberleşme sistemleri, özellikle IIoT ve bulut entegrasyonu ile birlikte siber saldırılara açık hale gelmiştir. Fabrika ağlarının dışarıdan izole edilmesi, güçlü şifreleme protokollerinin kullanılması, güvenlik duvarları ve erişim kontrol listeleri (ACL) gibi önlemler alınmalıdır. Mach3 ve bağlı olduğu CNC makinesi de ağa bağlıysa, yetkisiz erişime karşı korunmalı, kritik veriler yedeklenmelidir.
- Eğitim ve Dokümantasyon: Personelin hem haberleşme protokolleri hem de Mach3’ün ileri düzey özellikleri hakkında yeterli bilgiye sahip olması, arıza giderme sürelerini kısaltır ve verimliliği artırır. Detaylı teknik dokümantasyonun hazırlanması ve güncel tutulması, karmaşık sistemlerin yönetimi ve bakımı için vazgeçilmezdir. Özellikle makro programlama veya plugin geliştirme gibi özel çözümler, iyi belgelenmelidir.
Sık Karşılaşılan Sorunlar ve Çözümleri
Endüstriyel Haberleşme Sistemlerinde Sık Karşılaşılan Sorunlar ve Çözümleri:
- Sorun: Veri Kaybı veya Gecikme: Özellikle uzun mesafelerde veya yüksek EMI ortamlarında sinyal bozulması nedeniyle veri paketleri kaybolabilir veya gecikebilir.
Çözüm: Endüstriyel sınıf, ekranlı kablolar kullanın. Fiber optik kabloları uzun mesafelerde tercih edin. Topraklama ve ekranlamayı kontrol edin. Ağdaki yükü azaltmak için anahtarlama (switching) cihazları kullanın. Protokol ayarlarını (örneğin, baud hızı) optimize edin. - Sorun: Cihazlar Arası Uyumluluk Sorunları: Farklı üreticilerin cihazları arasında protokol veya versiyon farklılıkları nedeniyle iletişim kurulamaması.
Çözüm: Cihazların veri sayfalarını kontrol ederek destekledikleri protokol versiyonlarını doğrulayın. Gerekirse protokol dönüştürücüler (gateway) kullanın. OPC UA gibi platform bağımsız standartları tercih edin. Firmware güncellemelerini kontrol edin. - Sorun: Ağ Adresi Çakışmaları: IP tabanlı protokollerde (Profinet, EtherNet/IP) aynı ağda iki cihaza aynı IP adresinin atanması.
Çözüm: Ağdaki tüm cihazların benzersiz IP adreslerine sahip olduğundan emin olun. DHCP sunucusu kullanılıyorsa, rezervasyonlar yapın veya statik IP adresleri atayın. Ağ tarama araçları kullanarak çakışmaları tespit edin. - Sorun: Bağlantı Kesintileri: Periyodik veya rastgele ağ bağlantısı kesintileri.
Çözüm: Kablo bağlantılarını, konektörleri ve terminalleri fiziksel hasar veya gevşeklik açısından kontrol edin. Güç kaynaklarının stabil olduğundan emin olun. Ağdaki cihazların (switch, router) doğru çalıştığını doğrulayın. Loopback testleri yapın.
Mach3 İleri Eğitim Konularında Sık Karşılaşılan Sorunlar ve Çözümleri:
- Sorun: Motor Titremesi veya Adım Kaybı: Özellikle yüksek hızlarda veya hızlı yön değişikliklerinde motorların düzgün çalışmaması.
Çözüm: Motor tuning ayarlarını (hızlanma, jerk, hız) yeniden kalibre edin. Motorların ve sürücülerin güç gereksinimlerini kontrol edin. Mekanik boşlukları (backlash) ayarlayın veya yazılımda telafi edin. Daha güçlü motorlar veya sürücüler düşünün. - Sorun: Takım Yolu Hataları veya Yüzey Kalitesi Sorunları: İşlenen parçada istenmeyen izler, hatalı boyutlar veya kötü yüzey kalitesi.
Çözüm: G-kodunu detaylı inceleyin, CAM yazılımı post-işlemci ayarlarını kontrol edin. Takım sapmasını (tool deflection) ve takım aşınmasını göz önünde bulundurun. Spindle hızını ve ilerleme oranını (feed rate) optimize edin. Makine rijitliğini ve titreşimleri kontrol edin. - Sorun: Makroların Çalışmaması veya Hata Vermesi: Yazılan özel makroların beklenen davranışı sergilememesi.
Çözüm: VB Script kodunu adım adım kontrol edin, hata ayıklama (debugging) araçlarını kullanın. Mach3’ün makro çağrıları ve değişken tanımlamaları ile ilgili dokümantasyonunu inceleyin. Makronun tetiklendiği M-kodunun veya butonun doğru atandığından emin olun. - Sorun: Hareket Kontrol Kartı veya Paralel Port Sorunları: Mach3’ün donanım ile iletişim kuramaması veya kararsız çalışması.
Çözüm: Hareket kontrol kartının sürücülerini güncelleyin veya yeniden yükleyin. Paralel port kullanılıyorsa, BIOS ayarlarından EPP/ECP modunu kontrol edin. Bilgisayarın işlemci yükünü ve arka planda çalışan uygulamaları azaltın. Harici bir hareket kontrol kartına geçiş yapmayı düşünün. - Sorun: Güvenlik İhlalleri veya Acil Durum Çalışmaması: E-stop butonuna basılmasına rağmen makinenin durmaması veya limit switch’lerin algılanmaması.
Çözüm: Tüm güvenlik devresi bağlantılarını fiziksel olarak kontrol edin. E-stop ve limit switch pinlerinin Mach3’te doğru şekilde konfigüre edildiğinden ve aktif olduğundan emin olun. Gerekirse güvenlik rölelerinin veya güvenlik PLC’sinin çalıştığını doğrulayın. Periyodik güvenlik testleri yapın.
Uzman Tavsiyesi
Endüstriyel otomasyonun iki kritik damarı olan haberleşme sistemleri ve Mach3 ileri eğitim konuları, modern üretim tesislerinin omurgasını oluşturur. Bir yanda sensörden buluta uzanan veri akışını sağlayan güvenilir haberleşme altyapıları, diğer yanda CNC makinelerinin potansiyelini en üst düzeye çıkaran Mach3 gibi kontrol yazılımlarına hakimiyet, sektördeki rekabetçiliği doğrudan etkiler. Uzman bir gözle bakıldığında, bu iki alanın ayrılmaz bir bütün olduğu ve birbirini tamamladığı açıktır. Haberleşme sistemlerinin sağlamlığı, Mach3’ün hassas kontrol yeteneklerini beslerken, Mach3’ün ürettiği veriler de haberleşme protokolleri aracılığıyla SCADA veya ERP sistemlerine taşınarak genel üretim verimliliği hakkında değerli bilgiler sunar.
Saha tecrübelerime dayanarak, endüstriyel otomasyon profesyonellerine şu tavsiyelerde bulunabilirim: Birincisi, haberleşme protokollerinin temellerini ve mimarilerini derinlemesine anlayın. Sadece bir protokolü bilmek yerine, Modbus’tan Profinet’e, EtherNet/IP’den OPC UA’ya kadar farklı protokollerin avantajlarını, dezavantajlarını ve uygulama alanlarını kavramak, doğru çözümü seçmenizi sağlar. Ağ topolojisi, kablolama standartları ve siber güvenlik prensipleri konusunda sürekli bilgi sahibi olmak, geleceğin akıllı fabrikalarını inşa etmenin anahtarıdır. İkincisi, Mach3 gibi CNC kontrol yazılımlarına yönelik ileri eğitimlere yatırım yapmaktan çekinmeyin. Temel G-kodu bilgisi yeterli değildir; makro programlama ile özel otomasyon rutinleri oluşturmak, CAM entegrasyonu ile karmaşık geometrileri işlemek ve motor tuning ile makinenizin performansını optimize etmek, sizi rakiplerinizden ayıracaktır. Unutmayın ki, bir makinenin potansiyeli, onu kullanan operatörün ve mühendisin bilgi birikimi ile sınırlıdır.
Son olarak, her iki alanda da sürekli öğrenme ve adaptasyon hayati öneme sahiptir. Teknolojiler hızla gelişiyor; yeni haberleşme standartları, daha gelişmiş kontrol algoritmaları ve yapay zeka destekli otomasyon çözümleri ufukta beliriyor. Bu değişimlere ayak uydurmak için sektör yayınlarını takip edin, seminerlere katılın ve pratik uygulamalarla bilginizi pekiştirin. Endüstriyel otomasyon, sadece donanım ve yazılımdan ibaret değildir; aynı zamanda bu teknolojileri anlayan, uygulayan ve geliştiren insan faktörüdür. Bu iki damardaki uzmanlık, sizi endüstriyel dönüşümün ön saflarına taşıyacaktır.