Sepetinizde ürün bulunmuyor.
Sarf Malzeme Fire Oranı Nedir ve Nasıl Azaltılır?
İçindekiler
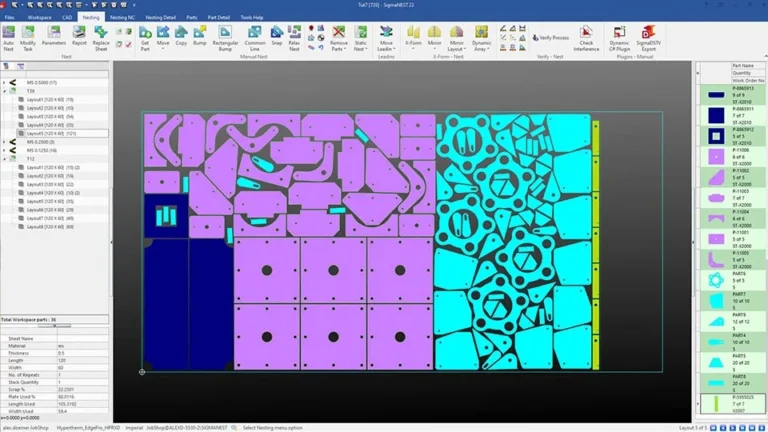
Sarf malzeme fire oranı, üretimde kullanılan malzemelerin çeşitli nedenlerle israf edilen yüzdesidir. Bu oran, endüstriyel otomasyon sistemleri ve süreç optimizasyonu ile malzeme akışı, kalite kontrol ve ekipman verimliliği artırılarak etkin bir şekilde ölçülür, analiz edilir ve minimize edilir.
Sarf Malzeme Fire Oranı Nedir ve Nasıl Azaltılır? Nedir?
Endüstriyel otomasyon sektöründe, sarf malzeme fire oranı, bir üretim sürecinde kullanılan hammaddelerin, yarı mamul veya yardımcı malzemelerin çeşitli nedenlerle kullanılmaz hale gelmesi, bozulması, standart dışı üretilmesi veya israf edilmesi sonucunda ortaya çıkan kayıpların, toplam kullanılan malzeme miktarına oranını ifade eder. Bu oran, işletmelerin verimlilik, maliyet etkinliği ve sürdürülebilirlik hedefleri açısından kritik bir performans göstergesidir. Yüksek fire oranları, doğrudan üretim maliyetlerini artırır, karlılığı düşürür ve çevresel ayak izini büyütür.
Sarf malzeme fire oranı, genellikle yüzde (%) olarak ifade edilir ve aşağıdaki formülle hesaplanır:
Fire Oranı = (Fire Olan Malzeme Miktarı / Toplam Kullanılan Malzeme Miktarı) * 100
Endüstriyel otomasyon, bu fire oranını düşürme konusunda devrim niteliğinde çözümler sunar. Otomatik sistemler, insan hatasını minimize eder, hassasiyeti artırır, üretim parametrelerini optimize eder ve gerçek zamanlı veri analizi ile sorunları anında tespit ederek müdahale etme imkanı sağlar. Amacımız, sadece fireyi azaltmak değil, aynı zamanda üretim süreçlerini daha öngörülebilir, tutarlı ve optimize edilmiş hale getirmektir.
Çalışma Prensibi ve Teknik Veriler
Sarf malzeme fire oranını düşürmek için otomasyonun temel çalışma prensibi, süreçlerin hassasiyetini, tekrar edilebilirliğini ve kontrol edilebilirliğini artırmaktır. Bu, aşağıdaki teknik yaklaşımlarla sağlanır:
- Hassas Proses Kontrolü: PLC (Programlanabilir Mantıksal Denetleyici) ve DCS (Dağıtılmış Kontrol Sistemi) gibi otomasyon sistemleri, üretim parametrelerini (sıcaklık, basınç, hız, dozaj vb.) milisaniyeler içinde izler ve ayarlar. Bu sayede, malzeme işleme süreçlerindeki sapmalar minimize edilir ve standart dışı ürün oluşumu engellenir. Örneğin, bir karıştırma işleminde doğru oranların hassas tartım sistemleri ve otomatik dozaj pompaları ile sağlanması, yanlış karışım nedeniyle oluşacak fireyi ortadan kaldırır.
- Gelişmiş Sensör Teknolojileri: Üretim hattında kullanılan yüksek çözünürlüklü sensörler (görüntü işleme sistemleri, lazer sensörler, yakınlık sensörleri, ağırlık sensörleri, termal kameralar), malzemelerin kalitesini, boyutlarını, konumlarını ve olası kusurlarını gerçek zamanlı olarak denetler. Hatalı veya kusurlu malzemeler, daha fazla işlenmeden otomatik olarak hattan çıkarılır, böylece sonraki aşamalarda oluşacak fire ve ek maliyetler önlenir.
- Robotik ve Otomatik Taşıma Sistemleri: Robotik kollar ve konveyör sistemleri, malzemelerin insan müdahalesi olmadan, belirli bir hassasiyet ve hızda taşınmasını sağlar. Bu, insan kaynaklı düşürme, çarpma, yanlış yerleştirme gibi hataları ve buna bağlı malzeme hasarını büyük ölçüde azaltır. Özellikle kırılgan veya yüksek değerli malzemelerin taşınmasında robotların kullanımı, fire oranını önemli ölçüde düşürür.
- Veri Toplama ve Analiz (SCADA/MES): SCADA (Denetleyici Kontrol ve Veri Toplama) ve MES (Üretim Yürütme Sistemi) gibi yazılımlar, üretim hattından sürekli veri toplar. Bu veriler, fire oranlarının kök nedenlerini belirlemek, üretim darboğazlarını tespit etmek ve süreç iyileştirmeleri için karar destek sistemleri oluşturmak amacıyla analiz edilir. Yapay zeka ve makine öğrenimi algoritmaları, anormal durumları öngörerek proaktif müdahaleyi mümkün kılar.
- Öngörücü Bakım (Predictive Maintenance): Otomasyon ekipmanlarının (motorlar, pompalar, vanalar, robotlar) arızalanmadan önce potansiyel sorunlarını tespit eden sensörler ve analiz yazılımları kullanılır. Bu sayede, ekipman arızalarından kaynaklanan üretim duruşları, proses hataları ve buna bağlı malzeme fireleri minimize edilir.
- Esnek Üretim Sistemleri: Endüstri 4.0 prensipleri doğrultusunda, modüler ve esnek üretim hatları, ürün çeşitliliğine hızlı adaptasyon sağlar. Bu, yeni ürün geçişlerinde veya ürün varyasyonlarında oluşabilecek ayarlama firelerini azaltır.
| Parametre | Değer/Açıklama |
|---|---|
| Ortalama Hedeflenen Fire Oranı | %0.5 – %2.0 (sektöre ve ürüne göre değişir) |
| Görsel Kontrol Sistemi Hassasiyeti | ±0.01 mm (tipik), %99.9 tespit oranı |
| Robotik Tekrarlanabilirlik | ±0.02 mm – ±0.1 mm (modele göre) |
| PLC Tarama Süresi | 1 ms – 50 ms (uygulama karmaşıklığına bağlı) |
| Sensör Tepki Süresi | 0.1 ms – 100 ms (sensör tipine göre) |
| OEE (Overall Equipment Effectiveness) Hedefi | %85 ve üzeri (İyi sınıflandırma) |
| Veri Toplama Frekansı | Gerçek zamanlı (milisaniyeler içinde) |
| Yatırım Geri Dönüş Süresi (ROI) | Genellikle 6 ay – 3 yıl (proje ölçeğine göre) |
Sahada Dikkat Edilmesi Gerekenler
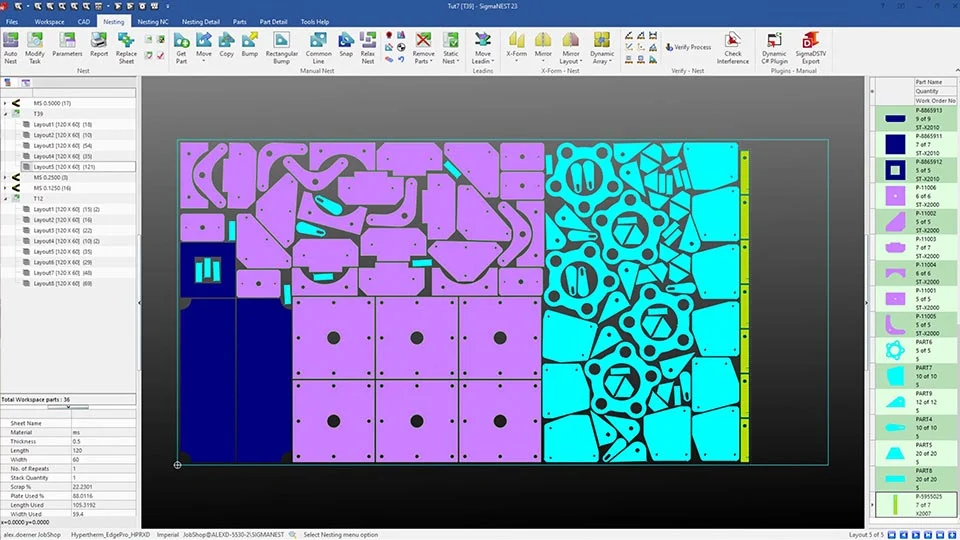
- Detaylı Kök Neden Analizi ve Veri Toplama: Otomasyon sistemleri, firenin nerede ve neden oluştuğunu gösteren zengin veri setleri sağlar. Bu verilerin (sensör okumaları, makine durumları, üretim çıktıları) doğru şekilde toplanması, depolanması ve analiz edilmesi kritik öneme sahiptir. Firenin sadece miktarı değil, türü (hurda, yeniden işleme, ürün dışı kalma), oluştuğu aşama ve muhtemel nedeni (ekipman arızası, proses hatası, malzeme kusuru) detaylı olarak incelenmelidir. SCADA ve MES sistemleri bu konuda vazgeçilmez araçlardır.
- Otomasyon Ekipmanlarının Düzenli Bakım ve Kalibrasyonu: Sensörler, aktüatörler, robotlar ve diğer otomasyon bileşenleri zamanla hassasiyetini kaybedebilir veya arızalanabilir. Düzenli kalibrasyon ve önleyici/prediktif bakım programları, bu ekipmanların optimum performansla çalışmasını sağlayarak hatalı üretim ve malzeme firelerini engeller. Örneğin, bir robotun tutucusundaki aşınma, malzemeye zarar verebilirken, düzenli bakımla bu risk ortadan kaldırılır.
- Operatör Eğitimi ve Sürekli İyileştirme Kültürü: Otomasyon sistemleri ne kadar gelişmiş olursa olsun, insan faktörü hala önemlidir. Operatörlerin otomasyon sistemlerini doğru kullanma, anormallikleri tanıma, basit sorunlara müdahale etme ve sistemden gelen verileri anlama konusunda yeterli eğitime sahip olması gerekir. Ayrıca, fire oranlarını düşürmeyi bir sürekli iyileştirme (Kaizen) felsefesiyle ele almak, otomasyon sistemlerinin potansiyelini tam olarak kullanmak için ekip katılımını teşvik eder.
- Malzeme Giriş Kalite Kontrolü ve Tedarikçi İlişkileri: Otomasyon sistemleri, giriş malzemelerindeki kusurları tespit edebilir ancak bu kusurların kaynağını ortadan kaldırmak için tedarikçi ilişkileri yönetimi esastır. Gelen malzemelerin otomasyon sistemlerine uyumluluğu, kalitesi ve toleransları, fire oranını doğrudan etkiler. Tedarikçilerle yakın çalışarak, malzeme standartlarının yükseltilmesi ve otomasyon süreçlerine uygunluğun sağlanması büyük önem taşır.
- Süreç Entegrasyonu ve Holistik Yaklaşım: Fire oranını düşürmek, tek bir noktaya odaklanmaktan ziyade, tüm üretim sürecini bir bütün olarak ele almayı gerektirir. Malzeme girişinden nihai ürüne kadar tüm aşamaların otomasyon sistemleriyle entegre edilmesi, veri akışının kesintisiz olması ve tüm bileşenlerin uyumlu çalışması, fireyi azaltmada en etkili yöntemdir. Endüstri 4.0 mimarileri, bu entegrasyonu sağlamak için ideal bir çerçeve sunar.
Sık Karşılaşılan Sorunlar ve Çözümleri
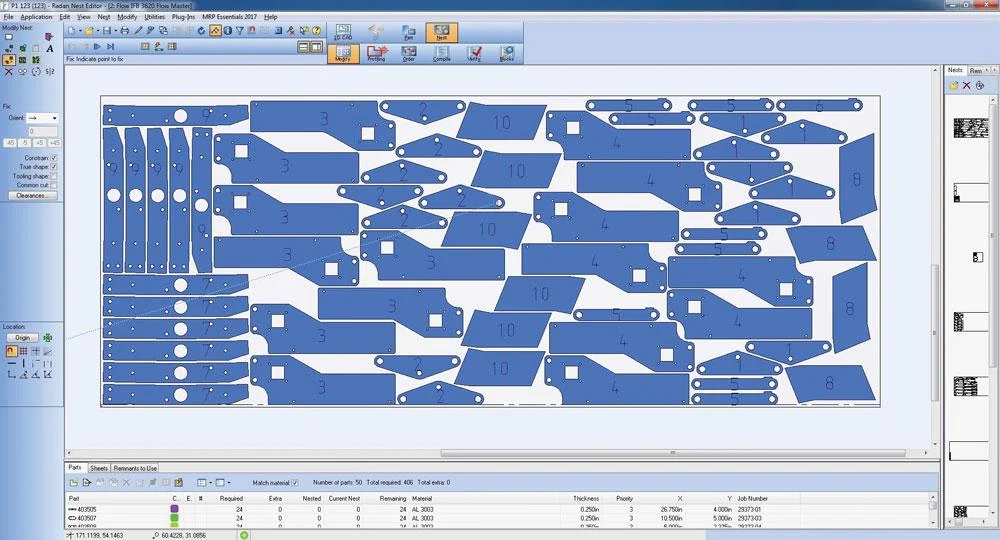
Endüstriyel otomasyon ortamlarında sarf malzeme fire oranlarını düşürme çabalarında karşılaşılan bazı yaygın sorunlar ve bunlara yönelik uzman çözüm önerileri aşağıda sunulmuştur:
- Sorun: Yüksek Hatalı Ürün Oranı (Defective Products)
Açıklama: Otomasyon sistemleri devrede olmasına rağmen, nihai ürünlerde veya ara aşamalarda kabul edilemez düzeyde kusurlu ürün oluşumu. Bu genellikle yanlış parametre ayarları, ekipman aşınması veya malzeme kalitesizliğinden kaynaklanır.
Çözüm:
- Gelişmiş Görüntü İşleme ve Kalite Kontrol Sistemleri: Üretim hattına entegre edilen yüksek çözünürlüklü kameralar ve yapay zeka destekli görüntü işleme yazılımları, insan gözünün kaçırabileceği en küçük kusurları bile gerçek zamanlı olarak tespit eder ve hatalı ürünü hattan ayırır.
- Proses Parametre Optimizasyonu: PLC/DCS sistemlerinde kullanılan kontrol algoritmalarını ve set noktalarını, geçmiş veri analizi ve simülasyonlarla sürekli optimize etmek. Adaptive kontrol sistemleri, değişen koşullara otomatik olarak uyum sağlayarak hataları minimize eder.
- Sensör Füzyonu: Farklı tipteki sensörlerden (ağırlık, boyut, renk, kimyasal bileşim) gelen verileri birleştirerek daha kapsamlı bir kalite kontrol mekanizması oluşturmak.
- Sorun: Otomasyon Ekipmanından Kaynaklı Malzeme Hasarı
Açıklama: Robotik kollar, konveyörler veya otomatik besleme sistemleri tarafından malzemelerin düşürülmesi, ezilmesi, çizilmesi veya yanlış konumlandırılması sonucu oluşan fire.
Çözüm:
- Robotik Tutucu ve Son Efektör Optimizasyonu: Malzemenin özelliklerine (kırılganlık, şekil, ağırlık) uygun, hassas kavrama ve bırakma yeteneğine sahip özel tasarlanmış tutucular ve son efektörler kullanmak. Vakumlu, pnömatik veya adaptif tutucular tercih edilebilir.
- Hassas Hareket ve Yörünge Kontrolü: Robotların hareket yörüngelerini ve hızlarını, çarpışmaları önleyecek ve malzemeye minimum stres uygulayacak şekilde optimize etmek. Çarpışma algılama sensörleri entegre etmek.
- Malzeme Akış Analizi ve Konveyör Optimizasyonu: Konveyör hızlarını, malzeme geçiş noktalarını ve besleme mekanizmalarını, malzeme üzerindeki gerilimi azaltacak şekilde ayarlamak. Akışkan ve düzgün bir malzeme geçişi sağlamak.
- Sorun: Sensör Yanlış Okumaları ve Yalancı Pozitif/Negatifler
Açıklama: Çevresel faktörler (toz, nem, sıcaklık), sensör kirliliği veya kalibrasyon eksikliği nedeniyle sensörlerin hatalı veri sağlaması, bu da yanlış kararlara ve fireye yol açması.
Çözüm:
- Düzenli Sensör Kalibrasyonu ve Bakımı: Tüm kritik sensörlerin periyodik olarak kalibre edilmesi ve temizlenmesi. Sensörlerin koruyucu muhafazalarla çevresel etkilere karşı korunması.
- Doğru Sensör Seçimi: Uygulama ortamına ve ölçülecek parametreye en uygun sensör teknolojisini seçmek (örn. kirli ortamlar için ultrasonik veya lazer sensörler yerine endüktif sensörler).
- Veri Doğrulama ve Redundans: Birden fazla sensörden gelen verileri karşılaştırarak veya farklı ölçüm prensiplerine sahip sensörleri bir arada kullanarak veri doğruluğunu artırmak. Anormal okumaları filtrelemek için yazılımsal algoritmalar kullanmak.
- Sorun: Yetersiz Veri Takibi ve Kök Neden Analizi Zorluğu
Açıklama: Otomasyon sistemlerinden yeterli veya anlamlı veri toplanamaması, firenin neden oluştuğunun tespitini zorlaştırması ve iyileştirme çabalarını engellemesi.
Çözüm:
- SCADA/MES/ERP Entegrasyonu: Tüm üretim verilerini (hammadde girişi, proses parametreleri, ürün kalitesi, fire miktarı, ekipman durumu) tek bir platformda toplayan ve analiz eden entegre sistemler kurmak.
- Gerçek Zamanlı OEE ve Fire Takibi: Üretim hatlarının OEE (Overall Equipment Effectiveness) değerlerini ve fire oranlarını anlık olarak izleyen panolar (dashboard) oluşturmak. Anormal sapmalarda otomatik uyarı sistemleri kurmak.
- Veri Bilimi ve Analitik Araçları: Toplanan büyük veri setlerini işlemek, desenleri ve korelasyonları bulmak için makine öğrenimi ve yapay zeka tabanlı analitik araçlar kullanmak. Bu sayede firenin gizli kök nedenleri ortaya çıkarılabilir.
Uzman Tavsiyesi
Sarf malzeme fire oranını düşürmek, endüstriyel otomasyon sektöründeki her işletme için sadece bir maliyet azaltma stratejisi değil, aynı zamanda sürdürülebilirlik, rekabetçilik ve operasyonel mükemmellik için temel bir gerekliliktir. Gelişmiş otomasyon sistemleri, bu hedefe ulaşmada tartışmasız en güçlü araçtır. Gerçek zamanlı izleme, hassas kontrol, robotik manipülasyon ve akıllı veri analizi yetenekleri sayesinde, otomasyon, insan hatasının neden olduğu fireleri minimize ederken, süreç verimliliğini ve ürün kalitesini maksimum seviyeye çıkarır. Ancak bu, sadece teknolojik bir yatırımdan ibaret değildir; aynı zamanda bir zihniyet dönüşümü ve sürekli iyileştirme kültürü gerektirir.
Uzman tavsiyesi olarak, fire oranını düşürme yolculuğuna çıkacak her işletmenin öncelikle mevcut durumunu detaylı bir şekilde analiz etmesi gerektiğini belirtmek isterim. Hangi malzemelerin, hangi aşamalarda ve hangi nedenlerle fire verdiğini net bir şekilde anlamadan doğru otomasyon çözümlerini belirlemek mümkün değildir. Bu analiz için Değer Akış Haritalaması (Value Stream Mapping) ve Kök Neden Analizi (Root Cause Analysis) gibi araçlar kullanılmalıdır. Ardından, en yüksek fireye neden olan alanlara odaklanarak, kademeli ve modüler otomasyon çözümleri uygulanmalıdır. Örneğin, yüksek hassasiyet gerektiren montaj işlemleri için robotik otomasyon veya yüksek hacimli malzeme ayrıştırma için görüntü işleme sistemleri gibi hedefe yönelik yatırımlar yapılmalıdır.
Unutulmamalıdır ki, otomasyon sadece makineleri kurmakla bitmez. Kurulan sistemlerin düzenli bakımı, kalibrasyonu ve en önemlisi, bu sistemleri yönetecek ve denetleyecek personelin sürekli eğitimi hayati öneme sahiptir. Veri analizi yeteneklerini geliştirmek, otomasyon sistemlerinden gelen bilgiyi anlamlı içgörülere dönüştürmek ve bu içgörülerle proaktif kararlar almak, fire oranlarını kalıcı olarak düşürmenin anahtarıdır. Endüstriyel otomasyonun sunduğu bu güçlü araçları doğru stratejilerle entegre ederek, işletmeler hem çevresel sorumluluklarını yerine getirecek hem de operasyonel karlılıklarını önemli ölçüde artıracaktır.