Sepetinizde ürün bulunmuyor.
Kızak Boşluğu Makineyi Nasıl Etkiler?
İçindekiler
Kızak boşluğu, makine performansını doğrudan etkileyen kritik bir parametredir. Aşırı boşluk, hassasiyet kaybına, titreşime, gürültüye, aşınmaya ve enerji tüketiminde artışa neden olarak makinenin ömrünü kısaltır ve üretim kalitesini düşürürken, yetersiz boşluk sürtünmeyi artırır, ısınma ve sıkışmaya yol açar.
Kızak Boşluğu Makineyi Nasıl Etkiler? Nedir?
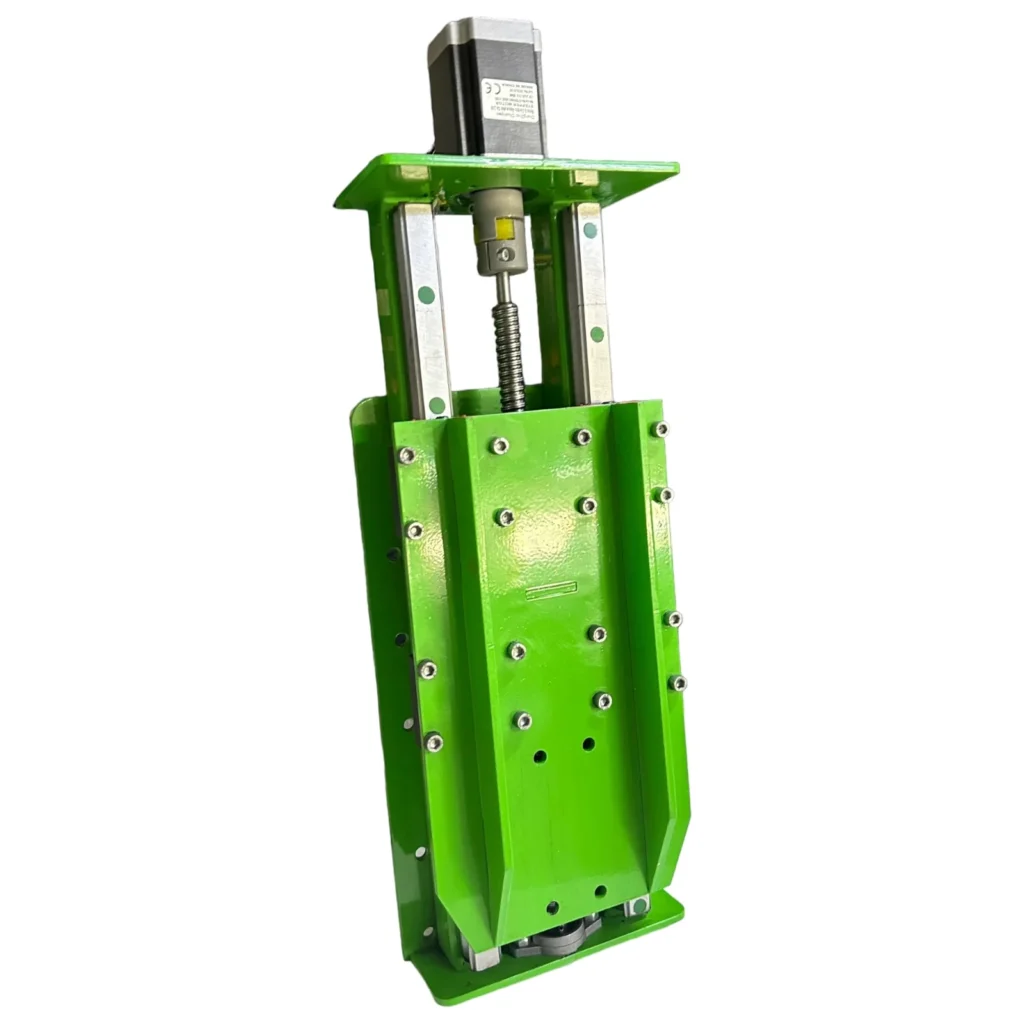
Endüstriyel otomasyon sistemlerinde ve hassas makine uygulamalarında, hareketli parçaların birbirine göre konumunu belirleyen ve sürtünmeyi minimize eden kritik bir faktör olan kızak boşluğu (ing. slide clearance veya bearing clearance), makinenin genel performansı, ömrü ve üretim kalitesi üzerinde belirleyici bir rol oynar. Kızak boşluğu, bir milin yatak içinde veya bir kızağın kılavuz yüzeyi üzerinde sahip olduğu boşluk miktarıdır. Bu boşluk, hareket serbestliğini sağlamak, yağlama filminin oluşmasına izin vermek ve termal genleşmeleri karşılamak için tasarlanmıştır. Ancak, bu boşluğun ideal aralığın dışına çıkması, yani ya aşırı derecede fazla ya da yetersiz olması, makine sistemlerinde bir dizi olumsuz etkiye yol açar. Bu etkiler, basit bir ses artışından, karmaşık üretim hatalarına ve hatta makine arızalarına kadar geniş bir yelpazeyi kapsar. Doğru boşluk ayarı, makinenin tasarlanan performans özelliklerini karşılaması ve uzun ömürlü olması için temel bir gerekliliktir.
Çalışma Prensibi ve Teknik Veriler
Kızak boşluğunun makine üzerindeki etkileri, mekanik sistemlerin temel prensipleriyle yakından ilişkilidir. Herhangi bir lineer veya dönel hareket sisteminde (örneğin, lineer kızaklar, bilyalı vidalar, yataklar), hareket eden eleman ile sabit eleman arasında belirli bir boşluğun bulunması zorunludur. Bu boşluk, yağlama filminin oluşmasını sağlayarak metal-metal temasını önler, sürtünmeyi azaltır ve ısınmayı kontrol altında tutar. Ayrıca, makine çalışırken ortaya çıkan termal genleşmelerin parçalar arasında sıkışmaya yol açmadan absorbe edilmesine olanak tanır. Ancak, bu boşluğun tolerans dışı olması, çalışma prensibini ve dolayısıyla makinenin performansını kökten değiştirir.
Aşırı Kızak Boşluğunun Etkileri:
- Hassasiyet Kaybı ve Konumlandırma Hataları: Aşırı boşluk, özellikle CNC makineleri, robotik sistemler ve hassas işleme merkezleri gibi uygulamalarda, hareketli parçanın istenen konuma tam olarak ulaşamamasına neden olur. Bu durum, geri boşluk (backlash) olarak bilinen etkiyi yaratır ve işlenen parçalarda boyut hatalarına, yüzey kalitesi düşüşüne ve genel üretim hassasiyetinin azalmasına yol açar.
- Titreşim ve Gürültü Artışı: Gevşek bir kızak veya yatak, hareket sırasında darbeler ve salınımlar oluşturarak makinede aşırı titreşime ve gürültüye neden olur. Bu titreşimler, hem operatör konforunu düşürür hem de diğer hassas makine bileşenlerine zarar verebilir, sensörlerin yanlış okumalar yapmasına yol açabilir.
- Hızlandırılmış Aşınma: Aşırı boşluk, yükün daha küçük bir yüzeye odaklanmasına ve dinamik yüklemelerin artmasına neden olur. Bu durum, yatak yüzeylerinde, kızaklarda ve diğer temas eden parçalarda yüzey yorulması, çukurlaşma (pitting) ve aşındırıcı aşınma gibi hızlandırılmış aşınma mekanizmalarını tetikler. Sonuç olarak, makine bileşenlerinin ömrü önemli ölçüde kısalır.
- Düşük Rijitlik ve Kararlılık: Boşluktaki artış, makine yapısının genel rijitliğini azaltır. Bu, özellikle kesme kuvvetlerinin veya yüksek dinamik yüklerin olduğu uygulamalarda, takım-iş parçası ara yüzeyinde daha fazla esnemeye ve sapmaya yol açar. Makinenin kararlılığı azalır ve işleme sırasında çatter (chatter) gibi istenmeyen rezonans titreşimleri oluşabilir.
- Artan Enerji Tüketimi: Aşırı boşluktan kaynaklanan titreşimler ve düzensiz hareketler, makinenin daha fazla güç harcamasına neden olur. Motorlar, istenen hareketi sağlamak için daha fazla enerji tüketir, bu da işletme maliyetlerini artırır.
Yetersiz Kızak Boşluğunun Etkileri:
- Artan Sürtünme ve Isınma: Yetersiz boşluk, yağlama filminin düzgün oluşmasını engeller ve metal-metal temasını artırır. Bu durum, sürtünmeyi önemli ölçüde artırarak makine bileşenlerinin aşırı ısınmasına neden olur. Aşırı ısınma, yağlama yağının viskozitesini düşürür, yatak malzemelerinin yumuşamasına ve genleşerek sıkışmasına yol açar.
- Sıkışma ve Hasar: Termal genleşmelerin karşılanamaması veya yağlama eksikliği nedeniyle artan sürtünme, hareketli parçaların birbirine sıkışmasına (seizing) neden olabilir. Bu, makinenin durmasına, bileşenlerin kalıcı olarak deforme olmasına veya kırılmasına yol açar.
- Kısa Ömür: Sürekli yüksek sürtünme ve ısınma, yatakların ve kızakların ömrünü dramatik şekilde kısaltır. Yağlama filminin bozulması, yüzey hasarını hızlandırır.
- Yüksek Tork İhtiyacı: Makineyi hareket ettirmek için gereken tork miktarı artar. Bu da motorların aşırı yüklenmesine, enerji tüketiminin artmasına ve motor ömrünün kısalmasına neden olabilir.
| Parametre | Değer/Açıklama |
|---|---|
| Boşluk Tipi | Radyal, Eksenel, Açısal (Uygulamaya göre farklılık gösterir) |
| Optimal Boşluk Aralığı | Genellikle mikron düzeyinde (örn. 2-20 µm), makine tipine ve hassasiyetine göre değişir. |
| Malzeme Etkisi | Farklı malzemelerin (çelik, bronz, polimer) termal genleşme katsayıları ve sertlikleri boşluk toleransını etkiler. |
| Yağlama Etkisi | Uygun yağlama (hidrodinamik, hidrostatik, sınır) boşluğun işlevselliği için kritik öneme sahiptir. Yağlama filmi boşluğu doldurur. |
| Sıcaklık Etkisi | Çalışma sıcaklığı, malzemelerin genleşmesine neden olarak dinamik boşluk değerini değiştirir. Tasarımda bu dikkate alınmalıdır. |
| Yük Kapasitesi ve Dağılımı | Doğru boşluk, yükün yatak yüzeyine eşit dağılmasını sağlayarak yorulmayı ve lokal aşınmayı azaltır. |
| Hassasiyet Kaybı Eşiği | Genellikle nominal boşluğun %50-100’ü üzerinde bir artış, kabul edilemez hassasiyet kayıplarına yol açar. |

Sahada Dikkat Edilmesi Gerekenler
- Düzenli Kontrol ve Ölçüm: Kızak boşluğunun periyodik olarak kontrol edilmesi ve ölçülmesi, potansiyel sorunların erken tespiti için hayati öneme sahiptir. Komparatör saati, mikrometreler, kumpaslar ve lazer interferometreler gibi hassas ölçüm aletleri kullanılarak boşluk değerleri belirlenmelidir. Özellikle yüksek hassasiyet gerektiren makinelerde, boşluk değerleri düzenli bakım planlarına dahil edilmeli ve belirlenen tolerans aralıklarının dışına çıkıldığında hemen müdahale edilmelidir. Bu kontroller, makinenin çalışma saatlerine, yük profiline ve çevresel koşullara göre planlanmalıdır.
- Doğru Yağlama ve Yağlama Sistemi Bakımı: Kızak boşluğu, yağlama filminin oluşması için gerekli alanı sağlar. Yetersiz veya yanlış yağlama, boşluk değerleri ideal olsa bile sürtünme ve aşınmayı artırır. Bu nedenle, makine üreticisinin tavsiye ettiği tipte ve miktarda yağlayıcı kullanmak, yağlama sistemlerinin (pompa, filtre, dağıtıcılar) düzenli bakımını yapmak ve yağlama noktalarının tıkalı olmadığından emin olmak kritik öneme sahiptir. Yağlama sistemi arızaları, boşluk sorunlarını hızlandırarak ciddi makine hasarlarına yol açabilir.
- Montaj Hassasiyeti ve Hizalama: Makinenin ilk kurulumu veya büyük onarımlar sırasında, kızakların ve yatakların doğru şekilde hizalanması ve montaj boşluklarının üretici spesifikasyonlarına göre ayarlanması büyük önem taşır. Yanlış hizalama, boşluk değerlerini dengesiz hale getirerek belirli bölgelerde aşırı yüke veya aşınmaya neden olabilir. Montaj sırasında tork değerlerine uyulması, parçaların gerilmeden veya deforme olmadan yerleştirilmesi, uzun vadeli performans için temel bir adımdır.
- Çevresel Faktörlerin Kontrolü: Çalışma ortamının sıcaklığı, nem oranı ve toz seviyesi, kızak boşluğunun dinamiklerini etkileyebilir. Özellikle sıcaklık değişimleri, malzemelerin genleşmesine veya büzülmesine neden olarak boşluk değerlerini değiştirebilir. Yüksek tozlu ortamlarda, toz ve partiküller yağlama filmine karışarak aşınmayı hızlandırabilir. Bu nedenle, makinenin bulunduğu ortamın kontrol altında tutulması, gerekli durumlarda klima veya filtrasyon sistemlerinin kullanılması boşluk kaynaklı sorunları minimize etmeye yardımcı olur.
Sık Karşılaşılan Sorunlar ve Çözümleri
Kızak boşluğu ile ilgili sorunlar, genellikle makine performansında belirgin düşüşlerle kendini gösterir ve saha ekipleri için önemli zorluklar yaratır. İşte sık karşılaşılan bazı sorunlar ve etkili çözüm yöntemleri:
- Sorun 1: Aşırı Titreşim ve Gürültü
Belirtiler: Makinenin çalışma sırasında anormal derecede yüksek ses çıkarması, özellikle hareketli parçaların yön değiştirmesi veya yük altında olması durumunda belirginleşen vuruntu veya tıkırtı sesleri. Makine gövdesinde elle hissedilebilir veya ölçülebilir titreşimler.
Çözüm: Öncelikle, ilgili kızak veya yatak sisteminin boşluğunu kontrol etmek gerekir. Eğer boşluk tolerans dışı ise, ayar mekanizmaları kullanılarak boşluk daraltılmalı veya aşınmış parçalar (rulmanlar, kızak blokları, yatak burçları) yenileriyle değiştirilmelidir. Ayrıca, makine montaj cıvatalarının gevşek olup olmadığı kontrol edilmeli ve gerekirse sıkılmalıdır. Titreşim sönümleyici elemanların (anti-titreşim pedleri) eklenmesi de geçici veya destekleyici bir çözüm olabilir.
- Sorun 2: Üretim Hataları ve Hassasiyet Kaybı
Belirtiler: İşlenen parçalarda boyut tutarsızlıkları, yüzey pürüzlülüğünde artış, kesici takım izlerinde düzensizlikler, özellikle ters yön hareketlerinde konumlandırma hataları (geri boşluk etkisi).
Çözüm: Bu durum genellikle aşırı boşluktan kaynaklanan geri boşluk (backlash) ile ilişkilidir. Öncelikle, ilgili eksenin veya hareket sisteminin boşluğu hassas ölçüm aletleriyle (lazer interferometre, komparatör) tespit edilmelidir. Boşluk ayarlanabilir kızaklarda yeniden ayar yapılmalı, bilyalı vidalarda çift somun sistemlerinin ön yüklemesi kontrol edilmeli veya aşınmış bilyalı vidalar/somunlar değiştirilmelidir. CNC kontrol ünitelerinde elektronik geri boşluk telafisi (backlash compensation) parametreleri güncellenebilir, ancak bu mekanik sorunun kök nedenini çözmekten ziyade bir telafi yöntemidir.
- Sorun 3: Hızlı Aşınma ve Kısa Ömür
Belirtiler: Kızak yüzeylerinde, yatak elemanlarında veya miller üzerinde erken aşınma izleri, çukurlaşmalar, çizikler veya renk değişimleri. Beklenenden daha kısa sürede parça arızaları.
Çözüm: Hızlı aşınma hem aşırı hem de yetersiz boşluktan kaynaklanabilir. Aşırı boşluk yükün lokalize olmasına, yetersiz boşluk ise sürtünmenin artmasına neden olur. Kapsamlı bir inceleme ile boşluk değeri tespit edilmeli ve üretici standartlarına uygun hale getirilmelidir. Yağlama sisteminin etkinliği kontrol edilmeli, doğru yağlayıcı kullanıldığından ve düzenli olarak yenilendiğinden emin olunmalıdır. Aşınmış parçalar derhal değiştirilmeli ve yeni parçaların malzeme kalitesi ile yüzey sertliği kontrol edilmelidir. Yük dağılımını iyileştirecek tasarım değişiklikleri veya takviyeler de düşünülebilir.
- Sorun 4: Makine Sıkışması veya Aşırı Isınma
Belirtiler: Makinenin hareket etmemesi veya hareket sırasında zorlanması, ilgili bölgede elle hissedilebilir aşırı ısınma, motorun aşırı akım çekmesi ve aşırı yük hatası vermesi.
Çözüm: Bu durum genellikle yetersiz boşluk, yanlış hizalama veya yetersiz yağlamadan kaynaklanır. Makine hemen durdurulmalı ve soğumaya bırakılmalıdır. İlgili parçaların boşluğu ölçülmeli; eğer boşluk yetersizse, ayar mekanizmaları kullanılarak artırılmalı veya uygun boşluğa sahip yeni parçalarla değiştirilmelidir. Hizalama kontrol edilmeli ve düzeltilmelidir. Yağlama sistemi kapsamlı bir şekilde incelenmeli, tıkalı hatlar açılmalı, yağlayıcı seviyesi ve tipi kontrol edilmelidir. Termal genleşmelerin makine tasarımında yeterince dikkate alınıp alınmadığı da gözden geçirilmelidir.
Uzman Tavsiyesi
Kızak boşluğu, endüstriyel otomasyon sistemlerinin ve hassas makinelerin görünmez kahramanı veya sessiz düşmanıdır. Bu mikron düzeyindeki parametre, makinenin hassasiyetinden ömrüne, enerji tüketiminden üretim kalitesine kadar her yönünü doğrudan etkileme potansiyeline sahiptir. Uzman bir gözle bakıldığında, ideal kızak boşluğu, sürtünmeyi minimize eden, yağlama filminin oluşumuna izin veren, termal genleşmeleri karşılayan ve aynı zamanda makineye gerekli rijitliği ve hassasiyeti sağlayan o “tatlı nokta”dır. Bu dengeyi korumak, sadece arıza giderme operasyonlarından ibaret değildir; aynı zamanda proaktif bakım stratejilerinin, düzenli izleme ve ölçüm faaliyetlerinin, doğru parça seçimi ve montaj tekniklerinin bir bütünüdür.
Saha mühendisleri ve teknisyenler için en önemli tavsiye, kızak boşluğunun önemini asla hafife almamaktır. Makine performansında gözle görülür bir düşüş, artan gürültü, titreşim veya beklenmedik aşınma belirtileri fark edildiğinde, ilk şüphelenilmesi gereken parametrelerden biri kızak boşluğu olmalıdır. Gelişmiş ölçüm teknikleri ve cihazları (lazer interferometreler, titreşim analizörleri, termal kameralar) kullanılarak yapılan düzenli kontroller, potansiyel sorunların erken safhada tespit edilmesine ve büyük arızalara dönüşmeden önce müdahale edilmesine olanak tanır. Ayrıca, makine üreticilerinin belirlediği tolerans aralıklarına ve bakım programlarına titizlikle uyulması, makinenin ömrünü uzatır ve işletme maliyetlerini düşürür.
Doğru yağlama stratejileri, uygun yedek parça yönetimi ve montaj sırasında gösterilen hassasiyet, kızak boşluğu kaynaklı sorunları minimize etmede kilit rol oynar. Endüstri 4.0 ve akıllı üretim sistemleri çağında, sensörler aracılığıyla boşluk değerlerinin anlık olarak izlenmesi ve kestirimci bakım algoritmalarıyla entegre edilmesi, kızak boşluğu yönetimini daha da optimize etme potansiyeli sunmaktadır. Unutulmamalıdır ki, kızak boşluğuna yapılan yatırım, makine verimliliği, üretim kalitesi ve uzun vadeli sürdürülebilirlik açısından misliyle geri dönecek bir yatırımdır. Bu nedenle, otomasyon sektöründeki her uzmanın, bu kritik mekanik detaya hakim olması ve gerekli özeni göstermesi, başarılı ve kesintisiz üretim süreçleri için elzemdir.