Sepetinizde ürün bulunmuyor.
CNC Üretiminde İş Akışı Nasıl Planlanmalıdır?

İçindekiler
- CNC Üretiminde İş Akışı Nasıl Planlanmalıdır? Nedir?
- Çalışma Prensibi ve Teknik Veriler
- 1. Tasarım ve Modelleme (CAD)
- 2. Takım Yolu Oluşturma (CAM)
- 3. Simülasyon ve Doğrulama
- 4. Setup ve Takım Hazırlığı
- 5. İşleme (CNC Makine Operasyonu)
- 6. Kalite Kontrol
- 7. Bakım ve Optimizasyon
- Sahada Dikkat Edilmesi Gerekenler
- Sık Karşılaşılan Sorunlar ve Çözümleri
- Uzman Tavsiyesi
CNC üretiminde iş akışı; tasarım, CAD/CAM programlama, simülasyon, takım ve fikstür hazırlığı, makine kurulumu, işleme, kalite kontrol ve bakım adımlarını kapsayan entegre bir süreçtir. Verimlilik, maliyet etkinliği ve ürün kalitesi için her aşamanın titizlikle planlanması ve optimize edilmesi esastır.
CNC Üretiminde İş Akışı Nasıl Planlanmalıdır? Nedir?
CNC üretiminde iş akışı planlaması, bir ürünün fikir aşamasından nihai mamul haline gelene kadar izleyeceği tüm adımların sistematik bir şekilde organize edilmesidir. Bu planlama, sadece makine başında yapılan işlemleri değil, aynı zamanda üretim öncesi ve sonrası süreçleri de kapsar. Temel amacı, üretim sürecini mümkün olan en verimli, en az maliyetli ve en yüksek kalitede gerçekleştirmektir. İyi planlanmış bir iş akışı, hataları minimize eder, üretim sürelerini kısaltır, malzeme israfını önler ve genel operasyonel verimliliği artırır. Endüstriyel otomasyonun kalbinde yer alan CNC teknolojileri için bu planlama, rekabet avantajı sağlamanın ve pazar taleplerine hızlı yanıt vermenin anahtarıdır. Planlama, CAD/CAM yazılımlarının entegrasyonundan, doğru takım seçimine, makine ayarlarından, kalite kontrol süreçlerine kadar her detayı içerir.
Çalışma Prensibi ve Teknik Veriler
CNC üretiminde iş akışı, birbirini takip eden ve birbirini tamamlayan kritik aşamalardan oluşur. Her aşamanın doğru yönetimi, genel üretim başarısını doğrudan etkiler. İşte bu aşamaların detaylı açıklaması ve teknik veriler:

1. Tasarım ve Modelleme (CAD)
İlk adım, üretilecek parçanın bilgisayar destekli tasarım (CAD – Computer-Aided Design) yazılımları kullanılarak 3D modelinin oluşturulmasıdır. Bu aşamada, parçanın geometrisi, boyutları, toleransları ve yüzey kalitesi gibi tüm teknik özellikleri belirlenir. Tasarımın doğruluğu, sonraki tüm süreçlerin temelini oluşturur. Mühendisler, SolidWorks, CATIA, AutoCAD, Inventor gibi yazılımları kullanarak detaylı modeller oluşturur. Bu modeller, genellikle STEP, IGES, Parasolid gibi standart formatlarda kaydedilir.
2. Takım Yolu Oluşturma (CAM)
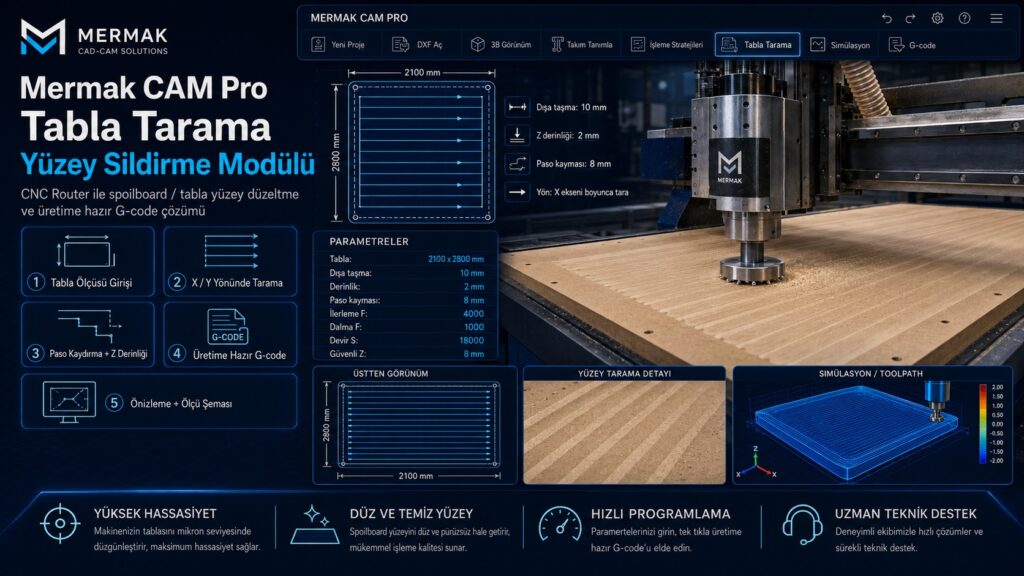
CAD modelinin tamamlanmasının ardından, bilgisayar destekli üretim (CAM – Computer-Aided Manufacturing) yazılımları devreye girer. Bu yazılımlar (Mastercam, Siemens NX CAM, Edgecam, PowerMill vb.), CAD modelini temel alarak CNC makinesinin parçayı işleyebilmesi için gerekli olan takım yollarını (toolpaths) ve kesme parametrelerini (ilerleme hızı, devir hızı, kesme derinliği) otomatik olarak oluşturur. CAM yazılımı, seçilen takımların geometrisini, malzeme özelliklerini ve makine kapasitelerini dikkate alarak en verimli ve güvenli işleme stratejilerini belirler. Bu aşamada, kaba işleme, finiş işleme, delme, kılavuz çekme gibi farklı operasyonlar için ayrı ayrı takım yolları planlanır.
3. Simülasyon ve Doğrulama
Oluşturulan takım yollarının fiili üretime geçmeden önce sanal ortamda simüle edilmesi kritik öneme sahiptir. CNC simülasyon yazılımları (Vericut, NCSIMUL vb.), takım yollarının doğru olup olmadığını, olası çarpışmaları, fikstür ve takım tutucu hatalarını tespit etmeye yardımcı olur. Bu sayede, pahalı malzeme israfı ve makine hasarı riski minimize edilir. Simülasyon, aynı zamanda işleme süresini tahmin etme ve döngü süresi optimizasyonu için de kullanılır. Gerçekçi bir simülasyon, programın güvenliğini ve verimliliğini garanti altına alır.
4. Setup ve Takım Hazırlığı
Simülasyon onayı sonrası, fiziksel hazırlık aşamasına geçilir. Bu aşama, doğru kesici takımların (freze, matkap, torna kalemi vb.) seçilmesi, takımların takıma magazini yerleştirilmesi, takım boylarının ve çaplarının ölçülmesi (takım ofsetleri), işlenecek malzemenin makine tablasına veya fikstüre sabitlenmesi (iş parçası sıfırlama) ve gerekli soğutma sıvılarının kontrolünü içerir. Takım ve fikstür seçiminde, işlenecek malzemenin sertliği, geometri, yüzey kalitesi ve makinenin kapasitesi gibi faktörler göz önünde bulundurulur. Hassas bir kurulum, işleme kalitesinin temelidir.
5. İşleme (CNC Makine Operasyonu)
Hazırlıklar tamamlandıktan sonra, CAM yazılımından elde edilen G kodları ve M kodları içeren NC programı CNC makinesine yüklenir. Operatör, programı başlatır ve makine, önceden belirlenen takım yollarını ve parametreleri izleyerek parçayı işlemeye başlar. Bu aşamada, operatör makineyi sürekli izler, kesme seslerini dinler, talaş tahliyesini kontrol eder ve olası anormalliklere anında müdahale eder. Modern CNC makineleri, otomatik takım değiştiriciler (ATC – Automatic Tool Changer), otomatik iş parçası yükleme/boşaltma sistemleri ve hatta takım ömrü izleme sensörleri gibi özelliklerle donatılmıştır, bu da insan müdahalesini azaltır ve verimliliği artırır.
6. Kalite Kontrol
İşleme tamamlandıktan sonra, üretilen parçanın belirlenen toleranslara ve yüzey kalitesi standartlarına uygun olup olmadığını doğrulamak için detaylı bir kalite kontrol süreci uygulanır. Bu süreç, CMM (Koordinat Ölçüm Makinesi), kumpas, mikrometre, profil projektör gibi ölçüm cihazları kullanılarak gerçekleştirilir. Kalite kontrol, sadece nihai ürün üzerinde değil, aynı zamanda üretim sürecinin belirli aşamalarında da yapılabilir (proses içi kontrol). Elde edilen veriler, üretim sürecinin iyileştirilmesi ve olası hataların kök neden analizi için kullanılır.
7. Bakım ve Optimizasyon
Üretim sürecinin sürekli ve kesintisiz devam etmesi için CNC makinelerinin düzenli bakımı ve kalibrasyonu hayati öneme sahiptir. Periyodik bakım (yağlama, filtre değişimi, temizlik) ve kestirimci bakım (sensörler aracılığıyla arıza tespiti) planları, makine ömrünü uzatır ve arıza sürelerini minimize eder. Ayrıca, üretim verileri (döngü süreleri, hurda oranları, takım ömürleri) analiz edilerek iş akışı sürekli olarak optimize edilir. Bu, yeni teknolojilerin entegrasyonu, yazılım güncellemeleri ve operasyonel süreç iyileştirmelerini içerebilir.
| Parametre | Değer/Açıklama |
|---|---|
| CAD Yazılımları | SolidWorks, CATIA, AutoCAD, Inventor, Fusion 360 |
| CAM Yazılımları | Mastercam, Siemens NX CAM, Edgecam, PowerMill, SprutCAM |
| Simülasyon Yazılımları | Vericut, NCSIMUL, MachineWorks |
| Ortalama Takım Değişim Süresi | 2-10 saniye (Makine modeline ve ATC kapasitesine göre değişir) |
| Tipik İşleme Toleransı | ±0.005 mm ile ±0.05 mm (Makine hassasiyeti ve parça geometrisine bağlı) |
| Soğutma Sıvısı Türleri | Yağ bazlı, su bazlı (emülsiyon), sentetik, yarı sentetik |
| Veri Toplama ve Analiz Sistemleri | SCADA, MES (Manufacturing Execution System), ERP entegrasyonları |
| Bakım Sıklığı | Günlük görsel kontrol, haftalık temizlik, aylık yağlama, yıllık detaylı kalibrasyon |
Sahada Dikkat Edilmesi Gerekenler
- Takım ve Fikstür Yönetimi: Doğru takımın, doğru işleme stratejisiyle kullanılması, yüzey kalitesi ve takım ömrü açısından kritiktir. Takımların düzenli olarak kontrol edilmesi, aşınmış takımların zamanında değiştirilmesi ve fikstürlerin sağlam, doğru konumlandırılmış olması gerekir. Yanlış fikstürleme, iş parçası kaymasına, tolerans dışı üretime ve hatta takım kırılmasına yol açabilir. Takım ömür yönetimi ve stok kontrolü, kesintisiz üretim için hayati öneme sahiptir.
- Program Doğruluğu ve Simülasyonun Önemi: Üretim başlamadan önce CAM programının ve dolayısıyla G kodlarının eksiksiz ve hatasız olduğundan emin olunmalıdır. Simülasyon yazılımları, olası çarpışmaları, kesme parametrelerinin uygunluğunu ve takım yollarının verimliliğini görsel olarak doğrulayarak büyük maliyetli hataların önüne geçer. Sahada bir kez program yüklendiğinde, manuel müdahaleler genellikle zaman kaybına ve hata riskine yol açar.
- Operatör Eğitimi ve Güvenliği: CNC operatörleri, makinelerin ve yazılımların işleyişine hakim, güvenlik protokollerini bilen ve acil durumlarda doğru müdahale edebilecek yetkinlikte olmalıdır. Sürekli eğitimler, yeni teknolojilere adaptasyonu sağlar ve insan kaynaklı hataları azaltır. İş güvenliği ekipmanlarının (gözlük, eldiven, koruyucu giysi) kullanımı ve makine güvenlik kilitlerinin işlevselliği asla ihmal edilmemelidir.
- Malzeme Akışı ve Stok Yönetimi: Hammadde temininden, yarı mamul ve bitmiş ürünlerin depolanmasına kadar tüm malzeme akışı sorunsuz olmalıdır. Doğru stok yönetimi, üretim kesintilerini önler ve fazla stok maliyetlerini azaltır. Malzemelerin doğru zamanda, doğru miktarda ve doğru kalitede temin edilmesi, iş akışının en kritik unsurlarından biridir.
- Makine Bakımı ve Kalibrasyon: CNC makinelerinin düzenli olarak bakımlarının yapılması ve kalibrasyonlarının kontrol edilmesi, hassasiyetlerini korumaları ve uzun ömürlü olmaları için zorunludur. İşleme kalitesindeki sapmaların çoğu, yetersiz bakımdan veya makine kalibrasyon sorunlarından kaynaklanır. Kestirimci bakım teknikleri, olası arızaları önceden tespit ederek plansız duruşları minimize eder.
- Veri Toplama ve Analiz: Üretim sürecinden elde edilen veriler (işleme süreleri, hurda oranları, takım ömürleri, makine arızaları), süreçlerin optimize edilmesi için kritik bilgiler sunar. Bu verilerin toplanması, analiz edilmesi ve raporlanması, darboğazların tespiti, verimlilik artışı ve maliyet düşürme fırsatları yaratır. MES (Manufacturing Execution System) ve ERP (Enterprise Resource Planning) sistemleri bu entegrasyonu sağlar.
- İletişim ve Koordinasyon: Tasarım (CAD), programlama (CAM), üretim ve kalite kontrol departmanları arasında sürekli ve şeffaf bir iletişim kurulmalıdır. Herhangi bir değişiklik veya sorun, tüm ilgili birimlere anında iletilmeli ve ortak çözümler üretilmelidir. Disiplinlerarası işbirliği, iş akışının sorunsuz ilerlemesini sağlar.
Sık Karşılaşılan Sorunlar ve Çözümleri
CNC üretiminde, iş akışı ne kadar iyi planlanırsa planlansın, çeşitli sorunlarla karşılaşmak olasıdır. Bu sorunları önceden bilmek ve etkili çözüm yolları geliştirmek, üretim sürekliliği ve verimliliği için önemlidir:
- Yanlış Takım Yolu veya Çarpışmalar:
- Sorun: Takım yollarının hatalı oluşturulması veya simülasyonun yetersiz yapılması nedeniyle takımın iş parçasına, fikstüre veya makine elemanlarına çarpması. Bu durum, takım kırılması, iş parçası hasarı ve hatta makine arızalarına yol açabilir.
- Çözüm: Her CAM programı oluşturulduğunda, detaylı simülasyon ve çarpışma kontrolü yapılmalıdır. Takım ve fikstür modellerinin CAD ortamında doğru bir şekilde temsil edildiğinden emin olunmalıdır. Post-prosesörün doğru çalıştığını doğrulamak ve G kodlarını manuel olarak gözden geçirmek de faydalıdır. Operatörün ilk çalıştırma sırasında “tek blok” veya “kuru çalışma” modlarını kullanarak programı yavaşça izlemesi riskleri azaltır.
- Yüzey Kalitesi Sorunları ve Tolerans Dışı Ürünler:
- Sorun: İşlenmiş parçaların beklenen yüzey kalitesine ulaşamaması veya belirtilen geometrik toleransların dışında olması. Bu, hurda oranını artırır ve ek işleme gereksinimleri doğurur.
- Çözüm: Doğru takım seçimi (geometri, kaplama), optimum kesme parametreleri (ilerleme, devir, kesme derinliği) ve uygun soğutma sıvısı kullanımı esastır. Takım aşınması düzenli olarak kontrol edilmeli ve aşınmış takımlar değiştirilmelidir. Makine kalibrasyonunun periyodik olarak yapılması ve iş parçasının fikstürde sağlam bir şekilde tutulduğundan emin olunması gerekir. Titreşimi azaltmak için takım tutucuların ve işleme stratejilerinin optimize edilmesi önemlidir.
- Uzun Setup (Kurulum) Süreleri:
- Sorun: Yeni bir işe başlarken makineyi ayarlamak, takımları değiştirmek ve iş parçasını sıfırlamak için harcanan sürenin uzun olması, üretim verimliliğini düşürür.
- Çözüm: SMED (Single-Minute Exchange of Die) prensipleri uygulanarak kurulum süreleri kısaltılabilir. Bu, takımların önceden hazırlanması, fikstürlerin hızlı değişim sistemleriyle donatılması ve standartlaştırılmış kurulum prosedürlerinin oluşturulmasını içerir. Önceden ayarlanmış takım ofsetleri ve iş parçası sıfırlama sistemleri (örneğin, prob sistemleri) kullanmak da setup süresini önemli ölçüde azaltır.
- Yüksek Hurda Oranı:
- Sorun: Üretilen parçaların önemli bir kısmının kalite standartlarını karşılayamaması ve atıl duruma gelmesi, maliyetleri artırır.
- Çözüm: Hurda nedenlerinin kök neden analizini yapmak esastır. Bu, programlama hatası, operatör hatası, malzeme kusuru, takım aşınması veya makine arızası olabilir. Kalite kontrol süreçlerini sıkılaştırmak, operatör eğitimlerini artırmak ve proses içi kontrol mekanizmaları (örneğin, otomatik ölçüm probu) entegre etmek hurda oranını düşürmeye yardımcı olur.
- Beklenmedik Makine Arızaları ve Duruşlar:
- Sorun: Bakım eksikliği veya beklenmedik bileşen arızaları nedeniyle CNC makinelerinin plansız bir şekilde durması, üretim programlarını aksatır.
- Çözüm: Düzenli önleyici bakım programları oluşturulmalı ve titizlikle uygulanmalıdır. Kritik makine bileşenlerinin (motorlar, rulmanlar, hidrolik sistemler) ömür takibi yapılmalı ve kestirimci bakım teknikleri (titreşim analizi, termal görüntüleme) kullanılarak potansiyel arızalar önceden tespit edilmelidir. Yedek parça stokunun yeterli seviyede tutulması, arıza durumunda hızlı müdahaleyi sağlar.
Uzman Tavsiyesi
CNC üretiminde iş akışının titizlikle planlanması, günümüz rekabetçi endüstriyel otomasyon ortamında sadece bir tercih değil, bir zorunluluktur. Bu rehberde detaylandırılan her aşama – tasarımdan bakıma kadar – birbirini tamamlar ve genel üretim performansını doğrudan etkiler. Başarılı bir iş akışı planlaması, yalnızca teknik bilgi birikimiyle değil, aynı zamanda sürekli iyileştirme kültürü, disiplinlerarası işbirliği ve teknolojik adaptasyon yeteneği ile mümkündür. Endüstri 4.0 ve akıllı üretim konseptlerinin yaygınlaşmasıyla birlikte, dijital ikizler, yapay zeka destekli optimizasyon algoritmaları ve bulut tabanlı üretim yönetim sistemleri gibi yenilikçi araçlar, iş akışı planlamasını daha da ileriye taşımaktadır. Bu teknolojiler, verilerin gerçek zamanlı toplanması ve analizi sayesinde, üretim süreçlerindeki darboğazları anında tespit etme, öngörücü bakım stratejileri geliştirme ve dinamik üretim planlaması yapma imkanı sunar.
Uzman tavsiyesi olarak, işletmelerin öncelikle mevcut iş akışlarını detaylı bir şekilde analiz etmeleri, güçlü ve zayıf yönlerini belirlemeleri gerekmektedir. Ardından, en kritik alanlardan başlayarak iyileştirmeler yapılması önerilir. Bu süreçte, sadece yazılım ve donanım yatırımlarına odaklanmak yerine, insan kaynağının eğitimi ve yetkinliklerinin artırılmasına da büyük önem verilmelidir. Nitelikli operatörler, programcılar ve bakım teknisyenleri, en gelişmiş sistemlerin bile verimli çalışmasının temelini oluşturur. Ayrıca, tedarik zinciri entegrasyonu ve müşteri geri bildirimlerinin iş akışı planlamasına dahil edilmesi, pazar dinamiklerine daha hızlı ve esnek yanıt verme kabiliyetini artıracaktır. Unutulmamalıdır ki, mükemmel bir iş akışı planı statik değildir; sürekli değişen üretim koşullarına, teknolojik gelişmelere ve pazar taleplerine göre adaptasyon yeteneğine sahip, yaşayan bir sistem olmalıdır. Bu dinamik yaklaşım, CNC üretiminde sürdürülebilir başarı ve rekabet avantajı sağlayacaktır.