Sepetinizde ürün bulunmuyor.
CNC Makine Kurmak İçin Atölyede Ne Gerekir?

İçindekiler
CNC makine kurmak için atölyede sağlam bir zemin, stabil 3 fazlı elektrik altyapısı, temiz ve kuru basınçlı hava, etkin talaş ve soğutma sıvısı yönetimi, uygun kaldırma ekipmanları, CAD/CAM yazılımları, hassas ölçüm aletleri ve en önemlisi, yetkin ve eğitimli personel gereklidir. Güvenlik ve ergonomi de planlamanın temel taşlarıdır.
CNC Makine Kurmak İçin Atölyede Ne Gerekir? Nedir?
Endüstriyel otomasyonun ve modern imalatın vazgeçilmez unsurlarından biri olan CNC (Bilgisayarlı Sayısal Kontrol) makineleri, yüksek hassasiyet ve tekrarlanabilirlik sunarak üretim süreçlerinde devrim yaratmıştır. Bir CNC makinesini atölyede kurmak, sadece makineyi getirmekten çok daha fazlasını gerektiren kapsamlı bir projedir. Bu süreç, altyapıdan insan kaynağına, yazılımdan güvenliğe kadar birçok faktörün titizlikle planlanmasını ve entegre edilmesini kapsar. Başarılı bir kurulum, makinenin verimli çalışmasını, uzun ömürlü olmasını, iş güvenliğini sağlamasını ve nihayetinde üretim hedeflerine ulaşılmasını garanti eder. Bu rehber, bir CNC makinesi kurulumu için atölyenizde bulunması gereken temel unsurları, teknik detayları ve saha uygulamalarını uzman bakış açısıyla ele alacaktır. Amaç, sadece makineyi çalıştırmak değil, aynı zamanda sürdürülebilir, güvenli ve yüksek verimli bir üretim ortamı oluşturmaktır.
Çalışma Prensibi ve Teknik Veriler
CNC makineleri, bilgisayar destekli tasarım (CAD) ve bilgisayar destekli üretim (CAM) yazılımları aracılığıyla oluşturulan G-kodu komutlarını takip ederek iş parçalarını hassas bir şekilde işleyen otomatize sistemlerdir. Bu makinelerin verimli çalışabilmesi için atölye ortamının belirli teknik standartlara ve gereksinimlere uygun olması şarttır. İşte bu gereksinimlerin detaylı bir analizi:
Altyapı Gereksinimleri
- Zemin Yapısı ve Konumlandırma: CNC makineleri, özellikle büyük ve ağır olanları, yüksek statik ve dinamik yüklere maruz kalır. Bu nedenle, atölye zemininin makinenin ağırlığını ve çalışma sırasında oluşan titreşimleri absorbe edebilecek kadar sağlam ve düz olması kritik öneme sahiptir. Genellikle beton zeminler tercih edilir ve makinenin taban alanına uygun kalınlıkta ve güçlendirilmiş bir altyapı gereklidir. Zemin seviyesinin hassas olması, makinenin doğru hizalanması ve işleme hassasiyeti için temeldir. Titreşim izolatörleri, çevresel titreşimlerin makineye, makine titreşimlerinin de çevreye yayılmasını engellemek için kullanılabilir.
- Elektrik Altyapısı: Bir CNC makinesinin kalbi elektriktir. Çoğu endüstriyel CNC makinesi 3 fazlı elektrik (genellikle 380V veya 400V) ile çalışır ve yüksek akım çekebilir. Atölyenin elektrik panosu, makinenin anlık ve sürekli güç ihtiyacını karşılayabilecek kapasitede olmalı, uygun kesiciler (şalterler) ve topraklama sistemi eksiksiz kurulmalıdır. Elektrik dalgalanmalarına karşı voltaj regülatörleri veya kesintisiz güç kaynakları (UPS) hassas makineler için düşünülebilir. Kablolama, ilgili standartlara (örn. IEC, EN) uygun, yeterli kesitte ve koruyucu kanallar içinde yapılmalıdır.
- Basınçlı Hava Sistemi: CNC makinelerinde takım değiştirme mekanizmaları, iş parçası bağlama sistemleri (pnömatik mengene), spindle temizliği ve bazı durumlarda soğutma/talaş tahliyesi için basınçlı hava kullanılır. Bu hava, kuru, temiz ve yağsız olmalıdır. Atölyede yeterli kapasitede bir kompresör, hava kurutucu, filtreler ve basınç regülatörleri bulunmalıdır. Hava hattı, makineye yeterli debi ve basıncı (genellikle 6-8 bar) sağlayacak şekilde tasarlanmalıdır.
- Soğutma Sıvısı Yönetimi: Metal işleme makinelerinde kesme işlemi sırasında oluşan ısıyı dağıtmak, takım ömrünü uzatmak ve yüzey kalitesini artırmak için soğutma sıvıları kullanılır. Bu sıvıların depolanması, filtrelenmesi, makineye pompalanması ve atık yönetimi için bir sistem gereklidir. Soğutma sıvısı tankları, pompalar, filtreler ve talaş ayırıcılar bu sistemin parçalarıdır. Çevre dostu soğutma sıvıları ve atık yönetimi çözümleri tercih edilmelidir.
- Talaş Yönetimi: Özellikle metal işleme makinelerinde yüksek miktarda talaş oluşur. Bu talaşların makineden uzaklaştırılması, çalışma alanının temiz kalması ve takım sıkışmalarının önlenmesi için önemlidir. Talaş konveyörleri, talaş toplama kovaları veya vakum sistemleri kullanılabilir. Talaşların ayrıştırılması ve geri dönüştürülmesi için uygun ekipmanlar da düşünülmelidir.
- Havalandırma ve Duman Tahliyesi: Bazı işleme süreçleri (özellikle yağ bazlı soğutucularla veya özel malzemelerle çalışırken) duman, buhar veya ince toz partikülleri üretebilir. Bu durum, operatör sağlığı ve atölye ortamının temizliği için risk oluşturur. Endüstriyel havalandırma sistemleri, duman ve toz emiciler, hava kalitesini korumak için zorunlu olabilir.

Makine ve Ekipman Gereksinimleri
- CNC Makinesi: İhtiyaç duyulan işleme türüne (freze, torna, lazer, plazma, su jeti vb.) ve iş parçasının boyutlarına göre doğru makine seçimi yapılmalıdır. Makinenin eksen sayısı, işleme alanı, spindle hızı, takım magazini kapasitesi gibi teknik özellikler, üretim gereksinimleriyle uyumlu olmalıdır.
- Takım Tutucular ve Kesici Takımlar: İşlenecek malzemeye ve yapılacak operasyona (delme, frezeleme, tornalama vb.) uygun, yüksek kaliteli takım tutucular ve kesici takımlar stokta bulunmalıdır. Takım ömrünü uzatmak ve işleme kalitesini artırmak için doğru takım seçimi kritik öneme sahiptir.
- İş Bağlama Sistemleri: İş parçasının makine tablasına güvenli ve hassas bir şekilde bağlanması için mengene, fikstür, ayna, hidrolik veya pnömatik bağlama sistemleri gibi ekipmanlar gereklidir.
- Ölçüm ve Kontrol Aletleri: İşlenmiş parçaların boyutlarını, toleranslarını ve yüzey kalitesini kontrol etmek için kumpas, mikrometre, yükseklik ölçer, komparatör, CMM (Koordinat Ölçme Makinesi) gibi hassas ölçüm aletleri atölyede bulunmalıdır.
- Kaldırma ve Taşıma Ekipmanları: Ağır iş parçalarını veya takımları makineye yüklemek ve boşaltmak için forklift, vinç, palet transpaleti gibi kaldırma ve taşıma ekipmanları gereklidir. Bu ekipmanların kapasitesi, taşınacak en ağır yüke uygun olmalıdır.
Yazılım ve Bilgisayar Gereksinimleri
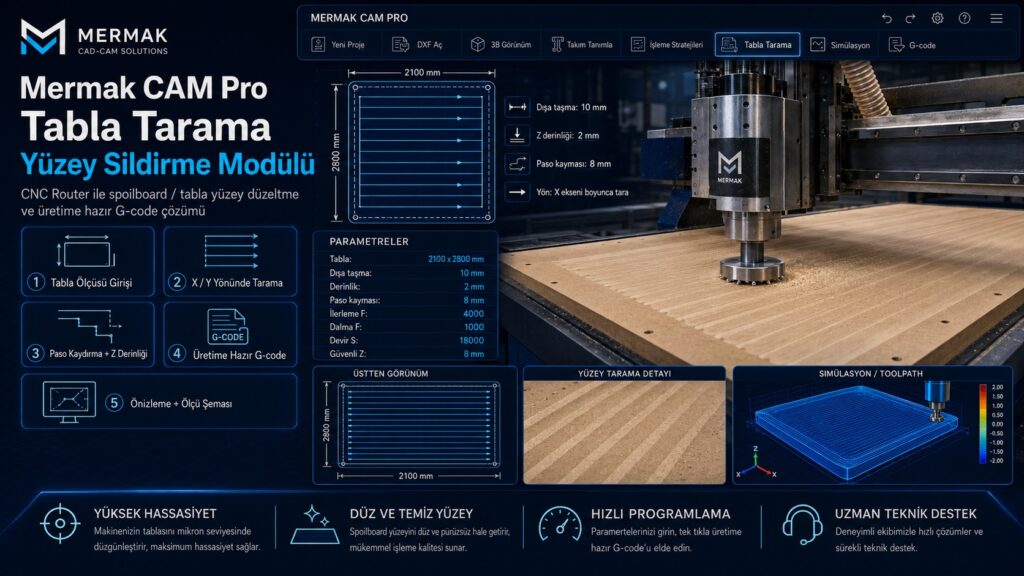
- CAD/CAM Yazılımları: İşlenecek parçaların tasarlanması için CAD (örn. SolidWorks, AutoCAD) ve bu tasarımlardan makineye özel takım yollarının (G-kodu) oluşturulması için CAM (örn. Mastercam, Fusion 360, Siemens NX CAM) yazılımları gereklidir. Bu yazılımların güncel ve lisanslı olması, verimli ve hatasız üretim için önemlidir.
- Bilgisayar ve Ağ Altyapısı: CAD/CAM yazılımlarını çalıştıracak yüksek performanslı bir iş istasyonu ve makineye G-kodlarını aktarmak için bir ağ bağlantısı (Ethernet veya DNC sistemi) bulunmalıdır.
- Post-Processor: CAM yazılımından çıkan genel takım yollarını, belirli CNC makinesinin kontrol ünitesinin anlayacağı özel G-kodlarına çeviren post-processor’lar, her makine için ayrı ayrı optimize edilmelidir.
Güvenlik ve Çevre Yönetimi
- Kişisel Koruyucu Donanım (KKD): Operatörlerin ve atölye çalışanlarının güvenliği için gözlük, kulaklık, eldiven, çelik burunlu ayakkabı gibi KKD’ler zorunludur.
- Yangın Söndürme Sistemleri: Atölyede yangın söndürücüler ve gerektiğinde otomatik yangın söndürme sistemleri bulunmalıdır. Özellikle metal talaşları ve yağ bazlı soğutucuların bulunduğu ortamlarda risk artabilir.
- Acil Durum Durdurma Sistemleri: Tüm makinelerin kolayca erişilebilir acil durum durdurma butonları olmalıdır. Atölye genelinde de enerji kesme noktaları belirlenmelidir.
- Atık Yönetimi: Talaşlar, kullanılmış soğutma sıvıları, filtreler ve diğer endüstriyel atıkların çevre mevzuatına uygun şekilde toplanması, depolanması ve bertaraf edilmesi için bir sistem kurulmalıdır.
| Parametre | Değer/Açıklama |
|---|---|
| Elektrik İhtiyacı | 3 Faz, 380V/400V, 50/60Hz. Makine gücüne göre 20A – 100A arası sigorta koruması. Minimum %5 voltaj toleransı. |
| Basınçlı Hava Kalitesi | ISO 8573-1:2010 Sınıf 3.4.3 (Partikül <5µm, Nem |
| Zemin Yük Kapasitesi | Makine ağırlığı + İş parçası ağırlığı + Dinamik yükler için minimum 1000 kg/m² (makine tipine göre artar). Titreşim sönümleme özelliği. |
| Soğutma Sıvısı Kapasitesi | Makine tank kapasitesi 100-500 Litre. Etkin filtreleme (50 mikron altı) ve pompaj sistemi (2-10 bar). |
| Talaş Yönetim Sistemi | Konveyör, talaş arabası veya vakum sistemi. Talaş tipine (kısa/uzun, metal/plastik) uygun çözüm. |
| Çevresel Koşullar | Sıcaklık: 10°C – 40°C. Bağıl Nem: %30 – %80 (yoğuşmasız). Toz ve kirleticilerden arındırılmış ortam. |
| Gürültü Seviyesi | Çalışma sırasında 70 dB – 85 dB arası. Operatör için KKD kullanımı zorunlu. |
Sahada Dikkat Edilmesi Gerekenler
- Detaylı Yerleşim Planlaması ve Ergonomi: Makinenin atölye içindeki konumu, sadece teknik gereksinimleri değil, aynı zamanda malzeme akışını, operatörün çalışma konforunu ve acil durum erişimini de etkiler. Makine etrafında yeterli bakım ve servis alanı bırakılmalı, iş parçası yükleme/boşaltma rotaları optimize edilmeli, takım depolama ve ölçüm istasyonları kolay erişilebilir olmalıdır. Ergonomik bir çalışma alanı, operatör yorgunluğunu azaltır ve verimliliği artırır.
- Enerji ve Altyapı Kapasite Kontrolü: Yeni bir CNC makinesi eklemeden önce mevcut elektrik, basınçlı hava ve soğutma sistemlerinin yeni makinenin ihtiyaçlarını karşılayıp karşılamayacağı detaylıca incelenmelidir. Yetersiz altyapı, makine performansını olumsuz etkiler, arızalara yol açar ve hatta güvenlik riskleri oluşturabilir. Gerekirse altyapı güçlendirilmelidir.
- Çevresel Faktörlerin Kontrolü: Atölye ortamının sıcaklık, nem, toz ve titreşim gibi faktörler açısından stabil olması, CNC makinesinin hassasiyeti ve ömrü için kritik öneme sahiptir. Özellikle yüksek hassasiyetli işleme yapan makineler, kontrollü iklimlendirme ve tozsuz ortam gerektirebilir. Ortamdaki ani sıcaklık değişimleri veya yüksek nem, makine elektroniklerine ve hassas mekanik aksamına zarar verebilir.
- Bakım ve Servis Erişilebilirliği: Makinenin periyodik bakımlarının kolayca yapılabilmesi ve olası arızalarda servis ekiplerinin makineye rahatça erişebilmesi için etrafında yeterli boşluk bırakılmalıdır. Bu, arıza giderme sürelerini kısaltır ve makinenin kesintisiz çalışmasına katkı sağlar.
- Operatör ve Programcı Eğitimi: En gelişmiş CNC makinesi bile, onu kullanacak nitelikli personel olmadan tam potansiyeline ulaşamaz. Makine operatörleri, programcılar ve bakım teknisyenleri, makinenin kullanımı, güvenliği, programlama dilleri (G-kodu, M-kodu) ve temel bakım prosedürleri konusunda kapsamlı eğitime sahip olmalıdır. Sürekli eğitim, personelin güncel teknolojilere adapte olmasını sağlar.
- Yedek Parça ve Sarf Malzemesi Yönetimi: Kritik yedek parçaların (örn. sigorta, filtre, sensör) ve sarf malzemelerinin (örn. kesici takımlar, soğutma sıvıları, yağlar) stokta bulundurulması, beklenmedik duruşları minimize eder. Tedarik zinciri ile iyi ilişkiler kurularak hızlı parça temini sağlanmalıdır.
Sık Karşılaşılan Sorunlar ve Çözümleri
CNC makine kurulumu ve işletmesi sırasında karşılaşılabilecek bazı yaygın sorunlar ve bunlara yönelik çözüm önerileri şunlardır:
- Yetersiz veya Kararsız Elektrik Beslemesi:
- Sorun: Makine arızaları, kontrol ünitesi hataları, motorlarda aşırı ısınma, hassasiyet kayıpları.
- Çözüm: Profesyonel bir elektrik mühendisi tarafından atölyenin elektrik altyapısı incelenmeli, makinenin güç ihtiyacına uygun kablo kesitleri, sigorta ve şalterler kullanılmalıdır. Voltaj regülatörleri veya endüstriyel UPS sistemleri ile elektrik kalitesi stabilize edilmelidir. İyi bir topraklama hayati öneme sahiptir.
- Kötü Kaliteli Basınçlı Hava:
- Sorun: Pnömatik sistemlerde arızalar, takım magazini sorunları, spindle yataklarında korozyon, nemden dolayı elektronik kartlarda kısa devre riski.
- Çözüm: Yüksek kaliteli hava kurutucular (soğutucu veya adsorpsiyonlu), yağ ayırıcı filtreler ve partikül filtreleri kullanılmalıdır. Hava hatlarının düzenli bakımı ve su tahliyesi yapılmalıdır.
- Etkin Olmayan Talaş Yönetimi:
- Sorun: İş parçası üzerinde çizikler, takım ömrünün kısalması, makine içinde talaş birikimi nedeniyle arızalar, soğutma sıvısının tıkanması.
- Çözüm: Makine tipine ve işlenen malzemeye uygun talaş konveyörü seçilmeli (bantlı, helezon, kazıyıcı vb.). Talaşların kolayca ayrıştırılabileceği ve bertaraf edilebileceği bir sistem kurulmalıdır. Soğutma sıvısı tanklarında talaş filtresi kapasitesi artırılmalıdır.
- Titreşim Problemleri:
- Sorun: İşlenmiş parçalarda yüzey kalitesi düşüklüğü (chatter izleri), takım kırılmaları, makine ömrünün kısalması, hassasiyet kaybı.
- Çözüm: Makine, titreşimi absorbe eden sağlam bir zemine kurulmalı ve gerektiğinde özel titreşim izolatörleri kullanılmalıdır. İş bağlama sistemlerinin rijitliği kontrol edilmeli ve işleme parametreleri (kesme derinliği, ilerleme hızı, devir) optimize edilmelidir.
- Yazılım ve Post-Processor Uyumsuzlukları:
- Sorun: CAM yazılımından üretilen G-kodunun makine kontrol ünitesi tarafından doğru anlaşılamaması, hatalı hareketler, çarpışmalar, verimsiz takım yolları.
- Çözüm: Makine tedarikçisi veya uzman bir danışman ile çalışarak makineye özel, optimize edilmiş bir post-processor geliştirilmelidir. Yeni CAM yazılımı veya makine eklentileri kurulduğunda post-processor güncellemeleri ihmal edilmemelidir. Operatörlere CAM ve G-kodu konusunda detaylı eğitim verilmelidir.
- Niteliksiz Personel ve Eğitim Eksikliği:
- Sorun: Makineye zarar verme, hatalı üretim, iş güvenliği ihlalleri, verimlilik düşüşü, yüksek hurda oranı.
- Çözüm: Operatörler, programcılar ve bakım teknisyenleri için düzenli ve kapsamlı eğitim programları düzenlenmelidir. Bu eğitimler hem teorik bilgiyi hem de pratik uygulamaları içermelidir. Sertifikasyon programları ve deneyimli personelle mentorluk sistemi oluşturulabilir.
Uzman Tavsiyesi
Bir CNC makinesini atölyenizde kurmak, sadece bir ekipman yatırımı olmaktan öte, bütüncül bir üretim sisteminin temelini atmaktır. Bu süreç, baştan sona detaylı bir mühendislik ve stratejik planlama gerektirir. Gerekli altyapısal hazırlıklar, doğru ekipman seçimi, güncel yazılım entegrasyonu ve en önemlisi, yetkin insan kaynağı olmadan bir CNC makinesinin tam potansiyeline ulaşması mümkün değildir. Saha tecrübelerimiz göstermektedir ki, başlangıçta yapılan doğru yatırımlar ve titiz planlama, uzun vadede operasyonel verimliliği, ürün kalitesini ve iş güvenliğini garanti altına alır. Özellikle elektrik altyapısı, basınçlı hava kalitesi ve zemin sağlamlığı gibi temel unsurlar asla göz ardı edilmemelidir; bu unsurlardaki eksiklikler, ilerleyen dönemlerde ciddi maliyetli arızalara ve üretim kayıplarına yol açabilir. Ayrıca, otomasyonun getirdiği kolaylıklara rağmen, operatörlerin ve bakım ekibinin sürekli eğitimi ve gelişimi, teknolojinin hızla değiştiği bu sektörde rekabet avantajını sürdürmenin anahtarıdır. Güvenlik protokollerinin eksiksiz uygulanması ve çevresel sürdürülebilirliğe yönelik çözümlerin entegre edilmesi, modern bir atölyenin vazgeçilmezlerindendir. Unutulmamalıdır ki, bir CNC makinesi sadece bir araçtır; onu bir üretim gücüne dönüştüren, arkasındaki akıl, planlama ve sürekli iyileştirme çabasıdır. Bu rehberde belirtilen her bir madde, atölyenizin gelecekteki başarısı için sağlam bir temel oluşturmanıza yardımcı olacaktır.