Sepetinizde ürün bulunmuyor.
Üretim İçin Hangi CNC Makine Daha Mantıklı?

İçindekiler
- Üretim İçin Hangi CNC Makine Daha Mantıklı? Nedir?
- Çalışma Prensibi ve Teknik Veriler
- CNC Torna Tezgahları
- CNC İşleme Merkezleri (Freze Tezgahları)
- CNC Router’lar
- CNC Lazer/Plazma/Su Jeti Kesim Makineleri
- CNC Elektro Erozyon (EDM) Makineleri
- Sahada Dikkat Edilmesi Gerekenler
- Sık Karşılaşılan Sorunlar ve Çözümleri
- Uzman Tavsiyesi
Üretim için en mantıklı CNC makine seçimi, işlenecek malzemenin türü, parça geometrisi, üretim hacmi, hassasiyet gereksinimleri ve bütçe gibi kritik faktörlere bağlıdır. Genellikle, yüksek hacimli seri üretimde CNC Torna veya CNC İşleme Merkezi öne çıkarken, karmaşık geometriler için 5 Eksen CNC idealdir.
Üretim İçin Hangi CNC Makine Daha Mantıklı? Nedir?
Endüstriyel otomasyonun kalbinde yer alan CNC (Bilgisayarlı Sayısal Kontrol) makineler, modern üretimin vazgeçilmez unsurlarıdır. Bir işletme için “en mantıklı” CNC makinesini seçmek, basit bir maliyet analizi veya popülerlik trendi takip etmekten çok daha fazlasını gerektiren stratejik bir karardır. Bu karar, işletmenin mevcut ve gelecekteki üretim ihtiyaçlarını, ürün gamının çeşitliliğini, malzeme özelliklerini, beklenen hassasiyet seviyesini ve operasyonel verimlilik hedeflerini derinlemesine anlamayı gerektirir. Temel olarak, doğru CNC makinesi, yatırım getirisini maksimize ederken, üretim kalitesini ve hızını optimize eden, aynı zamanda işletmenin uzun vadeli stratejileriyle uyumlu olandır.
CNC makineleri, işleme yöntemlerine ve eksen sayılarına göre çeşitlenir. En yaygın türleri arasında CNC Torna Tezgahları, CNC İşleme Merkezleri (Freze Tezgahları), CNC Router‘lar, CNC Lazer Kesim Makineleri, CNC Plazma Kesim Makineleri, CNC Su Jeti Kesim Makineleri ve CNC Elektro Erozyon (EDM) Makineleri bulunur. Her bir tür, belirli işleme operasyonları ve malzeme tipleri için optimize edilmiştir. Örneğin, silindirik parçaların hassas işlenmesi için CNC Torna tezgahları idealdir; karmaşık 3 boyutlu parçaların üretimi için ise 3, 4 veya 5 eksenli CNC İşleme Merkezleri tercih edilir. Bu çeşitlilik içinde doğru seçimi yapabilmek, her makinenin kendine özgü avantajlarını, dezavantajlarını ve teknik kapasitesini iyi anlamayı gerektirir.
Çalışma Prensibi ve Teknik Veriler
Her CNC makinesinin temel çalışma prensibi, bilgisayar destekli tasarım (CAD) yazılımları ile oluşturulan modelin, bilgisayar destekli üretim (CAM) yazılımları aracılığıyla G kodlarına dönüştürülmesi ve bu kodların makinenin kontrol ünitesi tarafından yorumlanarak eksen hareketlerini ve takım operasyonlarını hassas bir şekilde yönlendirmesidir. Ancak, bu genel prensip altında her makine tipinin kendine özgü operasyonel mekanizmaları ve teknik parametreleri bulunur:
CNC Torna Tezgahları
Çalışma Prensibi: İş parçasının bir ayna veya pens vasıtasıyla döndürüldüğü, tek noktalı kesici takımların iş parçasına yaklaştırılarak talaş kaldırma işlemi yaptığı makinelerdir. Genellikle silindirik veya konik formdaki parçaların dış ve iç çap işleme, alın tornalama, kanal açma, diş çekme gibi operasyonlarında kullanılırlar.
Teknik Veriler: Genellikle 2 veya 3 eksenli (X, Z ve bazen C ekseni ile frezeleme yeteneği). Yüksek devirde dönen aynalar (500-6000 RPM), hızlı takım değiştirme sistemleri ve hassas işleme kapasitesi (±0.005 mm). Canlı takım (powered tools) özelliği sayesinde frezeleme ve delme işlemleri de yapabilirler, bu da tek bağlamada daha karmaşık parçaların üretimini mümkün kılar.

CNC İşleme Merkezleri (Freze Tezgahları)
Çalışma Prensibi: Sabit iş parçasının üzerinde dönen çok uçlu kesici takımların (freze bıçakları, matkaplar) hareket ettirilerek talaş kaldırma işlemi yaptığı makinelerdir. Düzlemsel yüzey işleme, delik delme, kanal açma, profil işleme gibi operasyonlarda kullanılır.
Teknik Veriler:
- 3 Eksen CNC: X, Y, Z eksenlerinde hareket eder. Düzlemsel ve basit 3D geometriler için idealdir.
- 4 Eksen CNC: 3 eksene ek olarak bir döner eksen (genellikle A veya B) içerir. İş parçasının farklı yüzeylerine erişim sağlar, tek bağlamada daha fazla işlem yapılmasına olanak tanır.
- 5 Eksen CNC: 3 doğrusal eksen (X, Y, Z) ve iki döner eksen (A, B veya C) ile çalışır. Bu sayede takım, iş parçasına herhangi bir açıdan yaklaşabilir. Karmaşık serbest form yüzeyler, türbin kanatları, medikal implantlar gibi parçaların üretiminde mükemmel hassasiyet ve yüzey kalitesi sunar. Tek bağlamada tüm işleme operasyonlarını tamamlayabilme yeteneği, bağlama hatalarını ve toplam üretim süresini azaltır. Spindle hızları 8.000 RPM’den 60.000 RPM’e kadar çıkabilir. İşleme hassasiyeti ±0.002 mm seviyelerine ulaşabilir.
CNC Router’lar
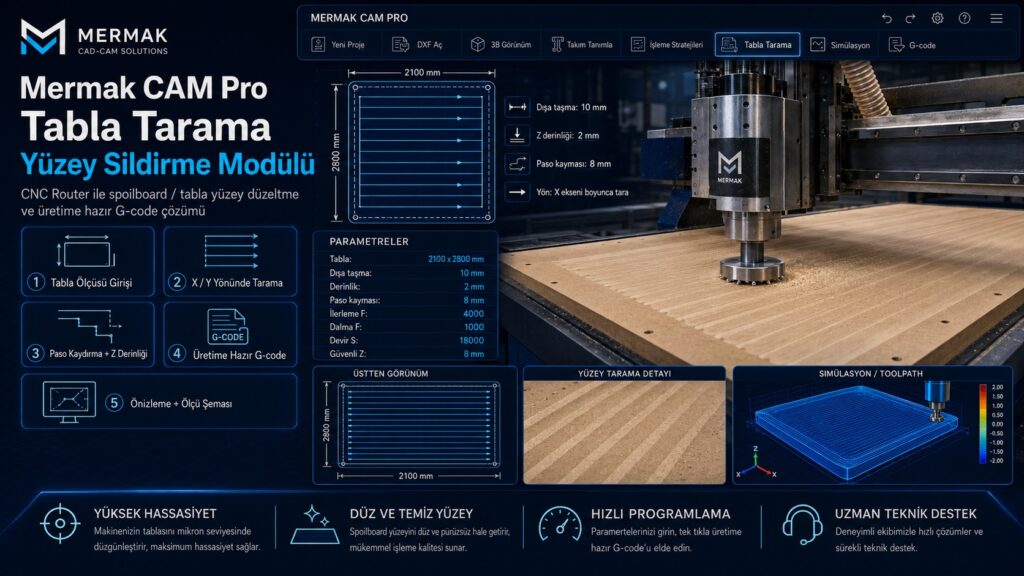
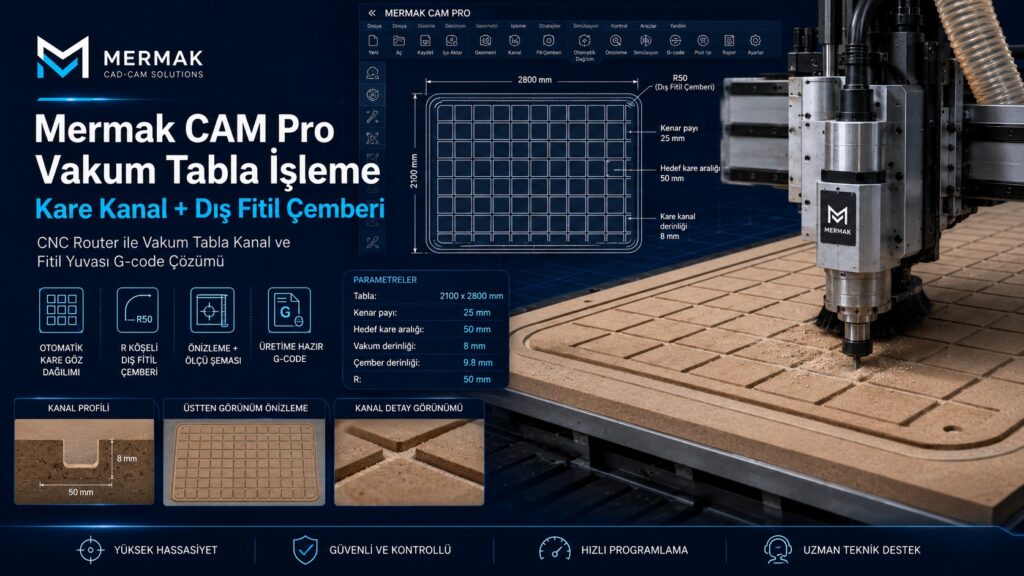
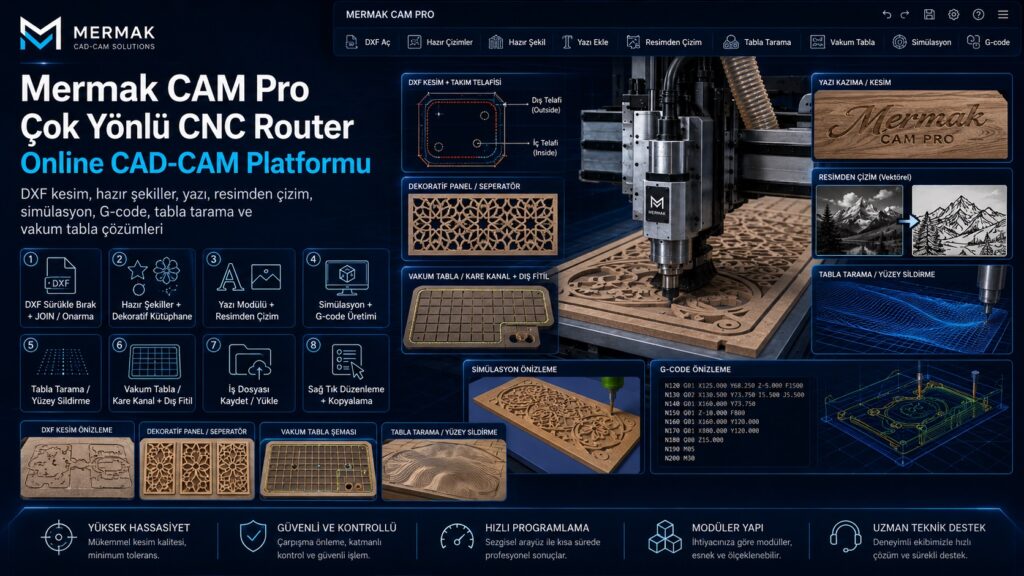
Çalışma Prensibi: Genellikle ahşap, plastik, kompozit malzemeler gibi daha yumuşak malzemelerin kesilmesi, oyulması ve şekillendirilmesi için kullanılır. İşleme merkezlerine göre daha büyük çalışma alanlarına sahip olabilirler ancak hassasiyetleri genellikle daha düşüktür.
Teknik Veriler: Genellikle 3 eksenli olup, spindle hızları 10.000-24.000 RPM arasındadır. İşleme hassasiyetleri genellikle ±0.1 mm civarındadır.
CNC Lazer/Plazma/Su Jeti Kesim Makineleri
Çalışma Prensibi: Bu makineler, talaş kaldırma yerine, yüksek enerjili bir ışın (lazer), yüksek sıcaklıkta iyonize edilmiş gaz (plazma) veya yüksek basınçlı su jeti (aşındırıcı katkılı veya katkısız) kullanarak malzemeyi keserler.
Teknik Veriler:
- Lazer Kesim: Çok yüksek hassasiyet (±0.01 mm), ince malzemelerde mükemmel yüzey kalitesi. Fiber lazerler metallerde daha hızlı ve enerji verimlidir.
- Plazma Kesim: Daha kalın metallerde hızlı kesim, lazerden daha düşük hassasiyet (±0.2-0.5 mm), ancak daha uygun maliyetli.
- Su Jeti Kesim: Her türlü malzemeyi (metal, seramik, cam, kompozit) soğuk kesim ile işleyebilir, termal deformasyon olmaz. Hassasiyet lazer ile plazma arasındadır (±0.05-0.1 mm).
CNC Elektro Erozyon (EDM) Makineleri
Çalışma Prensibi: Elektrik deşarjları kullanarak, sert ve iletken malzemelerde karmaşık şekillerin veya çok küçük deliklerin işlenmesini sağlar. Takım ve iş parçası arasında fiziksel temas yoktur.
Teknik Veriler: Son derece yüksek hassasiyet (±0.001 mm), özellikle kalıp ve fikstür imalatında, havacılık ve medikal sektöründe kullanılır.
| Parametre | Değer/Açıklama |
|---|---|
| İşleme Hassasiyeti | ±0.001 mm (EDM, 5 Eksen CNC) ila ±0.1 mm (CNC Router, Plazma Kesim) |
| Eksen Sayısı | 2 eksenden (CNC Torna) 9 eksene kadar (çok eksenli işleme merkezleri) |
| Malzeme Uyumluluğu | Metaller, alaşımlar, plastikler, kompozitler, ahşap, seramik, cam (işleme türüne göre değişir) |
| Spindle Hızı (İşleme Merkezi) | 5.000 RPM (ağır kesim) – 100.000+ RPM (yüksek hızlı işleme) |
| Takım Değişim Süresi (ATC) | 0.5 saniye (çip-to-chip) – 10 saniye (Otomatik Takım Değiştiricili sistemlerde) |
| Otomasyon Seviyesi | Yarı otomatik (manuel yükleme) ila tam otomatik (robot entegrasyonu, palet değiştirici) |
| Yatırım Maliyeti | Orta (CNC Router) ila Çok Yüksek (5 Eksen İşleme Merkezi, Lazer Kesim, EDM) |
| Kontrol Sistemleri | FANUC, Siemens, Heidenhain, Mitsubishi, Fagor (sektör standardı markalar) |
Sahada Dikkat Edilmesi Gerekenler
- Parça Geometrisi ve Karmaşıklığı: Üretilecek parçaların şekli ve geometrik karmaşıklığı, makine seçiminde en belirleyici faktördür. Basit silindirik veya prizmatik parçalar için 2 veya 3 eksenli makineler yeterliyken, açılı delikler, serbest form yüzeyler veya tek bağlamada çoklu yüzey işleme gerektiren parçalar için 4 veya 5 eksenli işleme merkezleri kaçınılmazdır. Örneğin, havacılık veya medikal sektöründeki karmaşık parçalar için 5 Eksen CNC olmazsa olmazdır.
- Malzeme Türü ve Sertliği: İşlenecek malzemenin cinsi (çelik, alüminyum, titanyum, plastik, kompozit, seramik vb.) ve sertliği, makinenin spindle gücünü, torkunu, kesme hızlarını ve hatta makinenin rijitliğini doğrudan etkiler. Örneğin, titanyum gibi sert ve yüksek sıcaklıkta işlenmesi zor malzemeler için yüksek torklu, rijit yapılı ve iyi soğutma sistemlerine sahip makineler gerekirken, ahşap veya plastik için daha hafif yapılı ve yüksek hızlı routerlar tercih edilebilir. Elektriksel iletkenliği olan çok sert malzemelerde ise EDM makineleri tek çözüm olabilir.
- Üretim Hacmi ve Tekrarlanabilirlik: Seri üretim ve yüksek hacimli üretimler için otomasyon seviyesi yüksek, hızlı takım değiştirme sistemlerine (ATC), palet değiştiricilere ve robot entegrasyonuna sahip makineler öncelikli olmalıdır. Tekrarlanabilirlik (repeatability), özellikle kritik toleranslara sahip parçalarda, üretim kalitesinin sürekliliği için hayati öneme sahiptir. Yüksek hacimli üretimde, çevrim sürelerini kısaltmak ve operatör müdahalesini azaltmak, birim maliyeti düşürerek rekabet avantajı sağlar.
- Hassasiyet ve Yüzey Kalitesi Gereksinimleri: Toleranslar ne kadar darsa ve yüzey kalitesi ne kadar pürüzsüz olması gerekiyorsa, makinenin rijitliği, eksen çözünürlüğü, geri boşluksuz hareket sistemleri (lineer motorlar, hassas vidalı miller) ve titreşim sönümleme yetenekleri o kadar kritik hale gelir. Özellikle optik, medikal ve havacılık sektörlerinde mikron seviyesindeki hassasiyetler, üst düzey 5 Eksen CNC veya EDM makinelerini gerektirebilir.
- Yatırım Maliyeti ve İşletme Giderleri (TCO): Makinenin ilk satın alma maliyetinin yanı sıra, işletme giderleri (enerji tüketimi, takım maliyetleri, bakım, yedek parça, operatör eğitimi) de göz önünde bulundurulmalıdır. Düşük ilk maliyetli bir makine, yüksek işletme giderleri nedeniyle uzun vadede daha pahalıya mal olabilir. Toplam Sahip Olma Maliyeti (TCO – Total Cost of Ownership) analizi yapmak, en mantıklı yatırım kararını vermede yardımcı olacaktır.
- Yazılım Entegrasyonu ve Operatör Yetkinliği: Seçilecek CNC makinesinin mevcut CAD/CAM yazılımlarıyla uyumluluğu ve üretim yönetim sistemleri (ERP/MES) ile entegrasyon yeteneği önemlidir. Ayrıca, makineyi verimli bir şekilde kullanacak yetkin operatörlerin bulunabilirliği veya eğitilebilirliği de göz önünde bulundurulmalıdır. Karmaşık 5 eksenli makineler için deneyimli ve iyi eğitimli operatörler şarttır.
Sık Karşılaşılan Sorunlar ve Çözümleri
CNC üretim süreçlerinde karşılaşılan sorunlar, genellikle makine, takım, malzeme, programlama veya operatör kaynaklı olabilir. Bu sorunları doğru teşhis etmek ve çözmek, üretim verimliliğini ve kalitesini doğrudan etkiler:
- Takım Kırılması veya Hızlı Aşınma:
- Sorun: Takımın beklenenden önce kırılması veya kesme kenarlarının hızla yıpranması.
- Olası Nedenler: Yanlış kesme parametreleri (devir, ilerleme), uygun olmayan takım seçimi, iş parçası sertliği, yetersiz soğutma, takım salgısı.
- Çözümler: Kesme parametrelerini malzeme ve takım üreticisinin tavsiyelerine göre optimize edin. İşlenecek malzemeye uygun, kaplamalı ve doğru geometrili takım kullanın. Takım tutucunun hassasiyetini kontrol edin ve soğutma sıvısının doğru şekilde uygulandığından emin olun. Takım ömrü izleme sistemleri kullanarak proaktif değişimler yapın.
- Yüzey Kalitesi Sorunları (Pürüzlülük, İzler):
- Sorun: İşlenmiş yüzeyde istenmeyen pürüzler, takım izleri veya dalgalanmalar.
- Olası Nedenler: Makine titreşimi, yanlış kesme hızı/ilerleme kombinasyonu, körleşmiş veya aşınmış takım, yetersiz iş parçası bağlama rijitliği, takım yolu hataları.
- Çözümler: Makinenin rijitliğini ve seviyesini kontrol edin. Kesme parametrelerini yüzey kalitesini optimize edecek şekilde ayarlayın (genellikle yüksek devir ve düşük ilerleme finiş paso için). Aşınmış takımları değiştirin. İş parçasını sağlam bir şekilde bağlayın. CAM yazılımında takım yolu stratejilerini gözden geçirin.
- Boyutsal Sapmalar ve Tolerans Dışılık:
- Sorun: İşlenmiş parçanın boyutlarının veya geometrisinin teknik resimdeki toleransların dışında olması.
- Olası Nedenler: Makine kalibrasyon hataları, termal genleşme (makine veya iş parçası), takım telafi değerlerinin yanlış girilmesi, iş parçası bağlama hataları, takım aşınması.
- Çözümler: Makinenin periyodik kalibrasyonunu yapın. Ortam sıcaklığını ve makine ısınma süresini kontrol altında tutun. Takım telafi değerlerini doğru girin ve düzenli olarak kontrol edin. İş parçasını doğru ve rijit bir şekilde bağlayın. Hassas ölçüm cihazlarıyla sıkı kontrol yapın ve geri bildirimle düzeltmeler uygulayın.
- Program Hataları ve Çarpışmalar:
- Sorun: G kodu programındaki hatalar nedeniyle takımın yanlış hareket etmesi, iş parçasına veya makineye çarpması.
- Olası Nedenler: CAM yazılımındaki post-prosesör hataları, manuel G kodu düzenlemesindeki yanlışlıklar, yanlış sıfır noktası ayarı, takım boyu/çapı bilgilerinin hatalı girilmesi.
- Çözümler: Tüm programları makinede çalıştırmadan önce CAM simülasyon yazılımlarıyla detaylıca kontrol edin. İlk çalıştırmayı “dry run” modunda veya havada, düşük hızda ve gözlem altında yapın. Sıfır noktası ayarlarını ve takım bilgilerini iki kez kontrol edin. Operatörlere düzenli programlama eğitimi verin.
- Makinenin Durması veya Arızalar:
- Sorun: Makinenin beklenmedik şekilde durması, alarm vermesi veya çalışmayı reddetmesi.
- Olası Nedenler: Elektriksel problemler, mekanik arızalar (rulman, motor), kontrol sistemi hataları, hidrolik/pnömatik sistem arızaları, sensör arızaları.
- Çözümler: Makinenin kullanım kılavuzundaki hata kodlarını inceleyin ve önerilen adımları izleyin. Düzenli koruyucu bakım programları uygulayın. Elektrik bağlantılarını, sigortaları ve motorları kontrol edin. Mekanik bileşenlerde aşınma veya hasar belirtileri arayın. Gerekirse üretici servisinden veya uzman bir teknisyenden destek alın.
Uzman Tavsiyesi
Üretim için “en mantıklı” CNC makinesini seçmek, tek bir doğru cevabı olmayan, çok boyutlu ve işletmeye özgü bir stratejik karardır. Bu rehberde ele alınan tüm faktörler, bir işletmenin mevcut ve gelecekteki ihtiyaçlarını dikkate alarak bütünsel bir değerlendirme yapmasını gerektirir. Uzman bakış açısıyla, bu süreç bir mühendislik projesi gibi ele alınmalı, detaylı bir ihtiyaç analizi ile başlamalıdır.
Öncelikle, üretilecek parçaların tüm teknik detayları (malzeme, boyut, geometri, toleranslar, yüzey kalitesi) net bir şekilde belirlenmelidir. Ardından, beklenen üretim hacmi ve esneklik gereksinimleri analiz edilmelidir. Seri üretim mi hedefleniyor, yoksa düşük hacimli, yüksek karışımlı üretim mi yapılacak? Bu, otomasyon seviyesi, takım magazini kapasitesi ve hızlı setup süreleri gibi özellikleri belirleyecektir. Örneğin, havacılık veya medikal gibi yüksek hassasiyet ve düşük hacimli, karmaşık parça üretimi yapan bir firma için 5 Eksen CNC İşleme Merkezi veya EDM vazgeçilmezken, otomotiv yan sanayinde yüksek hacimli, nispeten basit parçalar için CNC Torna Tezgahları veya 3 Eksen CNC İşleme Merkezleri daha mantıklı olabilir. Sac metal işleme yapan bir firma için ise Fiber Lazer Kesim veya CNC Abkant Pres yatırımı öncelikli olacaktır.
Yatırım maliyetinin ötesinde, makinenin Toplam Sahip Olma Maliyeti (TCO) mutlaka göz önünde bulundurulmalıdır. Enerji tüketimi, sarf malzeme ve takım maliyetleri, bakım gereksinimleri, yedek parça bulunabilirliği ve operatör eğitim maliyetleri, ilk yatırım kadar önemlidir. Düşük fiyatlı bir makine, yüksek işletme giderleriyle uzun vadede daha pahalıya mal olabilir. Ayrıca, makinenin teknolojik ömrü ve gelecekteki üretim ihtiyaçlarına uyum sağlayabilme potansiyeli (esneklik ve yükseltilebilirlik) de değerlendirilmelidir.
Endüstriyel otomasyon ve Endüstri 4.0 çağında, makinenin diğer üretim sistemleriyle (CAD/CAM, ERP, MES) entegrasyon yeteneği kritik bir rol oynamaktadır. Veri toplama, analiz ve uzaktan izleme özellikleri, üretim süreçlerinin optimizasyonu ve verimliliğin artırılması için temel teşkil eder. Tedarikçi seçimi de büyük önem taşır. Makine üreticisinin teknik destek, eğitim ve yedek parça hizmetleri, olası sorunlarda üretim kesintilerini minimize etmek adına hayati değer taşır.
Sonuç olarak, en mantıklı CNC makine seçimi, kapsamlı bir analiz, uzun vadeli stratejik planlama ve farklı disiplinlerden uzmanların (üretim mühendisleri, finans uzmanları, operatörler) katılımıyla alınması gereken bir karardır. Unutulmamalıdır ki, doğru makine, sadece bugünkü ihtiyaçları karşılamakla kalmayıp, işletmenin gelecekteki büyüme ve gelişme hedeflerini de destekleyebilmelidir.