Sepetinizde ürün bulunmuyor.
Lineer Kızaklarda Yağlama Yapılmazsa Ne Olur?
İçindekiler
Lineer kızaklarda yağlama yapılmazsa, artan sürtünme nedeniyle ciddi aşınma, yüksek ısı oluşumu, enerji kaybı ve erken arızalar meydana gelir. Bu durum, hareket hassasiyetini düşürür, sistem ömrünü kısaltır ve beklenmedik duruşlara yol açarak üretim maliyetlerini önemli ölçüde artırır. Korozyon ve yüzey hasarları da kaçınılmaz hale gelir.
Lineer Kızaklarda Yağlama Yapılmazsa Ne Olur? Nedir?
Endüstriyel otomasyon sistemlerinin kritik bileşenlerinden biri olan lineer kızaklar veya lineer raylar, yükleri hassas ve tekrarlanabilir bir şekilde taşımak üzere tasarlanmıştır. Bu sistemlerin düzgün ve verimli çalışması için yağlama temel bir gerekliliktir. Yağlama yapılmaması, basit bir bakım eksikliği gibi görünse de, aslında sistemin performansını, ömrünü ve genel güvenilirliğini doğrudan etkileyen ciddi sonuçlara yol açar. Temel olarak, yağlayıcılar hareketli yüzeyler arasında bir film tabakası oluşturarak metal-metal temasını engeller, sürtünmeyi azaltır, aşınmayı minimize eder ve ısıyı dağıtır. Ayrıca, korozyona karşı bir bariyer görevi görürler. Bu kritik işlevlerin yerine getirilmemesi, bir dizi olumsuz domino etkisi yaratır.
Yağlamanın yokluğu durumunda, lineer kızakların yuvarlanma elemanları (bilyalar veya makaralar) ile ray yüzeyleri arasında doğrudan temas başlar. Bu durum, yüksek sürtünme katsayısı ile karakterizedir. Sürtünme, kinetik enerjinin ısı enerjisine dönüşmesine neden olur. Ortaya çıkan bu aşırı ısı, hem yağlayıcının (varsa ve yetersizse) özelliklerini bozabilir hem de metal bileşenlerin genleşmesine, deformasyonuna ve hatta mikro-kaynaklanmasına yol açabilir. Bu mikro-kaynaklanmalar, parçacıkların yüzeyden kopmasına ve aşındırıcı aşınmaya (abrasive wear) neden olarak yüzeylerde oyuklar ve çukurlar oluşturur. Sonuç olarak, kızakların hassasiyeti ve taşıma kapasitesi hızla düşer, bu da otomasyon süreçlerinde hatalara ve verimsizliğe yol açar.
Çalışma Prensibi ve Teknik Veriler
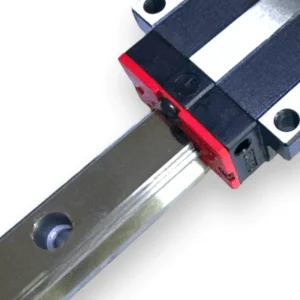
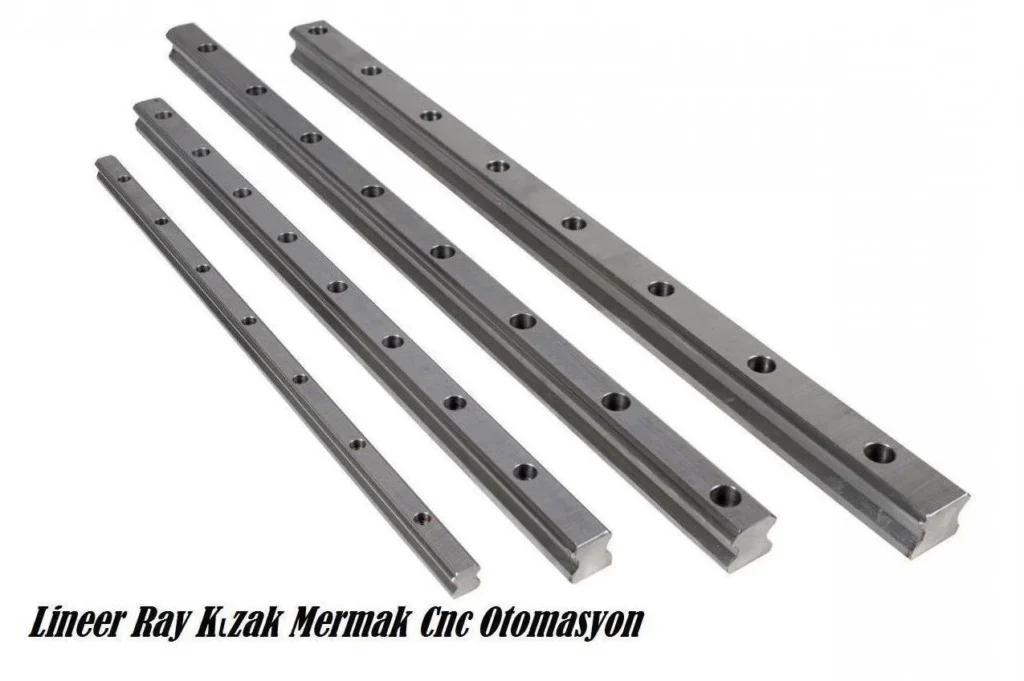
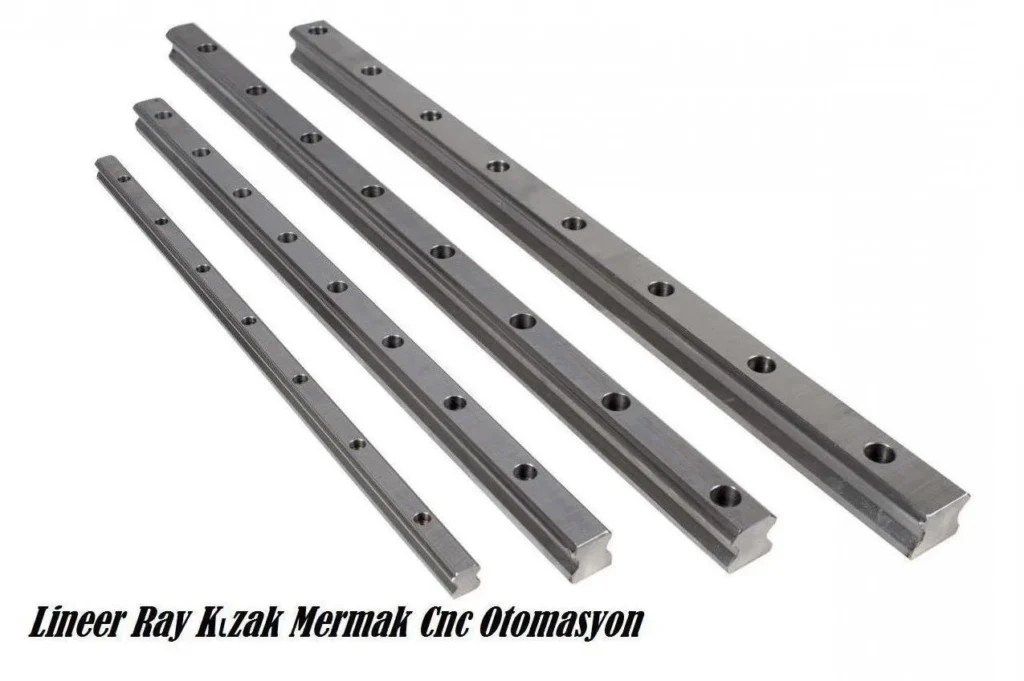
Lineer kızaklar, genellikle bir ray ve bu ray üzerinde hareket eden bir arabadan (blok) oluşur. Araba içerisinde, ray ile temas eden ve yükü taşıyan yuvarlanma elemanları (bilya, makara veya iğne) bulunur. Bu elemanlar, sürtünmeyi en aza indirerek düzgün bir hareket sağlamak üzere tasarlanmıştır. Yağlama filmi, bu yuvarlanma elemanları ile ray ve araba yüzeyleri arasında bir yastık görevi görerek doğrudan metal temasını engeller. Bu sayede, temas gerilimi azalır, sürtünme katsayısı düşer ve enerji kaybı minimize edilir.
Yağlama yapılmadığında, bu koruyucu film ortadan kalkar. Yuvarlanma elemanları, ray yüzeyinde doğrudan temas ederek yüksek lokalize gerilimlere maruz kalır. Bu durum, metalin yorulma ömrünü dramatik şekilde kısaltır. Yüzeyde mikro-çatlaklar oluşmaya başlar ve zamanla bu çatlaklar büyüyerek malzemenin yüzeyinden parçacıkların ayrılmasına (spalling) yol açar. Bu ayrılan metal parçacıkları, yağlayıcı film olmadığı için sistemden uzaklaştırılamaz ve aşındırıcı partiküller olarak hareket ederek hasarı daha da hızlandırır. Ayrıca, yağlama eksikliği, kızakların taşıma kapasitesini doğrudan etkiler; çünkü yağ filmi, yükün temas alanına daha homojen dağılmasına yardımcı olur. Yağsız bir sistemde, yük daha küçük bir alanda yoğunlaşır ve bu da brinelling (kalıcı deformasyon) riskini artırır.
Teknik açıdan bakıldığında, sürtünme katsayısı, yağsız bir ortamda önemli ölçüde artar. Genellikle yağlı ortamlarda 0.001 – 0.005 arasında olan yuvarlanma sürtünme katsayısı, yağlama yapılmadığında 0.1 hatta daha yüksek değerlere çıkabilir. Bu artış, sistemin hareket ettirilmesi için gereken tork ve enerji tüketiminde belirgin bir yükselişe neden olur. Ayrıca, oluşan ısı, kızak malzemelerinin genleşmesine yol açarak termal genleşme farkları oluşturabilir ve bu da hassas hareket kontrolünü imkansız hale getirebilir. Sistemdeki boşluk (clearance) oranları yağsız çalışmada hızla artar, bu da titreşim ve gürültü seviyelerinin yükselmesine neden olur.
| Parametre | Değer/Açıklama |
|---|---|
| Sürtünme Katsayısı (Yağlı) | 0.001 – 0.005 (Düşük) |
| Sürtünme Katsayısı (Yağsız) | 0.1 – 0.5 (Yüksek, 100 kata kadar artış) |
| Servis Ömrü Azalması | %90’a kadar kısalma (Yağsız çalışmada nominal ömrün %10’una düşebilir) |
| Çalışma Sıcaklığı Artışı | 20-50°C üzerinde artış, lokalize noktalarda çok daha yüksek |
| Güç Tüketimi Artışı | %30 – %200 arası (Sürtünme kaybına bağlı olarak) |
| Hareket Hassasiyeti Kaybı | %50 – %95 arası (Tekrarlanabilirlik ve konumlandırma doğruluğu ciddi düşüş) |
| Gürültü Seviyesi Artışı | 10-30 dB(A) üzerinde artış (Anormal sesler, titreşim) |
| Korozyon Direnci | Neredeyse sıfır (Koruyucu yağ filmi yokluğu) |
Sahada Dikkat Edilmesi Gerekenler
- Doğru Yağlayıcı Seçimi ve Uygunluğu: Her lineer kızak tipi ve çalışma ortamı için uygun bir yağlayıcı (gres, yağ veya özel kaplama) seçimi hayati önem taşır. Üreticinin spesifikasyonları, viskozite, sıcaklık aralığı, yük taşıma kapasitesi ve katkı maddeleri (anti-aşınma, korozyon önleyici) gibi faktörler göz önünde bulundurulmalıdır. Yanlış yağlayıcı seçimi, yağlama yapılmaması kadar olmasa da, performansı olumsuz etkileyebilir. Örneğin, yüksek hızlı uygulamalar için düşük viskoziteli yağlar, ağır yükler için ise yüksek viskoziteli gresler tercih edilebilir.
- Periyodik Yağlama Programının Oluşturulması ve Takibi: Lineer kızakların ömrünü ve performansını optimize etmek için düzenli ve planlı yağlama şarttır. Yağlama aralıkları, çalışma döngüsü (çalışma saatleri, kat edilen mesafe), yük, hız, sıcaklık ve çevresel koşullar gibi faktörlere bağlı olarak belirlenmelidir. Üreticinin tavsiyeleri bir başlangıç noktasıdır, ancak gerçek saha koşullarına göre ayarlamalar yapılmalıdır. Otomatik yağlama sistemleri, insan hatasını minimize ederek ve doğru miktarda yağlayıcıyı doğru zamanda sağlayarak bu süreci büyük ölçüde iyileştirebilir.
- Yağlama Miktarının Doğru Ayarlanması: Yetersiz yağlama kadar, aşırı yağlama da sorunlara yol açabilir. Aşırı gres veya yağ, çevredeki toz ve kirleticileri toplayarak kızak yüzeylerinde aşındırıcı bir macun oluşturabilir. Ayrıca, fazla yağlayıcı, sızdırmazlık elemanlarına zarar verebilir veya hareket direncini artırabilir. Doğru miktar, genellikle kızak bloğunun iç hacminin belirli bir yüzdesi (örneğin, %30-50) olarak belirtilir ve üretici kılavuzlarında detaylandırılır.
- Ortam Koşullarının Değerlendirilmesi ve Koruyucu Önlemler: Tozlu, nemli, kimyasal buharlı veya yüksek sıcaklıklı ortamlar, yağlayıcının performansını ve ömrünü doğrudan etkiler. Bu tür ortamlarda, daha sık yağlama, özel sızdırmazlık elemanları veya korozyona dayanıklı yağlayıcılar kullanmak gerekebilir. Ayrıca, kızakların dış etkenlerden korunması için körükler veya koruyucu kapaklar gibi ek önlemler alınmalıdır.
- Kızak Yüzeylerinin Temizliği ve Kontrolü: Yağlama işleminden önce ve periyodik bakımlarda kızak yüzeylerinin temiz olduğundan emin olunmalıdır. Kir, toz veya eski, bozulmuş yağlayıcı kalıntıları, yeni yağlayıcının etkinliğini azaltabilir ve aşınmaya neden olabilir. Temizlik sonrası, kızak yüzeylerinde herhangi bir hasar, çizik veya korozyon belirtisi olup olmadığı kontrol edilmelidir.
- Anormal Ses ve Titreşimin İzlenmesi: Çalışma sırasında kızaklardan gelen anormal sesler (gıcırtı, sürtünme sesi) veya artan titreşimler, yetersiz yağlama veya hasarın ilk belirtileri olabilir. Bu tür belirtiler fark edildiğinde, sistemin hemen incelenmesi ve gerekli müdahalelerin yapılması, daha büyük arızaların önüne geçebilir.
Sık Karşılaşılan Sorunlar ve Çözümleri
Yağlama eksikliği, lineer kızaklarda bir dizi yaygın soruna yol açar. Bu sorunların erken teşhisi ve doğru çözümleri, sistemin ömrünü uzatmak ve üretim verimliliğini korumak için kritik öneme sahiptir.
- Yüksek Sürtünme ve Enerji Kaybı: Kızakların hareket ettirilmesi için gereken kuvvetin artması, motorların daha fazla enerji tüketmesine neden olur. Bu durum, özellikle sürekli çalışan veya ağır yük taşıyan sistemlerde işletme maliyetlerini artırır.
- Çözüm: Yağlama programını gözden geçirin, doğru tipte ve miktarda yağlayıcı kullandığınızdan emin olun. Otomatik yağlama sistemleri kurarak sürekli ve yeterli yağlama sağlayın. Kızakların hizalamasını kontrol edin, yanlış hizalama da sürtünmeyi artırabilir.
- Erken Aşınma ve Hasar: Yağlama filminin yokluğu, metal-metal temasını artırır ve yüzeylerde mikro-kaynaklanma, spalling ve brinelling gibi aşınma türlerine yol açar. Bu durum, kızakların ve yuvarlanma elemanlarının ömrünü dramatik şekilde kısaltır.
- Çözüm: Üreticinin tavsiye ettiği yüksek performanslı yağlayıcıları kullanın. Yağlama sıklığını artırın ve her yağlama öncesi kızakları temizleyin. Hasar görmüş kızakları ve yuvarlanma elemanlarını değiştirmeyi düşünün.
- Titreşim ve Gürültü Artışı: Yetersiz yağlama nedeniyle artan sürtünme ve düzensiz hareket, sistemde anormal titreşimlere ve rahatsız edici gürültüye neden olur. Bu durum, çalışma ortamını olumsuz etkiler ve mekanik stresin arttığının bir göstergesidir.
- Çözüm: Kapsamlı bir yağlama uygulayın. Kızakların montajını ve hizalamasını kontrol edin; gevşek bağlantılar veya yanlış hizalama da titreşime neden olabilir. Hasar görmüş bileşenleri tespit edip değiştirin.
- Hareket Hassasiyetinde Azalma: Aşınma nedeniyle kızaklarda oluşan boşluklar, hareketin doğruluğunu ve tekrarlanabilirliğini bozar. Bu durum, özellikle hassas konumlandırma gerektiren otomasyon uygulamalarında ciddi üretim hatalarına yol açar.
- Çözüm: Düzenli yağlama ile aşınmayı önleyin. Eğer hassasiyet kaybı belirginse, kızakların ve/veya yuvarlanma elemanlarının değiştirilmesi gerekebilir. Kızakların montaj yüzeylerinin düzgünlüğünü kontrol edin.
- Isı Birikimi ve Malzeme Deformasyonu: Yüksek sürtünme, önemli miktarda ısı üretir. Bu ısı, kızak malzemelerinin genleşmesine ve deformasyonuna neden olabilir, bu da sistemin mekanik toleranslarını bozar ve hatta yapısal hasarlara yol açabilir.
- Çözüm: Yağlama, ısının dağıtılmasına yardımcı olur. Yeterli ve doğru yağlama sağlayın. Ortam sıcaklığı yüksekse veya sistem yoğun çalışıyorsa, ek soğutma çözümleri veya daha yüksek sıcaklık dayanımına sahip yağlayıcılar düşünün.
- Korozyon: Yağlayıcı film, metal yüzeyleri nem ve korozif maddelerden korur. Yağlama yapılmadığında bu koruma ortadan kalkar ve özellikle nemli veya kimyasal buharlı ortamlarda kızak yüzeylerinde paslanma ve korozyon hızla başlar.
- Çözüm: Korozyon önleyici katkı maddeleri içeren yağlayıcılar kullanın. Kızakları çevresel etkenlerden koruyacak körük veya kapaklar takın. Düzenli temizlik ve yağlama ile koruyucu filmi sürekli sağlayın.
Uzman Tavsiyesi
Lineer kızaklarda yağlama yapılmaması, endüstriyel otomasyon sistemleri için kaçınılmaz bir felaket senaryosudur. Bu durum, sadece kısa vadeli operasyonel aksaklıklara değil, aynı zamanda uzun vadede ciddi finansal kayıplara ve üretim verimliliğinde düşüşlere yol açar. Gerekli yağlama adımlarının atlanması, sürtünmeyi artırarak enerji tüketimini yükseltir, kızak bileşenlerinde aşırı aşınma ve hasara neden olur, hareket hassasiyetini ve tekrarlanabilirliği ortadan kaldırır, anormal ses ve titreşim seviyelerini artırır, ısı birikimiyle malzeme deformasyonlarına yol açar ve en önemlisi, sistemin toplam ömrünü dramatik bir şekilde kısaltır.
Uzman bir saha mühendisi olarak tavsiyem, lineer kızakların yağlama stratejisini, sistemin genel bakım planının ayrılmaz ve en kritik bir parçası olarak görmektir. Bu, sadece “yağlayıcı sürmek”ten çok daha fazlasıdır; doğru yağlayıcının seçimi, uygun yağlama miktarının belirlenmesi, periyodik yağlama aralıklarının titizlikle uygulanması ve çevresel koşullara göre adaptasyon gerektiren kapsamlı bir yaklaşımdır. Otomatik yağlama sistemleri gibi modern çözümler, insan hatasını minimize ederek ve kızaklara sürekli, optimize edilmiş yağlama sağlayarak bu sürecin verimliliğini ve güvenilirliğini önemli ölçüde artırabilir. Kızakların düzenli olarak görsel kontrolü, anormal seslerin izlenmesi ve sıcaklık değişimlerinin takibi, olası sorunların erken aşamada tespit edilmesini sağlar. Unutulmamalıdır ki, proaktif bakım, yani sorunlar ortaya çıkmadan önce önleyici tedbirler almak, reaktif bakımdan (arıza sonrası onarım) her zaman daha ekonomiktir ve üretim sürekliliği açısından çok daha değerlidir. Lineer kızakların yağlanmasına yapılan yatırım, sistemin uzun ömürlü, güvenilir ve yüksek performanslı çalışmasını garanti altına alan kritik bir sigortadır.