Sepetinizde ürün bulunmuyor.
Lineer Kızak Ses Yapıyorsa Sebebi Nedir?

İçindekiler
Lineer kızak ses yapıyorsa, başlıca sebepler yetersiz yağlama, kirlilik, yanlış hizalama, aşınma veya mekanik hasardır. Bu durum genellikle sistem performansını düşürür ve arıza riskini artırır, acil müdahale gerektirir.
Lineer Kızak Ses Yapıyorsa Sebebi Nedir? Nedir?
Endüstriyel otomasyon sistemlerinde, lineer kızaklar (veya lineer ray sistemleri), makinelerin belirli bir eksende hassas ve tekrarlanabilir doğrusal hareket yapmasını sağlayan kritik bileşenlerdir. Bu sistemler, robotik kollar, CNC makineleri, montaj hatları ve taşıma sistemleri gibi birçok uygulamada yaygın olarak kullanılır. Bir lineer kızağın ses yapmaya başlaması, genellikle altında yatan ciddi bir sorunun ilk ve en belirgin işaretidir. Bu sesler, sistemin normal çalışma parametrelerinin dışına çıktığını, performansta düşüş yaşandığını veya yakın gelecekte bir arıza meydana gelebileceğini gösterir. Bu nedenle, lineer kızaklardan gelen anormal seslerin nedenlerini anlamak ve hızlıca müdahale etmek, üretim sürekliliği ve ekipman ömrü açısından hayati önem taşır.
Sesin kaynağı, genellikle kızak içindeki rulmanların, bilyaların veya makaraların ray yüzeyi ile etkileşiminden kaynaklanır. Normalde, iyi yağlanmış ve düzgün hizalanmış bir lineer kızak, çok düşük bir sürtünme ile sessizce çalışır. Ancak, sürtünme arttığında, hareketli parçalar arasında anormal temaslar oluştuğunda veya yapısal bütünlük bozulduğunda, farklı türde sesler ortaya çıkar. Bu sesler, hafif bir hışırtıdan yüksek frekanslı bir gıcırtıya, düzensiz vuruntulardan titreşimli bir uğultuya kadar değişebilir. Her ses türü, potansiyel bir soruna işaret edebilir ve doğru teşhis için dikkatli bir dinleme ve gözlem gerektirir. Erken teşhis ve müdahale, basit bir bakım işlemiyle çözülebilecek sorunların, pahalı parça değişimlerine veya üretim duruşlarına yol açmasını engeller.
Endüstriyel otomasyon sistemlerinin vazgeçilmez bileşenlerinden olan lineer kızaklar, hassas ve tekrarlanabilir doğrusal hareket sağlamak üzere tasarlanmıştır. Ancak zaman zaman bu sistemlerden gelen anormal sesler, potansiyel bir arızanın veya performans düşüşünün habercisi olabilir. Lineer kızakların ses yapmasının ardında yatan nedenler genellikle mekanik sürtünme, aşınma, kirlilik veya yanlış montajdan kaynaklanır. Bu sesler, sistemin ömrünü kısaltabileceği gibi, üretim kalitesini ve verimliliğini de olumsuz etkileyebilir. Sesin türü (gıcırtı, tıkırtı, uğultu, sürtünme) çoğu zaman sorunun kaynağı hakkında önemli ipuçları sunar. Uzmanlar, bu tür seslerin göz ardı edilmemesi ve erken teşhis ile müdahale edilmesi gerektiğini vurgular. Aksi takdirde, küçük bir sorun zamanla daha büyük ve maliyetli arızalara yol açabilir. Bu teknik makale ve saha rehberi, lineer kızaklarda ses oluşumunun nedenlerini derinlemesine inceleyerek, otomasyon mühendisleri ve bakım ekipleri için kapsamlı bir çözüm haritası sunmayı amaçlamaktadır.
Çalışma Prensibi ve Teknik Veriler
Lineer kızaklar, genellikle bir ray (kılavuz yolu) ve bu ray üzerinde hareket eden bir kızaktan (arabacı veya blok) oluşur. Kızak, içinde bulunan bilyalar, makaralar veya kayar elemanlar aracılığıyla ray üzerinde düşük sürtünme ile hareket eder. Bu elemanlar, yükü taşır ve doğrusal hareketi mümkün kılar. Lineer kızakların temel çalışma prensibi, dönme elemanlarının (bilyalar veya makaralar) veya kayar elemanların, ray ve kızak arasındaki temas yüzeylerinde sürtünmeyi minimize etmesidir. Bu sayede, yüksek hassasiyet, rijitlik ve yük taşıma kapasitesi elde edilir.
Lineer kızak sistemleri, kullanılan hareket elemanlarına göre başlıca üç tipe ayrılır:
- Bilyalı Lineer Kızaklar: Yüksek hassasiyet, düşük sürtünme ve iyi yük taşıma kapasitesi sunarlar. Genellikle daha hızlı hareketler ve daha az titreşim gerektiren uygulamalarda tercih edilirler. İçlerindeki bilyalar, rayın oluklarında yuvarlanarak hareket sağlar.
- Makaralı Lineer Kızaklar: Bilyalılara göre daha yüksek yük kapasitesi ve daha iyi şok direnci sunarlar. Genellikle ağır yüklerin ve darbe yüklerinin olduğu uygulamalarda kullanılırlar. Makara çapları bilyalardan daha büyük olduğu için temas alanı daha geniştir.
- Kayar Lineer Kızaklar (Sürtünmeli Kızaklar): Genellikle polimer veya özel alaşımlı metallerden yapılırlar ve yağlama gerektirmeyen (kendinden yağlamalı) veya minimal yağlama ile çalışan sistemlerdir. Daha düşük hassasiyet ve hız gerektiren, kirli ortamlar veya ekonomik çözümler arayan uygulamalarda kullanılırlar. Sürtünme prensibiyle çalışırlar.
Her tipin kendine özgü avantajları ve dezavantajları vardır ve seçim, uygulamanın gereksinimlerine (yük, hız, hassasiyet, ortam koşulları, ömür beklentisi) göre yapılır. Ses oluşumu, bu farklı tiplerde farklı nedenlerden kaynaklanabilir, ancak temel sorunlar (yağlama, kirlilik, hizalama, aşınma) çoğu için ortaktır.
| Parametre | Değer/Açıklama |
|---|---|
| Malzeme Tipi (Ray/Kızak) | Alaşımlı Çelik (sertleştirilmiş), Paslanmaz Çelik, Alüminyum Alaşım |
| Hassasiyet Sınıfı | Normal (N), Yüksek (H), Süper Yüksek (P), Ultra Yüksek (SP), Ultra Hassas (UP) |
| Ön Yükleme (Preload) | Zayıf (Z0), Hafif (Z1), Orta (Z2), Ağır (Z3) – Rijitliği ve boşluğu belirler. |
| Dinamik Yük Kapasitesi (C) | Kızak ömrünü etkileyen hareketli yük kapasitesi (kN). |
| Statik Yük Kapasitesi (C0) | Kızakta kalıcı deformasyon oluşturmadan taşıyabileceği maksimum yük (kN). |
| Maksimum Hız (Vmax) | Kızak sisteminin güvenli bir şekilde ulaşabileceği maksimum doğrusal hız (m/s). |
| Yağlama Tipi | Gres, Yağ (merkezi yağlama), Katı Yağlayıcılar, Kendinden Yağlamalı Komponentler |
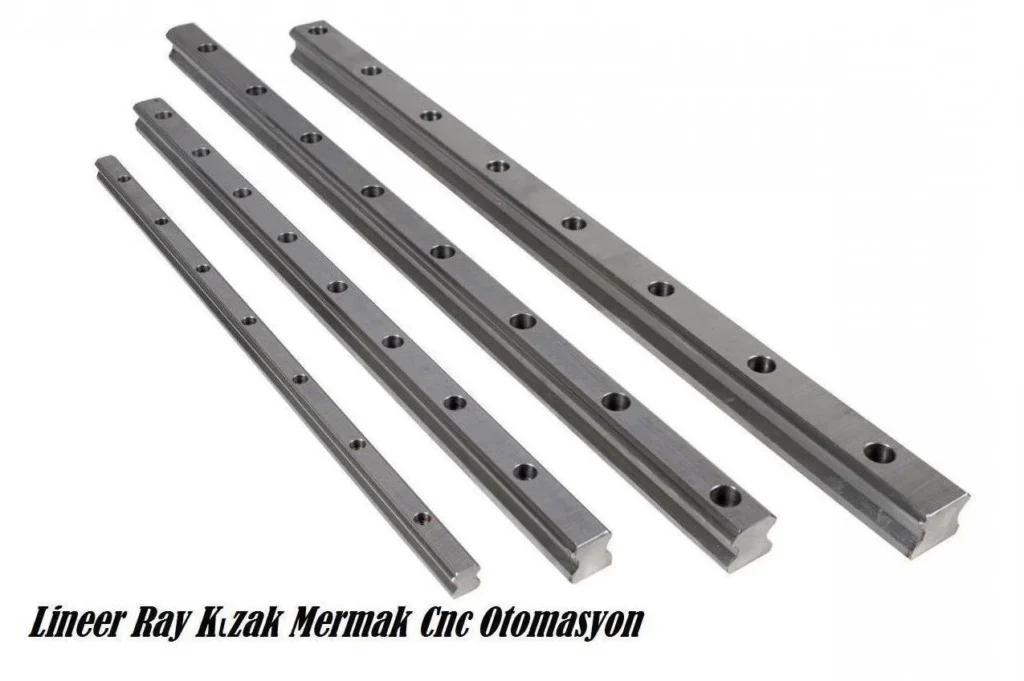
Lineer kızaklar, genellikle bir ray (kılavuz) üzerinde hareket eden bir veya daha fazla kızak bloğundan oluşur. Kızak bloklarının içinde, ray ile temas halinde olan ve sürtünmeyi minimuma indiren bilyeler veya makaralar bulunur. Bu bilyeler veya makaralar, blok içinde özel kanallar aracılığıyla sürekli olarak devirdaim yapar. Bu sayede, ağır yükler altında bile pürüzsüz ve hassas doğrusal hareket elde edilir. Çalışma prensibi, yuvarlanma elemanlarının (bilyeler, makaralar) kayma sürtünmesini yuvarlanma sürtünmesine dönüştürmesine dayanır. Bu da yüksek verimlilik ve düşük enerji tüketimi sağlar. Ancak bu hassas yapı, dış etkenlere ve yanlış kullanıma karşı oldukça duyarlıdır.
Bir lineer kızağın performansını ve ömrünü etkileyen temel teknik parametreler şunlardır:
- Dinamik Yük Kapasitesi (C): Kızak bloğunun belirli bir ömür (genellikle 50-100 km) boyunca taşıyabileceği maksimum dinamik yüktür. Bu değer aşıldığında aşırı aşınma ve ses oluşumu hızlanır.
- Statik Yük Kapasitesi (C0): Kızak bloğunun kalıcı deformasyona uğramadan taşıyabileceği maksimum statik yüktür.
- Önyükleme (Preload): Kızak bloğu ile ray arasındaki boşluğu azaltmak ve sistemin rijitliğini artırmak için uygulanan dahili kuvvettir. Doğru önyükleme, titreşimi ve sesi azaltırken, yanlış önyükleme sürtünmeyi ve aşınmayı artırır.
- Hassasiyet Sınıfı: Kızak sisteminin doğruluğunu ve tekrarlanabilirliğini belirler (örn: Normal, Yüksek, Hassas, Süper Hassas). Daha yüksek hassasiyet sınıfları, montaj toleranslarına karşı daha hassastır.
- Malzeme: Ray ve kızak blokları genellikle sertleştirilmiş çelikten yapılır. Paslanmaz çelik veya özel kaplamalar, aşındırıcı ortamlar için tercih edilebilir.
- Sızdırmazlık Elemanları: Kirliliğin içeri girmesini ve yağlayıcının dışarı çıkmasını önleyen silecekler ve contalardır. Etkin sızdırmazlık, ses oluşumunu engelleyen önemli bir faktördür.
- Yağlama: Yuvarlanma elemanları ve ray yüzeyleri arasında düşük sürtünmeyi sağlamak için kritik öneme sahiptir. Gres veya yağ ile yağlama yapılır.
| Parametre | Değer/Açıklama |
|---|---|
| Dinamik Yük Kapasitesi (C) | Belirli bir ömür (50-100 km) boyunca taşıyabileceği max. dinamik yük. |
| Statik Yük Kapasitesi (C0) | Kalıcı deformasyon olmadan taşıyabileceği max. statik yük. |
| Önyükleme Seviyesi | Hafif, Orta, Ağır. Rijitlik ve titreşim sönümlemede etkilidir. |
| Hassasiyet Sınıfı | Normal, Yüksek, Hassas, Süper Hassas. Doğruluk ve tekrarlanabilirlik. |
| Maksimum Hız | Tipik olarak 3-5 m/s, özel tasarımlarda 10 m/s ve üzeri. |
| Çalışma Sıcaklığı | -10°C ile +80°C arası (yağlayıcı ve malzeme bağımlı). |
| Sürtünme Katsayısı | Yağlanmış sistemlerde tipik olarak 0.002 – 0.005. |
Sahada Dikkat Edilmesi Gerekenler
- Yetersiz veya Yanlış Yağlama:
Lineer kızaklarda sesin en yaygın nedenlerinden biridir. Kızakların içindeki bilyaların veya makaraların ray üzerinde sorunsuz hareket etmesi için düzenli ve doğru tipte yağlama hayati önem taşır. Yetersiz yağlama, metal-metal temasını artırarak sürtünmeyi, aşınmayı ve dolayısıyla sesi artırır. Gres veya yağın viskozitesi, uygulama sıcaklığı ve yük koşullarına uygun olmalıdır. Yanlış yağlama tipi veya yetersiz yağlama sıklığı, kızak ömrünü kısaltır ve performans düşüşüne neden olur. Periyodik bakım programları oluşturulmalı ve yağlama noktaları düzenli olarak kontrol edilmelidir. Otomatik yağlama sistemleri, bu riski minimize etmek için etkili bir çözüm sunar.
- Kirlilik ve Yabancı Maddeler:
Endüstriyel ortamlar genellikle toz, metal talaşı, kimyasal kalıntılar veya nem gibi kirleticilerle doludur. Bu yabancı maddeler, kızakların içine sızarak bilyalar ve ray yüzeyi arasına girebilir. Kirlilik, bilyaların veya makaraların düzgün yuvarlanmasını engelleyerek pürüzlü hareket, titreşim ve sürtünme sesleri (gıcırtı, hışırtı, vuruntu) oluşturur. Aşırı kirlilik, ray yüzeyinde çiziklere ve çukurlara yol açarak kalıcı hasara neden olabilir. Kızakların etrafındaki sızdırmazlık elemanlarının (keçeler, silecekler) sağlam olduğundan emin olunmalı ve çalışma ortamının temizliğine özen gösterilmelidir. Düzenli temizlik ve kirlilik kontrolü, bu tür sorunların önüne geçebilir.
- Yanlış Hizalama ve Montaj Hataları:
Lineer kızaklar, yüksek hassasiyetle monte edilmelidir. Rayların paralelliği, düzlemselliği ve kızakların raylara doğru şekilde oturması kritik öneme sahiptir. Kurulum sırasındaki en küçük bir yanlış hizalama bile, kızakların üzerinde gereksiz gerilimler oluşturarak bilya veya makaraların anormal yük altında çalışmasına neden olur. Bu durum, sürtünmeyi artırır, erken aşınmaya yol açar ve yüksek frekanslı sesler (gıcırtı, uğultu) veya düzensiz vuruntulara neden olabilir. Montaj sırasında tork anahtarı kullanılması, yüzeylerin temiz ve düzgün olması ve üretici talimatlarına kesinlikle uyulması gerekmektedir. Zamanla yapısal deformasyonlar veya temeldeki oturmalar da hizalama sorunlarına yol açabilir.
- Aşınma ve Mekanik Hasar:
Uzun süreli kullanım, aşırı yük, yetersiz yağlama veya kirlilik gibi faktörler, kızakların içindeki bilyalarda, makaralarda veya ray yüzeylerinde aşınmaya yol açar. Aşınma, yüzey pürüzlülüğünü artırır, boşlukları (clearance) büyütür ve hareketin pürüzsüzlüğünü bozar. Aşırı aşınmış parçalar, sesli çalışmanın yanı sıra, hareket hassasiyetini ve yük taşıma kapasitesini de olumsuz etkiler. Darbe yükleri veya kazalar sonucunda kızaklarda veya raylarda çentikler, çatlaklar veya deformasyonlar oluşabilir. Bu tür mekanik hasarlar, ciddi seslere (vuruntu, tıkırtı) ve hatta kızakların kilitlenmesine neden olabilir. Düzenli görsel denetimler ve öngörücü bakım teknikleri (titreşim analizi, akustik emisyon) ile aşınma ve hasarlar erken tespit edilebilir.
- Aşırı Yükleme veya Ön Yükleme Ayarı:
Lineer kızaklar, belirli bir yük kapasitesi için tasarlanmıştır. Bu kapasitenin aşılması, kızaklar üzerindeki stresi artırır, deformasyona yol açar ve erken aşınmaya neden olur. Aşırı yük altında çalışan bir kızak, zorlanma ve gıcırtı sesleri çıkarabilir. Öte yandan, kızakların rijitliğini ve hassasiyetini sağlamak için uygulanan ön yükleme (preload) ayarı da önemlidir. Yanlış ayarlanmış bir ön yükleme (çok fazla veya çok az), kızakların anormal çalışmasına ve ses yapmasına neden olabilir. Çok fazla ön yükleme, sürtünmeyi ve ısınmayı artırırken, çok az ön yükleme boşluklara ve titreşime yol açar.
- Doğru Montaj ve Hizalama:
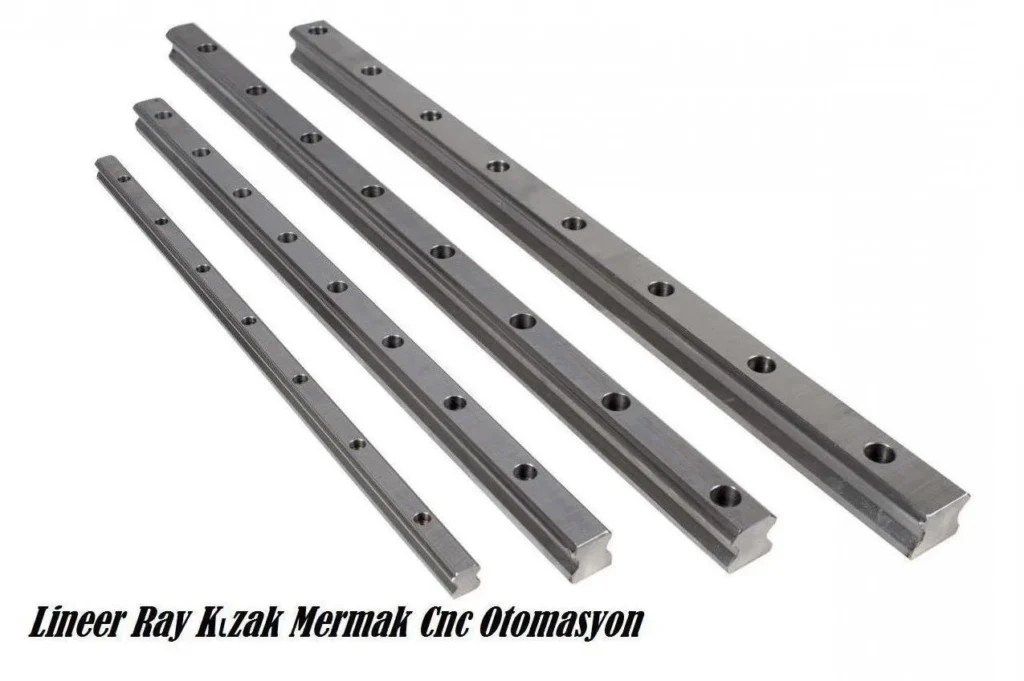
Lineer kızakların performansını ve ömrünü doğrudan etkileyen en kritik faktörlerden biri doğru montajdır. Rayların ve kızak bloklarının birbirine paralel ve düzgün bir şekilde hizalanması hayati öneme sahiptir. Montaj yüzeylerinin düzgünlüğü, toleranslar içinde kalması ve montaj vidalarının tork değerlerine uygun sıkılması gereklidir. Yanlış hizalama, kızak blokları üzerinde aşırı gerilime, bilyelerin/makaraların düzensiz yüklenmesine ve dolayısıyla sürtünmenin artmasına neden olur. Bu durum, kızak ömrünü kısaltır ve belirgin bir gıcırtı veya sürtünme sesi yaratır. Montaj sonrası referans yüzeylerinin kontrolü ve gerekirse lazer hizalama cihazları ile hassas ayarlar yapılması, bu tür sorunların önüne geçebilir.
- Düzenli ve Doğru Yağlama:
Yetersiz veya yanlış yağlama, lineer kızaklarda ses oluşumunun en yaygın nedenidir. Yağlayıcı (gres veya yağ), yuvarlanma elemanları ile ray yüzeyleri arasında koruyucu bir film oluşturarak sürtünmeyi ve aşınmayı azaltır. Yağlayıcının türü, miktarı ve yağlama sıklığı, üreticinin spesifikasyonlarına ve uygulama koşullarına (yük, hız, çalışma ortamı) göre belirlenmelidir. Yanlış yağlayıcı seçimi (örn. uygun olmayan viskozite), yağlayıcının kirlenmesi veya tamamen kuruması, metal-metal temasını artırarak gıcırtı, homurdanma ve ısınmaya neden olur. Otomatik yağlama sistemleri, düzenli ve hassas yağlama sağlayarak bu riskleri minimize edebilir.
- Kirlilik Kontrolü ve Sızdırmazlık:
Toz, talaş, metal partikülleri, nem ve diğer yabancı maddeler, lineer kızakların en büyük düşmanlarındandır. Bu partiküller, kızak bloğu içine sızarak bilyeler/makaralar ile ray arasında sıkışabilir. Bu durum, yüzeylerde mikroskobik hasarlara, aşınmaya ve tıpkı zımpara etkisi yaratarak yüksek sürtünme seslerine yol açar. Kızak bloklarındaki sızdırmazlık elemanlarının (silecekler, contalar) sağlam ve işlevsel olduğundan emin olunmalıdır. Çalışma ortamının temiz tutulması, koruyucu körükler veya kapakların kullanılması, kirliliğin sisteme girişini engellemek için kritik önlemlerdir. Hasarlı sızdırmazlık elemanları derhal değiştirilmelidir.
- Yük Kapasitesi ve Aşırı Yükleme:
Lineer kızaklar, belirli dinamik ve statik yük kapasitelerine göre tasarlanır. Sistemin bu kapasitelerin üzerinde bir yüke maruz kalması (aşırı yükleme), kızak elemanlarında (bilyeler, makaralar, ray) erken yorulmaya, kalıcı deformasyona ve aşınmaya neden olur. Özellikle şok yükler, kısa sürede büyük hasarlar oluşturabilir. Aşırı yüklenen kızaklar, genellikle tıkırtı, vuruntu veya belirgin bir uğultu sesi çıkarır. Uygulamanın gerektirdiği yüklerin doğru bir şekilde hesaplanması ve buna uygun kapasitede kızak seçimi, bu tür sorunların önüne geçmenin temel yoludur.
- Periyodik Muayene ve Aşınma Kontrolü:
Düzenli görsel ve işitsel muayeneler, potansiyel sorunları erken aşamada tespit etmek için hayati öneme sahiptir. Kızak raylarında çizikler, oyuklar, paslanma veya renk değişimleri gibi aşınma belirtileri aranmalıdır. Kızak bloklarının elle hareket ettirilerek boşluk, takılma veya pürüzlülük hissedilip hissedilmediği kontrol edilmelidir. Aşınmış bilyeler veya ray yüzeyleri, düzensiz hareket ve artan ses seviyesi ile kendini gösterir. Aşınma belirtileri görülen parçaların zamanında değiştirilmesi, daha büyük arızaların ve üretim duruşlarının önüne geçer.
- Çevresel Faktörler:
Çalışma ortamının sıcaklığı, nem oranı ve kimyasal buharlar gibi faktörler, lineer kızakların performansını ve ömrünü etkileyebilir. Aşırı sıcaklıklar yağlayıcının özelliklerini bozabilir veya buharlaşmasına neden olabilirken, düşük sıcaklıklar yağlayıcının viskozitesini artırarak hareket direncini ve sesi yükseltebilir. Yüksek nem ve korozif maddeler paslanmaya yol açarak yüzey hasarına ve dolayısıyla sürtünmeye bağlı seslere neden olur. Ortam koşullarına uygun malzeme ve yağlayıcı seçimi, çevresel faktörlerin olumsuz etkilerini minimize eder.
Sık Karşılaşılan Sorunlar ve Çözümleri
Lineer kızaklarda karşılaşılan sesli çalışma sorunları, genellikle belirli karakteristik özelliklere sahiptir. Bu karakteristikler, sorunun kaynağını teşhis etmede önemli ipuçları sunar:
-
Sürekli Yüksek Frekanslı Ses (Gıcırtı, Hışırtı veya Islık Sesi):
Bu tür sesler genellikle yetersiz yağlama, hafif kirlilik veya başlangıç seviyesinde yanlış hizalama belirtisidir. Yağlama filmi yetersiz olduğunda metal-metal teması artar ve sürtünme sesi oluşur. Kızakların içindeki bilyalar veya makaralar yeterince yağlanmadığında veya çok küçük partiküller araya girdiğinde bu sesler duyulabilir.
Çözüm: İlk olarak, kızakların yağlama durumunu kontrol edin ve üreticinin önerdiği tip ve miktarda yağlayıcı (gres veya yağ) uygulayın. Yağlama periyodunu gözden geçirin. Sızdırmazlık elemanlarını (keçeler, silecekler) kontrol edin ve hasarlıysa değiştirin. Ortamı temiz tutun ve hava filtrelerinin etkinliğini sağlayın. Eğer ses devam ederse, montaj hizalamasını bir komparatör saati veya lazer hizalama cihazı ile kontrol edin ve gerekirse ayarlayın. -
Düzensiz, Vuruntu Tarzı Ses (Tıkırtı, Klikleme veya Takırtı):
Bu sesler genellikle bilya veya makaralarda hasar, ray yüzeyinde çukurlar veya ezikler, aşırı boşluk (clearance) veya ciddi yanlış hizalama durumlarında ortaya çıkar. Hareketli elemanlar hasar gördüğünde veya rayda düzensizlikler olduğunda, kızak hareket ettikçe bu noktalara çarparak vuruntu sesi çıkarır.
Çözüm: Sistemi durdurun ve kızakları raydan sökerek detaylı bir görsel muayene yapın. Bilyaların, makaraların ve ray yüzeylerinin üzerinde herhangi bir çukur, çizik, ezik veya korozyon olup olmadığını kontrol edin. Aşınmış veya hasarlı parçaları (kızak bloğu, ray veya her ikisi) değiştirmek genellikle tek çözümdür. Ayrıca, kızakların ön yükleme ayarını kontrol ederek aşırı boşluk olup olmadığını belirleyin. Montaj hizalamasını çok daha detaylı bir şekilde kontrol edin, çünkü ciddi bir yanlış hizalama da bu tür seslere yol açabilir. -
Gıcırtı veya Sürtünme Sesi (Kaba bir öğütme sesi):
Bu, genellikle ağır kirlilik, contaların tamamen hasar görmesi, korozyon veya rayda derin aşınma belirtisidir. Kızak içine çok miktarda kir veya metal talaşı girdiğinde, bu partiküller öğütücü bir etki yaratır. Paslanma veya ağır aşınma da yüzeylerin pürüzlülüğünü artırarak bu sesi tetikler.
Çözüm: Kızakları ve rayları tamamen sökün ve detaylı bir şekilde temizleyin. Özel endüstriyel temizleyiciler kullanın. Kirliliğin nedenini tespit edin ve gelecekteki girişi önlemek için önlemler alın (daha iyi sızdırmazlık, daha temiz çalışma ortamı). Eğer korozyon veya derin aşınma mevcutsa, etkilenen parçaların (ray, kızak veya her ikisi) değiştirilmesi gerekecektir. Contaları ve silecekleri kontrol edin ve yıpranmış veya hasarlı olanları yenileriyle değiştirin. -
Yüksek Hızda Uğultu veya Rezonans Sesi:
Özellikle yüksek hızlarda ortaya çıkan bu uğultu, genellikle sistem rezonansı, hafif yanlış hizalama veya uygun olmayan yağlama viskozitesi ile ilişkilidir. Sistemdeki doğal frekanslar, çalışma hızıyla çakıştığında rezonans oluşabilir.
Çözüm: Çalışma hızını veya ivmeyi değiştirmeyi deneyin. Eğer ses kaybolursa, rezonansın nedeni hızla ilgili olabilir. Montaj hizalamasını tekrar kontrol edin ve gerekirse hassas ayarlamalar yapın. Kullanılan yağlayıcının viskozitesini ve tipini üretici önerileriyle karşılaştırın; yüksek hız uygulamaları için farklı bir yağlayıcı gerekebilir. Bazı durumlarda, sönümleyici malzemeler veya titreşim izolatörleri kullanmak da faydalı olabilir.
Lineer kızaklardan gelen sesler, genellikle spesifik sorunlara işaret eder. Bu sesleri doğru yorumlamak, hızlı ve etkili çözüm için kritik öneme sahiptir.
- Gıcırtı veya Sürtünme Sesi:
Bu tür bir ses genellikle yetersiz veya kurumuş yağlamanın, kirliliğin (toz, talaş) veya sızdırmazlık elemanlarının (silecekler) ray üzerinde sürtünmesinin bir işaretidir. Metalin metale sürtünmesinden kaynaklanır.
Çözüm: Öncelikle kızak bloğu ve ray yüzeyleri dikkatlice temizlenmelidir. Ardından, üreticinin önerdiği doğru tip ve miktarda yağlayıcı (gres veya yağ) uygulanmalıdır. Sızdırmazlık elemanları aşınmış veya hasar görmüşse değiştirilmelidir. Otomatik yağlama sistemlerinin ayarları kontrol edilmeli ve gerekirse yağlama sıklığı artırılmalıdır. Ortamdaki kirlilik kaynakları belirlenerek önleyici tedbirler (körük, kapak) alınmalıdır. - Tıkırtı veya Vuruntu Sesi:
Tıkırtı veya vuruntu sesleri, genellikle mekanik boşluklar, aşınmış yuvarlanma elemanları (bilyeler/makaralar), ray yüzeylerindeki hasarlar (çentikler, oyuklar) veya aşırı yüke bağlı deformasyonlardan kaynaklanır. Özellikle hareket yönü değiştiğinde veya belirli bir noktadan geçerken bu sesler daha belirgin olabilir.
Çözüm: Kızak bloğunun ve rayın detaylı fiziksel muayenesi yapılmalıdır. Gözle görülür hasarlar (çatlak, ezik, aşınma izi) varsa, ilgili parça (kızak bloğu veya ray) değiştirilmelidir. Aşırı boşluk tespit edilirse, önyükleme ayarları kontrol edilmeli veya kızak bloğu değiştirilmelidir. Montaj cıvatalarının gevşek olup olmadığı kontrol edilmeli ve tork değerlerine uygun sıkılmalıdır. Sistemin yük dağılımı gözden geçirilmeli ve aşırı yüklenmenin önüne geçilmelidir. - Homurdanma veya Uğultu Sesi:
Bu sesler genellikle yanlış hizalama, rayların düzlemsel olmayan montajı, yapısal rezonans veya aşırı yüksek önyükleme gibi daha sistemik sorunlardan kaynaklanır. Tüm kızak boyunca hissedilen bir titreşimle birlikte görülebilir.
Çözüm: Kızak raylarının paralelliği ve düzlemselliği hassas ölçüm cihazlarıyla kontrol edilmelidir. Montaj yüzeylerindeki düzlemsizlikler giderilmeli veya uygun şimler kullanılarak telafi edilmelidir. Önyükleme seviyesi üreticinin tavsiyelerine göre ayarlanmalıdır; aşırı önyükleme sürtünmeyi ve sesi artırabilir. Makine yapısının rezonans frekansları incelenmeli ve gerekirse sönümleyici elemanlar veya titreşim izolatörleri kullanılmalıdır. Tahrik sistemi (motor, kayış) de kontrol edilerek titreşim kaynağı olup olmadığı belirlenmelidir. - Metalik Sürtünme veya Çıtırtı Sesi:
Bu sesler, yağlayıcının tamamen tükenmesiyle metal yüzeylerin doğrudan birbirine temas etmesinden veya kızak içindeki bilye tutucuların (retayner) hasar görmesinden kaynaklanabilir.
Çözüm: Derhal hareketi durdurup yağlama durumu kontrol edilmelidir. Eğer yağlayıcı yoksa, temizlik yapılıp uygun yağlayıcı ile yeniden yağlama yapılmalıdır. Ses devam ediyorsa, kızak bloğu sökülerek içindeki bilye tutucularının (retayner) durumu incelenmelidir. Hasarlı bilye tutucular, bilyelerin düzensiz hareket etmesine ve sürtünmesine neden olur. Bu durumda kızak bloğunun değiştirilmesi gerekebilir. Ayrıca, rayda veya blokta oluşan derin çizikler veya çapaklar da bu tür seslere yol açabilir; bu tür hasarların onarımı veya parça değişimi düşünülmelidir.
Uzman Tavsiyesi
Lineer kızak sistemlerinden gelen anormal sesler, endüstriyel otomasyonun hassas dünyasında asla göz ardı edilmemesi gereken kritik bir uyarı işaretidir. Bu sesler, genellikle sistemin temel çalışma prensiplerinden birinin (düşük sürtünme ile hassas hareket) bozulduğunun ve potansiyel bir arızanın habercisi olduğunun göstergesidir. Yetersiz yağlama, kirlilik, yanlış hizalama, aşınma ve mekanik hasar gibi temel sorunlar, sesli çalışmanın en yaygın nedenleridir ve her biri, sistemin ömrünü, hassasiyetini ve güvenilirliğini ciddi şekilde etkileyebilir.
Bir uzmanın tavsiyesi olarak, lineer kızak sistemlerinin sorunsuz çalışmasını sağlamak için proaktif ve öngörücü bakım stratejileri benimsemek esastır. Düzenli ve doğru yağlama programları oluşturmak, çalışma ortamının kirlilikten arındırılması, montaj ve hizalama işlemlerinin yüksek hassasiyetle yapılması ve periyodik görsel denetimlerle birlikte modern izleme tekniklerinin (titreşim analizi, akustik emisyon, termografi) kullanılması, potansiyel sorunların erken aşamada tespit edilmesini sağlar. Sesin kaynağını doğru teşhis edebilmek için, sesin türü, frekansı, şiddeti ve sistemin çalışma koşullarıyla olan ilişkisi dikkatle analiz edilmelidir. Küçük bir hışırtı, zamanında müdahale edilmezse, kısa sürede yüksek maliyetli bir arızaya dönüşebilir. Bu nedenle, herhangi bir anormal ses duyulduğunda, derhal uzman bir teknik ekiple iletişime geçmek ve sorunun kök nedenini belirleyerek uygun düzeltici eylemleri uygulamak, ekipmanınızın ömrünü uzatacak ve üretim verimliliğinizi koruyacaktır. Unutulmamalıdır ki, lineer kızaklar, otomasyon sistemlerinin “sinir uçları” gibidir; onların sağlığı, tüm sistemin sağlığı demektir.
Lineer kızaklardan gelen anormal sesler, endüstriyel otomasyon sistemlerinde göz ardı edilmemesi gereken kritik uyarı işaretleridir. Bu sesler, genellikle yetersiz bakım, yanlış montaj, çevresel etkiler veya operasyonel hatalardan kaynaklanan temel sorunların habercisidir. Erken teşhis ve doğru müdahale, hem ekipman ömrünü uzatır hem de beklenmedik üretim duruşlarını ve yüksek maliyetli arızaları önler. Bir lineer kızak ses yapmaya başladığında, ilk adım her zaman detaylı bir görsel muayene ve sesin kaynağını, türünü ve şiddetini belirlemektir. Ardından, yağlama durumu, kirlilik seviyesi, montaj hizalaması ve yük koşulları gibi temel faktörler sistematik bir şekilde kontrol edilmelidir. Unutulmamalıdır ki, lineer kızaklar yüksek hassasiyetli mühendislik ürünleridir ve üreticinin spesifikasyonlarına titizlikle uyulması gerekmektedir. Uzman tavsiyesi olarak, periyodik bakım programlarının oluşturulması, doğru yağlayıcıların kullanılması, ortam kirliliğinin minimize edilmesi ve montaj toleranslarına azami özen gösterilmesi, lineer kızakların sessiz ve verimli çalışmasını sağlamak için hayati öneme sahiptir. Ayrıca, personelin lineer kızak bakımı ve sorun giderme konusunda düzenli olarak eğitilmesi, saha operasyonlarında karşılaşılan sorunlara hızlı ve doğru çözümler üretilmesine olanak tanıyacaktır. Şüpheli durumlarda veya sorun kaynağı belirlenemediğinde, daima yetkili servis veya üretici firmadan teknik destek almak en doğru yaklaşımdır. Proaktif bir bakım stratejisi benimsemek, lineer kızak sistemlerinizin uzun ömürlü ve sorunsuz çalışmasının anahtarıdır.