Spindle Motor Nedir? CNC Router Makinelerde Nasıl Seçilir?
İçindekiler
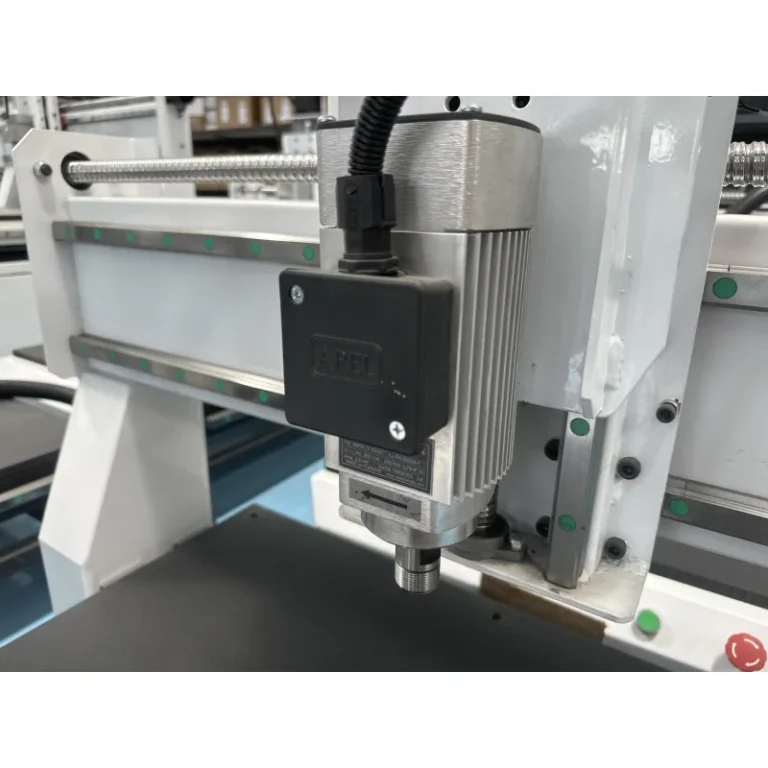
Spindle motor, CNC router makinelerinde kesici takımı yüksek hızda döndürerek işleme yapan temel bileşendir. Seçimi; işlenecek malzeme, gereken hassasiyet, kesme derinliği, hız ve tork ihtiyaçlarına göre güç, devir, soğutma tipi ve rulman kalitesi gibi parametreler dikkate alınarak yapılmalıdır.
Spindle Motor Nedir? CNC Router Makinelerde Nasıl Seçilir? Nedir?
Endüstriyel otomasyon ve özellikle CNC router uygulamalarında, spindle motor, makinenin kalbi niteliğindedir. Temel olarak, kesici takımı (freze, gravür ucu vb.) yüksek hızlarda döndürerek malzemeyi şekillendirme, kesme, delme veya gravürleme işlemlerini gerçekleştiren elektrik motorudur. Bir CNC router’ın işleme yeteneği, hassasiyeti, hızı ve nihai ürün kalitesi doğrudan spindle motorunun özelliklerine bağlıdır. Bu nedenle, doğru spindle seçimi, yatırımın verimliliği ve projelerin başarısı için hayati öneme sahiptir.
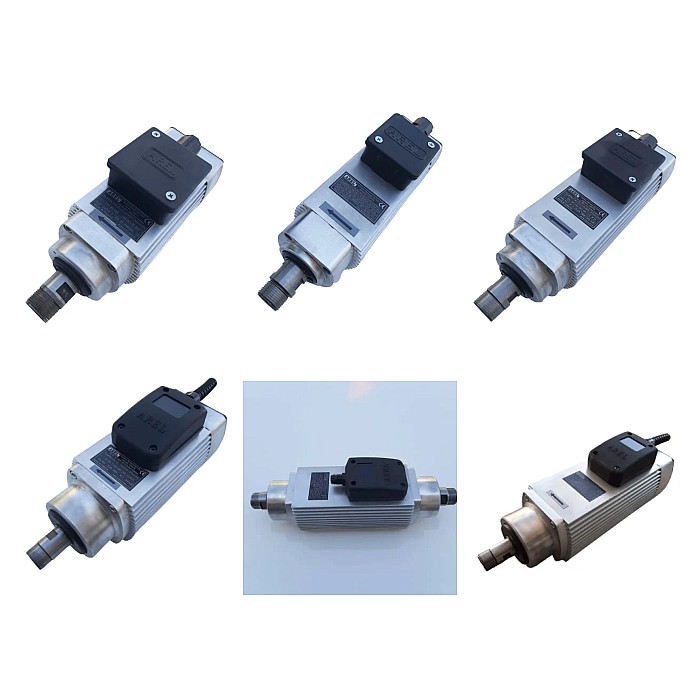
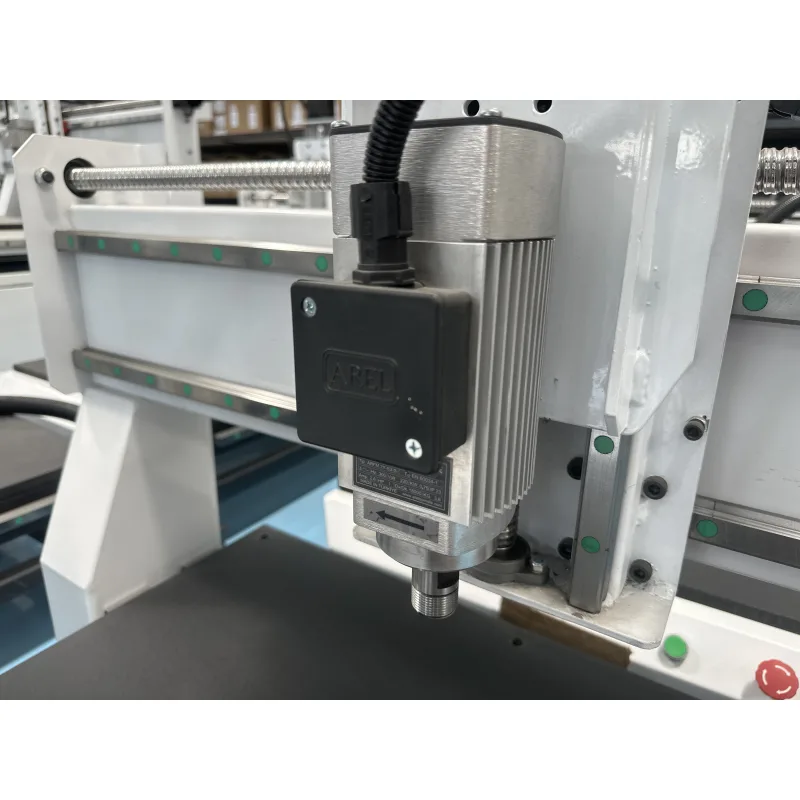
Spindle motorlar genellikle AC asenkron motorlar olup, özel olarak tasarlanmış yüksek hızlı rulmanlar ve entegre bir mil ile birlikte gelirler. Bu motorlar, hızlarını ve torklarını kontrol etmek için bir Frekans Konvertörü (VFD – Variable Frequency Drive) veya Sürücü ile birlikte çalışırlar. VFD, şebeke elektriğinin frekansını ve voltajını değiştirerek spindle’ın devir hızını hassas bir şekilde ayarlamayı sağlar. Spindle’ın temel amacı, kesici takıma yeterli torku ve hızı sağlayarak belirlenen işleme görevini hatasız bir şekilde tamamlamaktır. Bu bileşen, sadece motor kısmından ibaret olmayıp, aynı zamanda takım tutucu (genellikle ER collet sistemi), yüksek hassasiyetli yataklar ve bir soğutma sistemi gibi unsurları da barındırır.
Çalışma Prensibi ve Teknik Veriler
Spindle motorların çalışma prensibi, bir elektrik motorunun dönme hareketini mil aracılığıyla kesici takıma aktarmasına dayanır. Elektrik enerjisi, VFD tarafından kontrol edilerek motor sargılarına iletilir ve manyetik alanlar oluşturarak rotorun dönmesini sağlar. Bu dönme hareketi, mil üzerindeki takım tutucuya monte edilmiş kesici takıma aktarılır. Spindle motorların teknik özelliklerini anlamak, doğru seçimi yapabilmek için kritik öneme sahiptir.
- Güç (kW / HP): Spindle’ın en temel özelliklerinden biridir. İşlenecek malzemenin sertliği (ahşap, plastik, alüminyum, çelik), kesme derinliği ve kesici takımın çapı, gereken güç miktarını belirler. Örneğin, yumuşak ahşap ve ince gravür işlemleri için düşük güçlü (0.8 kW – 2.2 kW) spindle’lar yeterli olabilirken, sert metallerin işlenmesi veya derin kesimler için yüksek güçlü (4.5 kW – 9 kW ve üzeri) spindle’lar gereklidir. Yetersiz güç, takımın zorlanmasına, kırılmasına ve işleme kalitesinin düşmesine neden olur.
- Devir Hızı (RPM – Revolutions Per Minute): Spindle’ın dakikadaki dönüş sayısıdır. Genellikle 6.000 RPM ile 24.000 RPM arasında değişir, ancak özel uygulamalar için 60.000 RPM’ye kadar çıkan modeller de mevcuttur. Yüksek devirler, daha pürüzsüz yüzeyler ve daha ince talaş kaldırma imkanı sunar. Yumuşak malzemeler ve küçük çaplı takımlar genellikle yüksek devir gerektirirken, sert malzemeler ve büyük çaplı takımlar daha düşük devirlerde daha iyi performans gösterebilir.
- Tork: Spindle’ın dönme kuvvetini ifade eder. Özellikle düşük devirlerde bile yeterli kesme gücünü sağlamak için yüksek tork önemlidir. Sert malzemelerde veya büyük çaplı takımlarla çalışırken yüksek torklu spindle’lar tercih edilmelidir. Bazı spindle’lar geniş bir devir aralığında sabit tork sağlayacak şekilde tasarlanmıştır.
- Soğutma Sistemi: Yüksek devirlerde çalışan spindle’lar önemli miktarda ısı üretir. Bu ısının etkin bir şekilde dağıtılması, motorun ömrü ve performansı için kritik öneme sahiptir. İki ana soğutma tipi bulunur:
- Hava Soğutmalı: Motor gövdesine entegre bir fan yardımıyla dışarıdan hava çekilerek soğutma sağlanır. Kurulumu daha basittir ve ek bir soğutma ünitesi gerektirmez. Ancak genellikle daha gürültülü çalışır ve soğutma verimliliği su soğutmalıya göre daha düşüktür. Tozlu ortamlarda fan kanatçıklarının tıkanma riski vardır.
- Su Soğutmalı: Spindle içindeki kanallardan bir su-antifriz karışımı dolaştırılarak soğutma sağlanır. Harici bir su pompası ve radyatör (chiller) ünitesi gerektirir. Daha sessiz çalışır, daha yüksek verimlilik sunar ve özellikle uzun süreli, yüksek performanslı çalışmalarda tercih edilir. Ancak kurulumu ve bakımı biraz daha karmaşıktır.
- Rulman Tipi ve Kalitesi: Spindle’ın hassasiyetini, ömrünü ve titreşim seviyesini doğrudan etkileyen önemli bir faktördür. Yüksek kaliteli, yüksek hızlı ve hassas seramik rulmanlar, geleneksel çelik rulmanlara göre daha uzun ömürlü, daha az sürtünmeli ve daha yüksek devirlere dayanıklıdır. Bu, özellikle hassas işleme gerektiren uygulamalarda kritik bir seçim kriteridir.
- Takım Tutucu Sistemi: Kesici takımın mile nasıl bağlandığını belirler. En yaygın olanı ER collet sistemidir (ER11, ER16, ER20, ER25, ER32 gibi). Bu sistem manuel takım değişimine olanak tanır. Otomatik Takım Değiştirme (ATC – Automatic Tool Changer) özelliğine sahip spindle’lar ise HSK veya ISO gibi standart takımları kullanır ve üretim verimliliğini önemli ölçüde artırır.
- Giriş Voltajı ve Frekans Konvertörü (VFD) Uyumu: Spindle motorlar genellikle 220V (tek faz) veya 380V (üç faz) ile çalışır. Seçilen spindle’ın, makinenin elektrik altyapısı ve VFD ile tam uyumlu olması gerekmektedir. VFD, spindle’ın nominal frekansına (genellikle 300-800 Hz) ve akımına uygun olmalıdır.
| Parametre | Değer/Açıklama |
|---|---|
| Güç Aralığı | 0.8 kW – 9 kW+ (Uygulama ve malzeme sertliğine göre değişir) |
| Maksimum Devir Hızı | 6.000 RPM – 24.000 RPM (Özel uygulamalar için 60.000 RPM’ye kadar) |
| Soğutma Tipi | Hava Soğutmalı (Fanlı) / Su Soğutmalı (Chiller/Pompa gerektirir) |
| Rulman Tipi | Yüksek Hızlı Çelik Bilyalı / Seramik Bilyalı (Daha uzun ömür, düşük sürtünme) |
| Giriş Voltajı | 220V AC (Tek Faz) / 380V AC (Üç Faz) |
| Takım Tutucu Tipi | ER Collet (Manuel) / HSK / ISO (ATC için) |
| Frekans Aralığı (VFD ile) | 0 – 800 Hz (Nominal çalışma frekansı genellikle 300-400 Hz) |
Sahada Dikkat Edilmesi Gerekenler
- Malzeme ve Uygulama Uyumu: Spindle seçiminde en kritik adımdır. İşleyeceğiniz malzemenin türü (ahşap, MDF, alüminyum, pirinç, çelik, kompozit vb.), sertliği ve işleme derinliği, spindle’ın güç ve tork gereksinimlerini doğrudan etkiler. Örneğin, ahşap ve MDF için 2.2 kW’lık bir spindle yeterli olabilirken, alüminyum veya paslanmaz çelik işlemek için en az 4.5 kW veya daha yüksek güce sahip, yüksek torklu ve tercihen su soğutmalı bir spindle gerekecektir. Ayrıca, yapacağınız işin türü (gravür, kesim, 3D oyma) de devir hızı ve takım tutucu seçimi üzerinde belirleyici rol oynar.
- Makine Yapısı ve Rijitlik: Spindle motorun ağırlığı ve çalışma sırasında oluşturduğu titreşimler, CNC router’ın genel yapısına ve rijitliğine uygun olmalıdır. Çok güçlü ve ağır bir spindle’ı zayıf veya esnek bir makine çerçevesine takmak, titreşim sorunlarına, işleme hassasiyetinin kaybına ve hatta makine parçalarının zamanla deformasyonuna yol açabilir. Makinenizin eksen motorlarının gücü, kılavuz raylarının ve bilyalı vidaların kapasitesi de spindle’ın gücü ile orantılı olmalıdır. Daha güçlü bir spindle, genellikle daha sağlam ve rijit bir makine altyapısı gerektirir.
- VFD (Frekans Konvertörü) Seçimi ve Ayarları: Spindle motorun performansını optimize etmek için doğru VFD seçimi ve ayarları şarttır. VFD, spindle’ın nominal gücüne, akımına ve frekans aralığına tam olarak uygun olmalıdır. VFD’nin parametrelerinin (maksimum frekans, temel frekans, hızlanma/yavaşlama süreleri, tork artışı vb.) spindle motorun teknik özelliklerine göre doğru bir şekilde ayarlanması, motorun aşırı ısınmasını, aşırı yüklenmesini ve erken arızalanmasını önler. Yanlış VFD ayarları, spindle’ın tam gücüne ulaşamamasına, titreşimli çalışmasına veya ömrünün kısalmasına neden olabilir. Uzman bir elektrikçi veya otomasyon teknisyeni tarafından kurulum ve ayarların yapılması önerilir.
- Soğutma Sistemi Bakımı ve Çevresel Faktörler: Spindle’ın soğutma sistemi, uzun ömürlü ve sorunsuz çalışması için düzenli bakım gerektirir. Su soğutmalı spindle’lar için chiller ünitesindeki su seviyesi, su kalitesi ve antifriz oranı periyodik olarak kontrol edilmeli, su değişimi yapılmalıdır. Kirli veya yetersiz soğutma suyu, spindle’ın aşırı ısınmasına ve rulmanlarının zarar görmesine neden olabilir. Hava soğutmalı spindle’larda ise fan girişlerinin toz ve talaşla tıkanmadığından emin olunmalıdır. Ayrıca, CNC router’ın çalıştığı ortamdaki toz, nem ve sıcaklık gibi çevresel faktörler de spindle’ın performansını ve ömrünü etkiler. Yüksek tozlu ortamlarda IP koruma sınıfı yüksek spindle’lar tercih edilmeli ve düzenli temizlik yapılmalıdır.
- Rulman Bakımı ve Değişimi: Spindle motorlardaki rulmanlar, sürekli yüksek devirde çalıştıkları için aşınmaya en yatkın parçalardandır. Rulmanların ömrü, çalışma koşullarına, devir hızına ve bakımına bağlıdır. Anormal sesler (gıcırtı, uğultu), artan titreşim veya milde hissedilen boşluk, rulmanların aşındığının işaretleridir. Rulman değişimi, özel ekipman ve uzmanlık gerektiren hassas bir işlemdir. Kaliteli rulmanların kullanılması ve zamanında değişimi, spindle’ın genel sağlığı ve işleme hassasiyeti için kritik öneme sahiptir.
Sık Karşılaşılan Sorunlar ve Çözümleri
Spindle motorlar, karmaşık yapıları ve yüksek performans gereksinimleri nedeniyle çeşitli sorunlarla karşılaşabilirler. Bu sorunları tanımak ve doğru müdahalede bulunmak, üretim kesintilerini minimize etmek ve ekipman ömrünü uzatmak açısından önemlidir.
- Aşırı Isınma: Spindle’ın normalden daha sıcak çalışması, en yaygın sorunlardan biridir. Su soğutmalı sistemlerde soğutma suyu seviyesinin düşük olması, pompada arıza, radyatörde tıkanıklık veya yetersiz antifriz kullanımı aşırı ısınmaya yol açabilir. Hava soğutmalı sistemlerde ise fan kanatçıklarının veya hava girişlerinin tozla tıkanması soruna neden olur. Çözüm: Soğutma sistemini kontrol edin, su seviyesini tamamlayın/değiştirin, pompa ve radyatörün çalıştığından emin olun. Hava soğutmalı ise hava kanallarını temizleyin. VFD parametrelerinin doğru ayarlandığından ve spindle’ın aşırı yüklenmediğinden emin olun.
- Yüksek Titreşim veya Anormal Gürültü: İşleme sırasında artan titreşim veya alışılmadık sesler (uğultu, gıcırtı, tıkırtı) genellikle rulmanlarla ilgili bir soruna işaret eder. Aşınmış veya hasar görmüş rulmanlar, milin dengesiz dönmesine ve titreşime neden olur. Ayrıca, kesici takımın dengesiz olması, collet’in aşınması veya spindle’ın makineye yanlış monte edilmesi de titreşim yapabilir. Çözüm: Öncelikle kesici takımın ve collet’in sağlamlığını ve dengesini kontrol edin. Eğer sorun devam ediyorsa, spindle’ın rulmanlarını kontrol ettirin ve gerekirse değiştirin. Montaj civatalarının sıkılığını ve makine yatağının düzgünlüğünü gözden geçirin.
- Güç Kaybı veya Devir Dalgalanması: Spindle’ın nominal gücüne ulaşamaması, devir hızının dalgalanması veya işleme sırasında kolayca durması, elektrik bağlantıları veya VFD ile ilgili sorunlara işaret edebilir. VFD parametrelerinin yanlış ayarlanması, motor sargılarında kısa devre, kablo kopuklukları veya VFD’nin kendisinde arıza bu duruma neden olabilir. Çözüm: VFD’nin tüm parametrelerini spindle’ın teknik verilerine göre kontrol edin ve ayarlayın. Elektrik kablolarının sağlamlığını, bağlantı noktalarının gevşek olmadığını ve motor sargılarının direncini ölçün. Gerekirse VFD’yi test edin veya bir uzmana danışın.
- Takım Sıkışması veya Çıkması: Özellikle manuel takım değiştiren ER collet sistemlerinde, takımın sıkışması veya işleme sırasında yerinden çıkması ciddi güvenlik ve işleme kalitesi sorunlarına yol açar. Bu genellikle collet’in aşınmasından, somunun yeterince sıkılmamasından veya yanlış collet boyutunun kullanılmasından kaynaklanır. Çözüm: Collet’in ve somunun aşınma durumunu kontrol edin, aşınmış parçaları değiştirin. Takımı doğru boyutta collet ile ve yeterli torkla sıkın. Takım şaftının temiz olduğundan emin olun.
Uzman Tavsiyesi
CNC router makinelerinde spindle motor seçimi, sadece bir bileşen tercihi olmanın ötesinde, tüm üretim sürecinizin verimliliğini, hassasiyetini ve maliyet etkinliğini doğrudan etkileyen stratejik bir karardır. Bu “Saha Rehberi ve Teknik Makale” boyunca vurgulandığı gibi, doğru spindle’ı seçmek için işlenecek malzeme, istenen işleme kalitesi, üretim hacmi, makinenin genel rijitliği ve bütçe gibi birçok faktörü dengeli bir şekilde değerlendirmek gereklidir. Uzman bir gözle bakıldığında, en ucuz spindle her zaman en ekonomik çözüm değildir; uzun vadede düşük verimlilik, sık arızalar ve yüksek bakım maliyetleri getirebilir. Benzer şekilde, projenizin gereksinimlerinin çok üzerinde bir spindle’a yatırım yapmak da gereksiz bir maliyet yükü oluşturabilir.
Sektördeki tecrübelerimiz göstermektedir ki, spindle motor seçiminde en önemli faktörlerden biri, gelecekteki ihtiyaçları da göz önünde bulundurmaktır. İş yelpazenizi genişletmeyi planlıyorsanız veya daha sert malzemelerle çalışmaya başlayacaksanız, başlangıçta biraz daha güçlü veya daha esnek bir spindle’a yatırım yapmak, uzun vadede size büyük avantajlar sağlayacaktır. Ayrıca, kaliteli markalara ve iyi bir teknik destek sunan tedarikçilere yönelmek, olası arıza durumlarında hızlı ve etkili çözümler bulmanızı kolaylaştıracaktır. Spindle’ın periyodik bakımının (rulman kontrolü, soğutma sistemi temizliği, VFD ayarlarının gözden geçirilmesi) aksatılmaması, motorun ömrünü uzatır ve ani arızaların önüne geçer. Son olarak, operatörlerin spindle motorların doğru kullanımı, takım seçimi ve bakım prensipleri konusunda iyi eğitimli olması, bu yüksek performanslı bileşenlerden en iyi verimin alınmasını sağlayacaktır. Unutmayın, iyi seçilmiş ve bakımı yapılmış bir spindle, CNC router’ınızın üretim kapasitesini ve hassasiyetini zirveye taşıyan anahtardır.