Kesici Takım Nedir? CNC İşlemede Malzemeye Göre Nasıl Seçilir?
İçindekiler
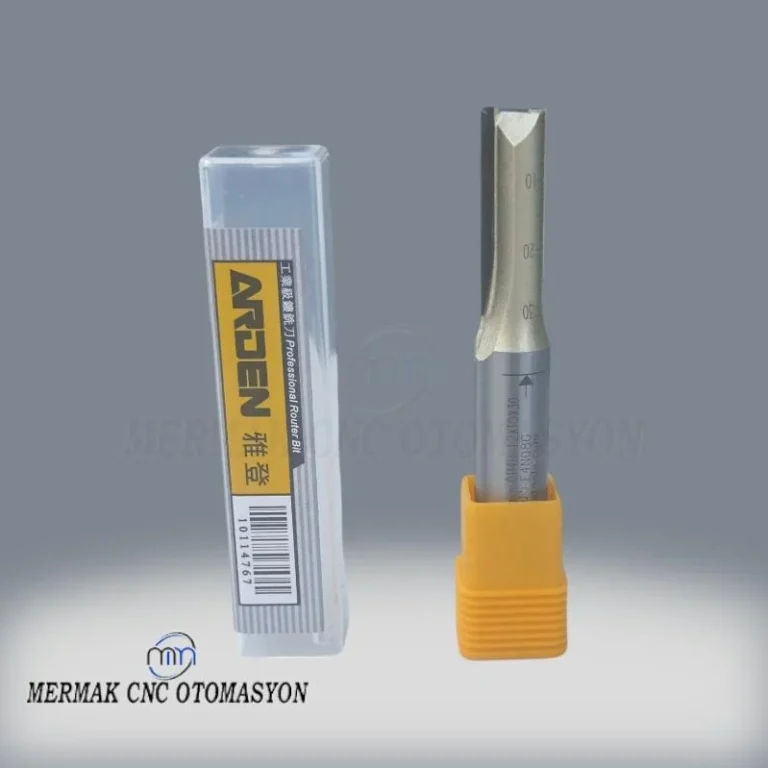
Kesici takım, CNC işlemede malzemeden talaş kaldırarak istenen şekli veren, genellikle karbür, HSS, seramik gibi malzemelerden üretilen ve işlenecek malzemenin sertliğine, abrasifliğine ve mukavemetine göre seçilen kritik bir araçtır. Doğru seçim, takım ömrünü, yüzey kalitesini ve üretim verimliliğini doğrudan etkiler.
Kesici Takım Nedir? CNC İşlemede Malzemeye Göre Nasıl Seçilir? Nedir?
Endüstriyel otomasyon ve modern üretim süreçlerinin kalbinde yer alan CNC işleme, bilgisayar kontrollü makineler aracılığıyla hassas parça üretimi anlamına gelir. Bu sürecin en temel ve kritik bileşenlerinden biri ise kesici takımlardır. Kesici takım, işlenecek malzemeden (metal, plastik, kompozit vb.) talaş kaldırarak istenen geometriyi oluşturan, özel olarak tasarlanmış ve üretilmiş bir araçtır. Takımın performansı, takım ömrü, işleme hızı, yüzey kalitesi ve dolayısıyla üretim maliyetleri üzerinde doğrudan etkilidir. CNC işlemede kesici takım seçimi, yalnızca takımın fiziksel özellikleriyle sınırlı kalmayıp, işlenecek malzemenin özelliklerine, işleme operasyonunun türüne (frezeleme, tornalama, delme vb.) ve makinenin kapasitesine göre titizlikle yapılması gereken mühendislik bir karardır. Yanlış takım seçimi, takım kırılmasına, iş parçasının hasar görmesine, düşük yüzey kalitesine ve üretim duruşlarına yol açabilir. Bu nedenle, her bir uygulama için en uygun kesici takımı belirlemek, verimli ve karlı bir üretim süreci için hayati öneme sahiptir.
Çalışma Prensibi ve Teknik Veriler
Kesici takımlar, işlenecek malzemeye göre farklı geometrilerde, kaplamalarda ve ana malzemelerde üretilir. Temel çalışma prensibi, takımın kesici kenarlarının iş parçasına belirli bir kuvvetle temas ederek malzemeden talaş kaldırmasıdır. Bu süreçte sürtünme, ısı oluşumu ve malzeme deformasyonu gibi faktörler devreye girer. Takım seçimi yapılırken bu faktörlerin en aza indirilmesi hedeflenir. İşlenecek malzemenin türü, takım seçimini belirleyen en kritik parametredir. İşte bazı yaygın malzeme grupları ve bunlara uygun kesici takım seçim prensipleri:

İşlenecek Malzemeye Göre Kesici Takım Seçimi
- Çelikler (P Grubu – ISO P):
Düşük ve Orta Karbonlu Çelikler: Genellikle iyi talaş kırılımına sahip, genel amaçlı karbür takımlar tercih edilir. Yüksek hız çelikleri (HSS) de düşük kesme hızlarında kullanılabilir. Kaplama olarak TiN, TiCN veya AlTiN gibi PVD/CVD kaplamalar takım ömrünü uzatır.
Alaşımlı Çelikler ve Kalıp Çelikleri: Daha yüksek sertlik ve mukavemet gösterirler. Bu tür malzemelerde aşınma direnci yüksek, daha sert karbür kaliteleri ve AlTiN, AlCrN gibi yüksek ısı direncine sahip kaplamalar ön plana çıkar. Özellikle sertleştirilmiş alaşımlı çeliklerde tam sert karbür veya seramik takımlar kullanılabilir.
Paslanmaz Çelikler (M Grubu – ISO M): Isıya dayanıklı, yapışkan ve talaş kırma zorluğu olan malzemelerdir. Paslanmaz çelikler için özel olarak tasarlanmış, keskin kenarlı, pozitif geometrili karbür takımlar ve paslanmaz çeliğe özel kaplamalar (örneğin, AlCrN tabanlı) tercih edilir. Düşük kesme hızları ve uygun soğutma sıvısı kullanımı kritiktir.
- Dökme Demirler (K Grubu – ISO K):
Gri Dökme Demir ve Sfero Dökme Demir: Kırılgan yapıları nedeniyle talaş kolayca kırılır. Aşınmaya karşı dirençli, sert karbür kaliteleri ve TiN veya TiCN kaplamalar genellikle yeterlidir. Dökme demirler kuru işlenebilir veya emülsiyon bazlı soğutma sıvıları kullanılabilir. Özellikle sfero dökümde daha yüksek toklukta takımlar gerekebilir.
- Alüminyum ve Alaşımları (N Grubu – ISO N):
Yüksek kesme hızlarına ve beslemelere izin veren, yumuşak ve yapışkan malzemelerdir. Keskin kenarlı, yüksek helis açılı, parlatılmış oluklu karbür takımlar idealdir. Talaş yapışmasını önlemek için DLC (Diamond-Like Carbon) kaplamalar veya kaplamasız, mikro taneli karbür takımlar tercih edilir. PCD (Polikristal Elmas) takımlar, yüksek silikonlu alüminyum alaşımlarında mükemmel sonuçlar verir.
- Süper Alaşımlar (S Grubu – ISO S):
Nikel, Kobalt ve Titanyum Alaşımları (Inconel, Hastelloy, Titanyum): Yüksek sıcaklık dayanımı ve sertlikleri nedeniyle işlenmesi en zor malzemelerdendir. Düşük kesme hızları, yüksek beslemeler ve güçlü, tokluklu karbür takımlar gereklidir. Özel geometriler, keskin kenarlar ve ısıya dayanıklı kaplamalar (örneğin, AlTiN veya özel seramik bazlı kaplamalar) şarttır. Seramik takımlar, bazı süper alaşımların yüksek hızlı kaba işlenmesinde kullanılabilir.
- Sertleştirilmiş Malzemeler (H Grubu – ISO H):
50 HRC üzeri sertliğe sahip malzemelerdir. Bu malzemelerde işleme genellikle finiş operasyonlarında veya çok hassas uygulamalarda kullanılır. Kübik Bor Nitrür (CBN) takımlar, bu tür sert malzemelerin tornalanması ve frezelenmesi için idealdir. Tam sert karbür takımlar da daha düşük sertliklerde veya kaba işleme için kullanılabilir.
- Plastikler ve Kompozitler:
Plastikler: Genellikle keskin kenarlı, yüksek helis açılı HSS veya karbür takımlar kullanılır. Talaş yapışmasını önlemek için parlatılmış yüzeyler önemlidir.
Kompozitler (Karbon Fiber, Cam Fiber): Aşındırıcı yapıları nedeniyle özel takımlar gereklidir. PCD takımlar veya elmas kaplı karbür takımlar, bu malzemelerde uzun takım ömrü ve iyi yüzey kalitesi sağlar. Takım geometrisi, malzemenin tabaka yapısına zarar vermeyecek şekilde tasarlanır.

Kesici Takım Malzeme Türleri
- Yüksek Hız Çeliği (HSS): Daha düşük maliyetli, genel amaçlı uygulamalar ve düşük kesme hızları için uygundur. Toklukları yüksektir ancak ısıya dayanımları sınırlıdır.
- Karbür (Cemented Carbide): En yaygın kullanılan kesici takım malzemesidir. Yüksek sertlik, aşınma direnci ve ısı dayanımı sunar. Çeşitli kaliteleri (mikro taneli, ultra mikro taneli) ve kaplamaları ile geniş bir uygulama yelpazesine sahiptir.
- Seramik: Yüksek sıcaklıklarda bile sertliğini koruyan, çok yüksek aşınma direncine sahip takımlardır. Özellikle sert dökme demir ve süper alaşımların yüksek hızlı işlenmesinde kullanılır. Kırılganlıkları nedeniyle titreşimsiz ortamlarda tercih edilir.
- Kübik Bor Nitrür (CBN): Elmastan sonra bilinen en sert malzemedir. Sertleştirilmiş çelikler, dökme demirler ve süper alaşımların finiş işlenmesinde mükemmel sonuçlar verir. Çok yüksek sıcaklıklara dayanıklıdır.
- Polikristal Elmas (PCD): Elmas partiküllerinin yüksek basınç ve sıcaklıkta birleştirilmesiyle elde edilir. Alüminyum, bakır, pirinç gibi demir içermeyen metallerin ve kompozitlerin işlenmesinde en iyi yüzey kalitesini ve takım ömrünü sunar. Demir içeren malzemelerde kimyasal reaksiyon nedeniyle kullanılmaz.
| Parametre | Değer/Açıklama |
|---|---|
| İşlenecek Malzeme Grubu | ISO P (Çelik), ISO M (Paslanmaz Çelik), ISO K (Dökme Demir), ISO N (Demir Dışı Metaller), ISO S (Süper Alaşımlar), ISO H (Sertleştirilmiş Malzemeler) |
| Kesici Takım Malzemesi | HSS, Karbür (WC-Co), Seramik (Al2O3, Si3N4), CBN, PCD |
| Yaygın Kaplamalar | TiN, TiCN, AlTiN, AlCrN, DLC, Elmas (PVD/CVD) |
| Kesme Hızı (Vc) | Malzeme türü, takım malzemesi ve kaplamaya göre 50 m/dk (HSS) – 1000+ m/dk (PCD/Seramik) |
| Besleme Hızı (fz) | Takım çapı, talaş derinliği, işlenecek malzeme ve takım geometrisine bağlı olarak değişir. |
| Talaş Açısı (Rake Angle) | Pozitif (yumuşak malzemeler için), Negatif (sert malzemeler için), Nötr. Talaş akışını ve takım ömrünü etkiler. |
| Helis Açısı (Helix Angle) | Talaş tahliyesi, kesme kuvvetleri ve yüzey kalitesi üzerinde etkilidir. Genellikle 30-45 derece. |
| Uç Radyüsü (Corner Radius) | Takım dayanımı, yüzey kalitesi ve talaş oluşumu üzerinde etkilidir. |
Sahada Dikkat Edilmesi Gerekenler
- Takım Ömrü ve Aşınma Takibi: Kesici takım ömrü, üretim maliyetlerini doğrudan etkileyen en önemli faktördür. Takım aşınması (yanak aşınması, krater aşınması, kenar kırılması) düzenli olarak takip edilmelidir. Aşırı aşınmış bir takım, iş parçası kalitesini düşürür ve takım kırılmasına yol açabilir. Takım ömrünü maksimize etmek için doğru kesme parametreleri, uygun soğutma sıvısı ve doğru takım seçimi esastır.
- Talaş Kontrolü: Talaşların uygun boyutta ve şekilde oluşması, işleme güvenliği, yüzey kalitesi ve takım ömrü için kritik öneme sahiptir. Uzun, dolaşan talaşlar takıma ve iş parçasına zarar verebilir, talaş tahliyesini engelleyebilir. Takım geometrisi (talaş kırıcılar), besleme hızı ve talaş derinliği ayarlarıyla talaş kontrolü sağlanmalıdır.
- Yüzey Kalitesi ve Boyutsal Doğruluk: İstenen yüzey kalitesi ve boyutsal toleranslar, takım seçimini ve işleme parametrelerini belirler. Finiş işlemleri için genellikle daha keskin, daha az aşınmış takımlar, daha düşük talaş derinlikleri ve daha yüksek kesme hızları tercih edilir. Titreşimlerin önlenmesi ve makine rijitliği de yüzey kalitesi için önemlidir.
- Soğutma Sıvısı ve Uygulama Yöntemi: Soğutma sıvısı, işleme sırasında oluşan ısıyı dağıtarak takım ömrünü uzatır, talaş tahliyesine yardımcı olur ve yüzey kalitesini iyileştirir. Malzeme ve işleme türüne göre doğru soğutma sıvısı (emülsiyon, yağ, sentetik) ve uygulama yöntemi (sel, yüksek basınçlı, MQL) seçilmelidir. Bazı malzemeler (örn. dökme demir) kuru işlenebilir.
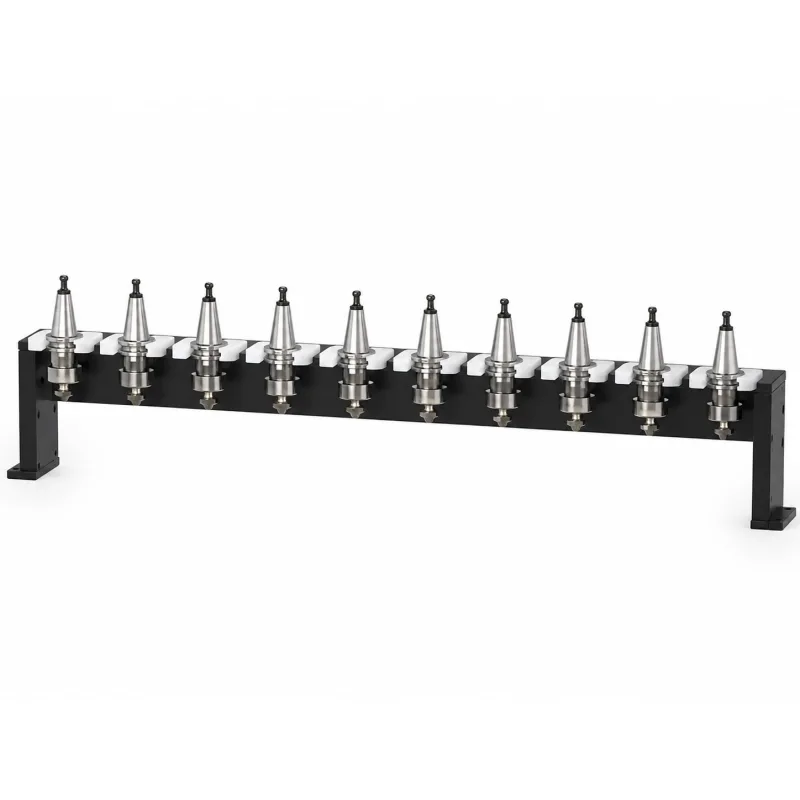
- Makine Rijitliği ve Takım Tutucular: CNC makinesinin ve takım tutucuların rijitliği, kesme kuvvetlerini absorbe etme ve titreşimi minimize etme yeteneği, takım performansı için hayati öneme sahiptir. Yüksek rijitliğe sahip takım tutucular (hidrolik, büzmeli) ve kısa takım uzanımları, titreşimi azaltarak takım ömrünü ve yüzey kalitesini artırır.
- Takım Yolu Optimizasyonu: CAM yazılımları aracılığıyla oluşturulan takım yolları, takımın iş parçasıyla etkileşimini doğrudan belirler. Doğru takım yolu stratejileri (örn. trokoidal frezeleme, helisel interpolasyon), takım üzerindeki yükü dengeleyerek takım ömrünü uzatır ve verimliliği artırır.
Sık Karşılaşılan Sorunlar ve Çözümleri
CNC işlemede kesici takımlarla ilgili karşılaşılan sorunlar, genellikle yanlış takım seçimi, hatalı işleme parametreleri veya makine ayarlarından kaynaklanır. İşte yaygın sorunlar ve çözüm önerileri:
- Takım Kırılması:
Sorun: Takımın aniden kırılması, genellikle işleme sırasında aşırı yüklenmeye veya titreşime maruz kalmasından kaynaklanır.
Çözüm: Kesme derinliğini veya besleme hızını azaltın. Daha tok bir takım malzemesi veya daha güçlü bir takım geometrisi seçin (örn. daha az helis açılı veya daha büyük uç radyüslü). Takım uzanımını kısaltın ve takım tutucunun rijitliğini kontrol edin. Talaş tahliyesini iyileştirin.
- Aşırı Aşınma (Hızlı Takım Yıpranması):
Sorun: Takımın beklenenden çok daha kısa sürede aşınması (yanak aşınması, krater aşınması).
Çözüm: Kesme hızını azaltın, besleme hızını optimize edin. İşlenen malzemeye daha uygun, daha aşınma dirençli bir takım malzemesi veya kaplaması seçin (örn. AlTiN kaplamalı karbür). Soğutma sıvısı akışını ve konsantrasyonunu kontrol edin.
- Yetersiz Yüzey Kalitesi:
Sorun: İşlenmiş yüzeyde pürüzlülük, izler veya dalgalanmalar.
Çözüm: Besleme hızını azaltın, kesme hızını artırın. Daha keskin kenarlı bir takım kullanın veya takımın uç radyüsünü artırın. Takım titreşimlerini kontrol edin (takım tutucu, makine rijitliği). Soğutma sıvısı uygulamasını optimize edin. Takım aşınmasını kontrol edin, aşınmış takımı değiştirin.
- Talaş Yapışması (Built-Up Edge – BUE):
Sorun: Talaşların takımın kesici kenarına yapışarak birikmesi, yüzey kalitesini bozar ve takım ömrünü kısaltır.
Çözüm: Daha keskin, pozitif geometrili bir takım kullanın. Kesme hızını artırın veya azaltın (malzemeye göre değişir). Soğutma sıvısı akışını artırın veya daha etkili bir soğutma sıvısı kullanın. Alüminyum gibi malzemeler için DLC kaplamalı takımlar tercih edin.
- Titreşim ve Ses:
Sorun: İşleme sırasında aşırı titreşim ve yüksek ses oluşumu.
Çözüm: Kesme parametrelerini (hız, besleme, talaş derinliği) optimize edin. Takım uzanımını kısaltın. Daha rijit bir takım tutucu kullanın. Takım geometrisini değiştirin (örn. farklı helis açılı takım). Makine ayarlarını ve rijitliğini kontrol edin. Titreşim sönümleyici takımlar veya tutucular kullanmayı düşünün.
- Ölçü Dışı Parçalar:
Sorun: İşlenen parçanın tolerans dışı ölçülere sahip olması.
Çözüm: Takım aşınmasını kontrol edin ve aşınmış takımı değiştirin. Makine eksenlerinin kalibrasyonunu ve takım sıfırlama ayarlarını kontrol edin. Takım sapmasını (deflection) azaltmak için kesme kuvvetlerini düşürün veya daha rijit takım kullanın. İşleme sırasında ısıdan kaynaklanan genleşmeyi dikkate alın.
Uzman Tavsiyesi
Endüstriyel otomasyonun ve CNC işlemenin dinamik dünyasında, kesici takım seçimi, sadece bir ürün tercihi olmaktan öte, kapsamlı bir mühendislik disiplinidir. İşlenecek malzemenin benzersiz özelliklerini anlamak, her bir operasyonun gerektirdiği hassasiyeti ve verimliliği göz önünde bulundurmak, doğru takım malzemesi, geometrisi ve kaplamasını seçmek, başarılı bir üretim sürecinin temelini oluşturur. Bu rehberde ele alınan prensipler, sahada karşılaşılan zorluklara ışık tutarken, üretim süreçlerinizde maksimum verimlilik ve kaliteye ulaşmanız için bir yol haritası sunar. Unutulmamalıdır ki, en iyi kesici takım seçimi, sürekli öğrenme, deneme ve tedarikçilerle yakın işbirliği gerektiren dinamik bir süreçtir. Takım üreticilerinin sunduğu teknik verilerden ve uygulama mühendislerinin tecrübelerinden faydalanmak, yeni nesil takım teknolojilerini takip etmek, rekabetçi kalmak ve üretim hattınızın potansiyelini tam anlamıyla ortaya çıkarmak için vazgeçilmezdir. Her zaman, güvenlik önlemlerine riayet ederek, doğru parametrelerle ve doğru takımla çalışmak, hem takım ömrünü uzatacak hem de iş parçasının kalitesini garanti altına alacaktır. Unutmayın, doğru takım seçimi, sadece maliyetleri düşürmekle kalmaz, aynı zamanda üretim kapasitenizi artırır ve rekabet avantajı sağlar.