Sepetinizde ürün bulunmuyor.
Planet Redüktör Sökmeden Arıza Tespiti Nasıl Yapılır?

İçindekiler
Planet redüktör sökmeden arıza tespiti; titreşim analizi, termal görüntüleme, yağ analizi ve akustik dinleme gibi non-invaziv yöntemlerle yapılır. Bu teknikler, redüktörün çalışma koşulları altında iç bileşenlerindeki aşınma, hasar veya anormallikleri erken safhada tespit ederek plansız duruşları ve maliyetli sökme işlemlerini önler.
Planet Redüktör Sökmeden Arıza Tespiti Nasıl Yapılır? Nedir?
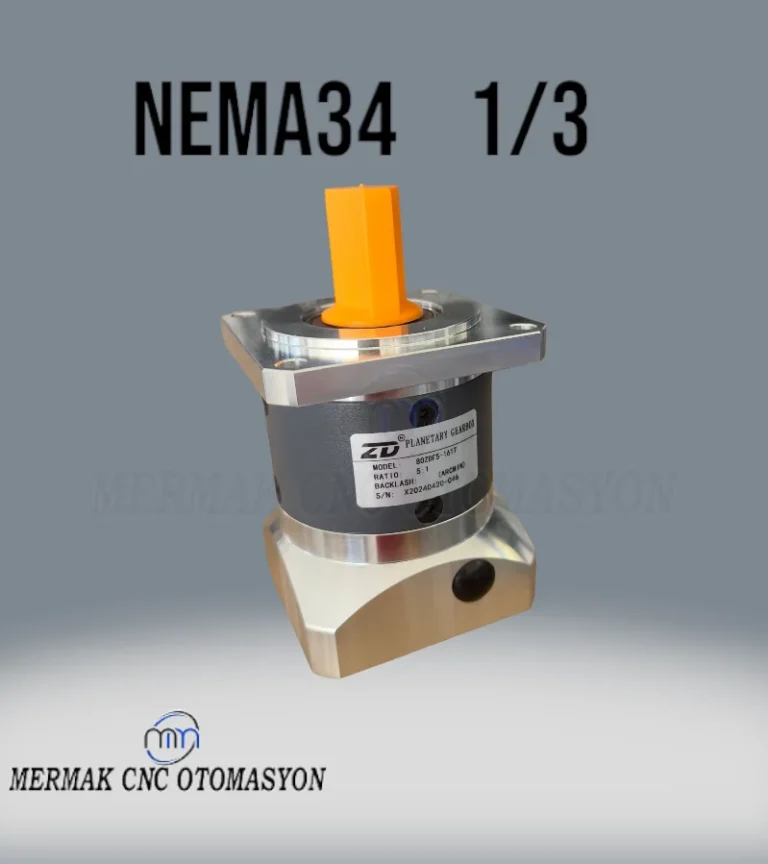
Endüstriyel otomasyon sistemlerinin kalbi niteliğindeki planet redüktörler, yüksek tork ve hassas hareket kontrolü sağlayan kritik bileşenlerdir. Bu redüktörlerin arızalanması, tüm üretim hattının durmasına ve ciddi ekonomik kayıplara yol açabilir. Geleneksel arıza tespiti genellikle redüktörün sökülmesini gerektirirken, bu hem zaman alıcı hem de maliyetli bir süreçtir. Planet redüktör sökmeden arıza tespiti, modern endüstriyel bakım stratejilerinin temelini oluşturan, cihazın çalışır durumdayken veya kısa süreli duruşlarla harici sensörler ve analiz teknikleri kullanarak iç durumunu değerlendirme yöntemidir. Bu yaklaşım, arızaların henüz küçük belirtiler gösterdiği erken aşamada tespit edilmesini sağlayarak, plansız duruşları minimize etmeyi ve bakım maliyetlerini optimize etmeyi hedefler. Temel amaç, redüktörün ömrünü uzatmak, güvenilirliğini artırmak ve üretim verimliliğini kesintisiz kılmaktır. Bu yöntemler, özellikle ulaşılması zor veya sökülmesi zahmetli redüktörler için paha biçilmezdir.
Çalışma Prensibi ve Teknik Veriler
Planet redüktörlerin sökülmeden arıza tespiti, bir dizi gelişmiş izleme ve analiz tekniğini kapsar. Bu teknikler, redüktörün normal çalışma koşullarında yaydığı fiziksel sinyallerdeki anormallikleri yakalamaya odaklanır. Her bir yöntem, farklı arıza türlerine karşı hassasiyet gösterir ve genellikle bütünsel bir görünüm elde etmek için birlikte kullanılır. Bu proaktif yaklaşım, öngörücü bakım (predictive maintenance) felsefesinin temel taşlarından biridir.
1. Titreşim Analizi: Bu yöntem, redüktörün yüzeyine monte edilen ivmeölçerler (accelerometers) aracılığıyla yayılan titreşim sinyallerini ölçer ve analiz eder. Herhangi bir aşınma, hasar veya dengesizlik (örneğin, rulman aşınması, dişli kırılması, balanssızlık veya yanlış hizalama) belirli frekans aralıklarında ve genliklerde titreşim artışına neden olur. Toplanan veriler, Hızlı Fourier Dönüşümü (FFT) kullanılarak frekans spektrumuna dönüştürülür ve bu spektrumdaki pikler, arızanın türü ve şiddeti hakkında bilgi verir. Özellikle rulmanların ve dişlilerin karakteristik frekansları bilinerek, arızaların yeri ve doğası hassas bir şekilde tespit edilebilir. Yüksek frekanslı titreşimler genellikle rulman hasarına, düşük frekanslı titreşimler ise balanssızlık veya hizalama sorunlarına işaret eder.
2. Termal Görüntüleme (Infrared Termografi): Bir redüktördeki aşırı sürtünme, yağlama eksikliği, rulman veya dişli hasarı gibi durumlar genellikle ısı artışına neden olur. Termal kameralar, redüktör yüzeyindeki sıcaklık dağılımını görselleştirerek anormallikleri ortaya çıkarır. Anormal derecede sıcak bölgeler, potansiyel bir arıza noktasını veya aşırı yüklenmeyi işaret edebilir. Bu yöntem, genellikle hızlı bir tarama imkanı sunar ve operatörlerin kolayca potansiyel sorunlu alanları belirlemesine yardımcı olur. Ancak, yüzey sıcaklığının iç bileşenlerin sıcaklığını her zaman tam olarak yansıtmaması, yorumlamada dikkat gerektirir.
3. Yağ Analizi: Redüktör yağı, makinenin “kan testi” gibidir. Periyodik olarak alınan yağ örnekleri laboratuvarda analiz edilir. Bu analizler, yağın viskozitesi, asitlik seviyesi, su içeriği, oksidasyon derecesi gibi kimyasal özelliklerinin yanı sıra, aşınma partiküllerinin (demir, bakır, krom vb.) varlığını ve miktarını inceler. Ferrografi gibi özel teknikler, yağdaki metal parçacıklarının boyutunu ve morfolojisini inceleyerek aşınmanın türü (abrasif, yorulma vb.) ve kaynağı (rulman, dişli) hakkında detaylı bilgi sağlar. Yağdaki silikon veya diğer yabancı maddeler, kontaminasyonun bir göstergesi olabilir. Yağ analiz sonuçları, yağlama sisteminin durumu ve iç bileşenlerin aşınma düzeyi hakkında kapsamlı bilgi sunar.
4. Akustik Analiz (Ses Analizi): İnsan kulağının algılayabildiği veya özel mikrofonlarla toplanan ses verileri, redüktördeki anormal gürültüleri tespit etmek için kullanılır. Tıkırtı, sürtünme, uğultu veya çatırtı gibi sesler, dişli hasarı, rulman aşınması veya gevşek parçaların belirtisi olabilir. Gelişmiş akustik analiz sistemleri, sesin frekans spektrumunu analiz ederek arızanın kaynağını daha spesifik olarak belirleyebilir.
5. Tork ve Güç Tüketimi İzleme: Redüktörün normal çalışma koşullarındaki tork ve güç tüketimi değerlerinin sürekli izlenmesi, iç sürtünme veya dirençteki artışları gösterebilir. Aşınmış dişliler veya hasarlı rulmanlar, redüktörün daha fazla enerji tüketmesine neden olabilir. Bu yöntem, özellikle yük altında çalışan sistemlerde anormalliklerin tespitinde etkilidir.
| Parametre | Değer/Açıklama |
|---|---|
| Titreşim Frekans Aralığı (Rulman) | 500 Hz – 10 kHz (Yüksek frekanslı harmonikler ve tepe faktörü artışı) |
| Titreşim Frekans Aralığı (Dişli) | Çevrim frekansları ve harmonikleri (örneğin, 1x, 2x, NxE, NxB, vb.) |
| Kabul Edilebilir Yüzey Sıcaklığı Artışı | Ortam sıcaklığının 20-30°C üzeri (spesifik redüktöre göre değişir) |
| Yağ Viskozitesi Değişimi | Referans değerden % ±10 dışına çıkma (aşırı incelme/kalınlaşma) |
| Yağdaki Aşınma Partikülleri (Fe) | ppm cinsinden artış (kritik eşik değerleri üreticiye göre değişir) |
| Yağdaki Su İçeriği | % 0.05’in üzeri (serbest su), % 0.1’in üzeri (çözünmüş su) genellikle kritik |
| Akustik Desibel Seviyesi | Referans değerden 3-5 dB(A) üzerindeki sürekli artış |
Sahada Dikkat Edilmesi Gerekenler
- Veri Toplama Tutarlılığı: Tüm ölçümlerin (titreşim, termal, akustik) her zaman aynı noktadan, aynı sensör açısıyla ve benzer çalışma koşulları altında yapılması kritik öneme sahiptir. Farklı ölçüm noktaları veya sensör yerleşimleri, yanlış yorumlamalara yol açabilir. Bu tutarlılık, trend analizi için güvenilir bir temel oluşturur.
- Referans Değerlerin Belirlenmesi: Her redüktörün “sağlıklı” durumdaki titreşim, sıcaklık ve yağ analiz değerlerini gösteren bir temel (baseline) oluşturulması şarttır. Bu referans değerler olmadan, anormal bir durumun ne zaman başladığını veya ne kadar ciddi olduğunu anlamak zordur. Yeni bir redüktör devreye alındığında veya büyük bir bakımdan sonra bu referans değerler toplanmalıdır.
- Uzman Yorumu ve Eğitimi: Toplanan verilerin (özellikle titreşim ve yağ analizi) doğru bir şekilde yorumlanması, özel eğitim ve deneyim gerektirir. Sadece veri toplamak yeterli değildir; bu verileri anlamlandıracak ve doğru arıza teşhisini yapacak yetkin personele sahip olmak, sistemin başarısı için hayati öneme sahiptir. Sertifikalı Kondisyon İzleme (Condition Monitoring) uzmanları, bu alanda kritik rol oynar.
- Entegre Yaklaşım: Tek bir izleme yöntemine bağlı kalmak yerine, titreşim analizi, termal görüntüleme, yağ analizi ve akustik dinleme gibi birden fazla yöntemi bir arada kullanmak, arıza tespitinin doğruluğunu ve güvenilirliğini artırır. Bir yöntemin eksik kaldığı noktayı diğeri tamamlayabilir ve çapraz doğrulama imkanı sunar.
- Çevresel Faktörlerin Etkisi: Redüktörün çalıştığı ortamdaki sıcaklık, nem, toz, dış titreşim kaynakları gibi çevresel faktörler, ölçüm sonuçlarını etkileyebilir. Bu faktörlerin ölçümler sırasında göz önünde bulundurulması ve mümkünse etkilerinin minimize edilmesi gerekir. Örneğin, sıcaklık farkları termal görüntüleme sonuçlarını yanıltabilir.
- Ekipman Kalibrasyonu ve Bakımı: Kullanılan tüm ölçüm ekipmanlarının (ivmeölçerler, termal kameralar, yağ analiz cihazları) düzenli olarak kalibre edilmesi ve bakımlarının yapılması, güvenilir ve doğru veri toplamak için elzemdir. Kalibrasyonu yapılmamış ekipmanlar, hatalı teşhislere yol açabilir.
- Güvenlik Önlemleri: Çalışır durumdaki makineden veri toplarken, iş güvenliği kurallarına titizlikle uyulmalıdır. Gerekli kişisel koruyucu ekipmanların kullanılması, hareketli parçalardan uzak durulması ve tehlikeli bölgelerde çalışırken gerekli güvenlik prosedürlerinin (LOTO – Kilitleme/Etiketleme gibi) uygulanması önemlidir.

Sık Karşılaşılan Sorunlar ve Çözümleri
Planet redüktörlerde sökmeden tespit edilebilecek ve sıkça karşılaşılan birçok arıza türü bulunmaktadır. Bu arızaların erken tespiti, büyük hasarların önüne geçmek için kritik öneme sahiptir:
- Rulman Aşınması veya Hasarı:
- Belirtiler: Titreşim analizinde yüksek frekanslı sinyaller, rulman karakteristik frekanslarında artış, tepe faktöründe yükselme. Termal görüntülemede rulman yataklarında lokal sıcaklık artışı. Yağ analizinde demir ve krom gibi rulman malzemelerine ait aşınma partikülleri. Artan sürtünme sesi.
- Çözüm: Durum izleme verileriyle aşınmanın ilerlemesini takip ederek planlı bir değişim için zamanlama yapmak. Küçük bir aşınma durumunda doğru yağlama ile ömrü uzatılabilir, ancak ilerlemiş hasarda değişim kaçınılmazdır.
- Dişli Hasarı (Kırık, Aşınmış veya Çukurlaşmış Dişler):
- Belirtiler: Titreşim analizinde dişli çevrim frekanslarında ve harmoniklerinde artış, darbe sinyalleri. Yağ analizinde yüksek miktarda demir aşınma partikülleri (özellikle ferrografi ile büyük ve şekilsiz parçacıklar). Anormal tıkırtı veya vuruntu sesleri.
- Çözüm: Hasarın şiddetine göre redüktörün revizyonu veya dişli setinin değiştirilmesi planlanır. Erken aşamada tespit edilen hafif aşınmalarda, uygun yağlayıcı seçimi ve yük optimizasyonu ile ömrü uzatılabilir.
- Yağlama Problemleri (Yağ Seviyesi Düşüklüğü, Yağ Kalitesinin Bozulması):
- Belirtiler: Termal görüntülemede genel sıcaklık artışı. Yağ analizinde viskozite değişimi, su veya kirleticilerin varlığı, asitlik artışı, katkı maddesi tükenmesi. Artan sürtünme sesleri.
- Çözüm: Düzenli yağ seviyesi kontrolü ve tamamlama. Yağ analiz sonuçlarına göre uygun periyotlarda yağ değişimi. Doğru tipte ve kalitede yağlayıcı kullanıldığından emin olmak. Yağ kaçağı varsa giderilmesi.
- Balanssızlık veya Yanlış Hizalama:
- Belirtiler: Titreşim analizinde düşük frekanslı (1x veya 2x dönme hızı) yüksek genlikli titreşimler. Redüktör gövdesinde genel bir sarsıntı hissi.
- Çözüm: Lazer hizalama cihazları ile redüktör ile bağlı olduğu motor veya makine arasındaki hizalamanın kontrol edilmesi ve düzeltilmesi. Balanssızlık durumunda, dinamik balanslama yapılması.
- Gevşek Bağlantılar veya Montaj Sorunları:
- Belirtiler: Titreşim analizinde harmonik olmayan veya rastgele titreşim pikleri. Anormal sesler (çatırtı, tıkırtı). Termal görüntülemede bağlantı noktalarında lokal ısı artışı.
- Çözüm: Redüktörün montaj cıvatalarının, kaplin bağlantılarının ve diğer yapısal elemanların tork anahtarıyla kontrol edilmesi ve sıkılması. Hasarlı bağlantı elemanlarının değiştirilmesi.
Uzman Tavsiyesi
Planet redüktörlerin sökülmeden arıza tespiti, modern endüstriyel otomasyonun vazgeçilmez bir parçası haline gelmiştir. Bu proaktif yaklaşım, sadece arızaların önlenmesine yardımcı olmakla kalmaz, aynı zamanda işletmelerin bakım stratejilerini reaktif olmaktan çıkarıp, öngörücü ve optimize edilmiş bir yapıya dönüştürmesini sağlar. Titreşim analizi, termal görüntüleme, yağ analizi ve akustik dinleme gibi çeşitli tekniklerin bir arada kullanılması, redüktörün “sağlık durumunun” bütünsel ve doğru bir şekilde anlaşılmasını sağlar. Bu sayede, potansiyel arızalar henüz kritik seviyeye ulaşmadan tespit edilir, plansız duruşlar minimize edilir ve üretim sürekliliği garanti altına alınır. Uzmanlık gerektiren bu süreçte, doğru ekipman seçimi, verilerin doğru toplanması, analiz edilmesi ve yorumlanması hayati önem taşır. Bu nedenle, tesislerin bu alanda yetkin personel yetiştirmesi veya dışarıdan uzman desteği alması, uzun vadede önemli maliyet avantajları ve operasyonel güvenilirlik sağlayacaktır. Unutulmamalıdır ki, en iyi bakım, arızayı gerçekleşmeden önce önleyebilen bakımdır ve planet redüktörler gibi kritik bileşenlerde bu felsefe, işletmelerin rekabet gücünü doğrudan etkiler. Sürekli izleme ve proaktif müdahale, sadece ekipman ömrünü uzatmakla kalmaz, aynı zamanda enerji verimliliğini artırır, çevresel etkiyi azaltır ve genel işletme maliyetlerini düşürerek sürdürülebilir bir üretim ortamı yaratır.