Sepetinizde ürün bulunmuyor.
Planet Redüktör Boşta Sessiz Ama Yükte Sesliyse Ne Kontrol Edilmeli?

İçindekiler
Planet redüktörünüz boşta sessizken yük altında ses yapıyorsa, öncelikle aşırı yük, yanlış montaj, yetersiz/yanlış yağlama, rulman aşınması, dişli hasarı veya şasi rezonansı kontrol edilmelidir. Bu durum, genellikle yükle birlikte ortaya çıkan mekanik stres ve sürtünme artışından kaynaklanır ve acil müdahale gerektirir.
Planet Redüktör Boşta Sessiz Ama Yükte Sesliyse Ne Kontrol Edilmeli? Nedir?
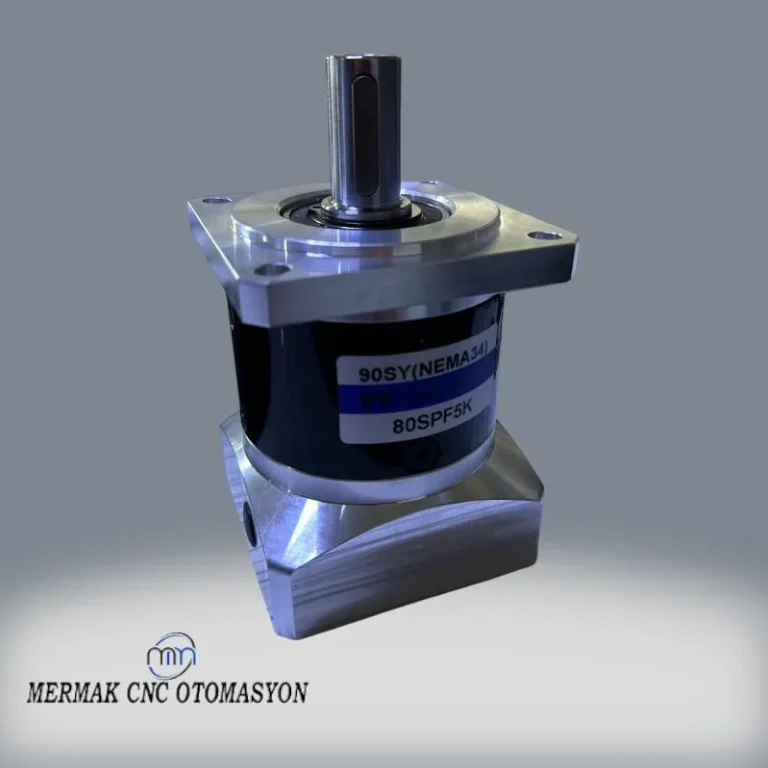
Endüstriyel otomasyon sistemlerinde, bir planet redüktörün boşta çalışırken tamamen sessiz kalması, ancak yük altına girdiğinde belirgin bir şekilde gürültü yapmaya başlaması, ciddi bir mekanik sorunun habercisidir. Bu durum, redüktörün temel çalışma prensibi ve yük transfer mekanizmasıyla yakından ilişkilidir. Planet redüktörler, merkezi bir güneş dişlisi, etrafında dönen planet dişliler ve dış halka dişliden oluşan karmaşık bir dişli sistemidir. Bu yapı, yüksek tork kapasitesi, kompakt boyut ve yüksek verimlilik sunar. Boşta çalışırken (yani herhangi bir dış yük uygulanmadığında), dişliler ve rulmanlar üzerinde minimal kuvvetler bulunur. Bu durumda, yağlama filmi kolayca korunur ve sürtünme ile aşınma seviyeleri çok düşüktür, bu da sessiz bir çalışma sağlar. Ancak sisteme bir yük uygulandığında, dişli yüzeyleri arasındaki temas kuvvetleri, rulmanlar üzerindeki radyal ve eksenel yükler önemli ölçüde artar. Bu artan yükler, yetersiz yağlama, aşınmış dişliler, hasarlı rulmanlar veya yanlış montaj gibi mevcut sorunları açığa çıkarır. Artan gürültü, genellikle bir veya daha fazla bileşenin nominal çalışma koşullarının dışına çıktığının, yani sürtünmenin, titreşimin veya darbenin kabul edilemez seviyelere ulaştığının net bir işaretidir. Bu durumun göz ardı edilmesi, redüktörün ömrünü kısaltır, verimliliği düşürür ve nihayetinde ani arızalara yol açarak üretim kayıplarına neden olabilir.
Çalışma Prensibi ve Teknik Veriler
Planet redüktörler, torku artırmak ve hızı azaltmak için tasarlanmış, yüksek hassasiyetli mekanik güç aktarım elemanlarıdır. Çalışma prensibi, bir merkezdeki güneş dişlisi etrafında dönen birden fazla planet dişlisinin (genellikle 3 veya daha fazla) bir taşıyıcı (planet carrier) üzerinde sabitlenmesi ve bu planetlerin dıştaki bir halka dişli (ring gear) ile sürekli temas halinde olması esasına dayanır. Giriş mili genellikle güneş dişlisine bağlıdır ve planet dişlilerini döndürür. Planet dişlileri hem kendi eksenleri etrafında döner hem de taşıyıcı ile birlikte güneş dişlisi etrafında dairesel bir hareket yapar. Çıkış mili ise genellikle planet taşıyıcısına bağlıdır. Bu yapı, yükün birden fazla dişli üzerinden dağıtılmasını sağlayarak yüksek tork kapasitesi ve dayanıklılık sunar. Boşta çalışma sırasında, bu dişliler ve rulmanlar arasındaki temas kuvvetleri minimum düzeydedir. Bu, yağlama filminin kolayca korunmasını ve yüzeylerin birbirine sürtünmeden kaymasını sağlar, dolayısıyla ses seviyesi düşüktür. Ancak yük altında, dişliler üzerindeki temas basınçları artar, bu da yağlama filminin incelmesine veya tamamen bozulmasına neden olabilir. Dişlilerdeki mikro düzeydeki pürüzlülükler, hasarlar veya aşınmalar bu durumda daha belirgin hale gelir ve sürtünme ile titreşim kaynaklı gürültüye yol açar. Ayrıca, yük altında rulmanlar üzerindeki radyal ve eksenel yükler artar. Eğer rulmanlarda boşluk, aşınma veya hasar varsa, bu yükler altında stabil kalamazlar ve titreşim, tıkırtı veya uğultu şeklinde ses üretirler. Redüktörün nominal tork kapasitesi, giriş devri, çıkış devri, redüksiyon oranı, verimlilik ve geri boşluk (backlash) gibi teknik parametreler, redüktörün performansını ve ömrünü doğrudan etkiler. Bu değerlerin dışına çıkılması veya montaj sırasında yapılan hatalar, yük altında ortaya çıkan sesin temel nedenleri olabilir.
| Parametre | Değer/Açıklama |
|---|---|
| Yağlama Tipi | Sentetik veya Mineral Yağ (Üretici spesifikasyonlarına göre seçilmelidir) |
| Yağlama Seviyesi | Gözetleme camı, yağ seviye tapası veya dipstick ile düzenli kontrol edilmeli |
| Çalışma Sıcaklığı Aralığı | Genellikle -10°C ila +80°C (Maksimum +100°C anlık tolerans, aşırı ısınma tehlikesi) |
| Dişli Malzemesi | Yüksek mukavemetli alaşımlı çelik, karbürleme veya nitrürleme gibi ısıl işlemlerle sertleştirilmiş |
| Montaj Hassasiyeti | Mil sapması ve açısal hizalama hataları 0.05 mm’den az olmalı, kaplin seçimi kritik |
| Rulman Tipi | Konik makaralı, silindirik makaralı veya sabit bilyalı rulmanlar (Yük ve hıza göre değişir) |
| Boşluk (Backlash) | Üretim toleransına bağlıdır; aşırı boşluk darbe ve ses, yetersiz boşluk sürtünme ve ısınma yapar |
Sahada Dikkat Edilmesi Gerekenler
- Montaj Hizalaması ve Şasi Rijitliği: Redüktörün motor ve tahrik ettiği yük ile tam olarak hizalanması kritik öneme sahiptir. Yanlış hizalama (paralel veya açısal sapma), kaplinler üzerinde ve dolayısıyla redüktörün giriş ve çıkış millerinde ek gerilimler oluşturur. Bu gerilimler, boşta fark edilmeyebilir ancak yük altında rulmanlara ve dişlilere anormal yükler bindirerek aşırı titreşim ve gürültüye neden olur. Lazer hizalama cihazları kullanarak mil hizalaması kontrol edilmeli ve gerekirse düzeltilmelidir. Ayrıca, redüktörün monte edildiği şasinin veya temel yapının yeterince rijit olup olmadığı da önemlidir. Esnek bir şasi, yük altında rezonansa girerek veya deforme olarak redüktörden gelen titreşimleri yükseltebilir ve gürültüye katkıda bulunabilir. Şasi bağlantı cıvatalarının sıkılığı ve sağlamlığı kontrol edilmelidir.
- Yağlama Durumu ve Kalitesi: Yetersiz veya yanlış yağlama, planet redüktörlerde yük altında sesin en yaygın nedenlerinden biridir. Yağlama yağı, dişliler ve rulmanlar arasında bir film tabakası oluşturarak sürtünmeyi ve aşınmayı azaltır. Yük altında bu film tabakası incelir. Eğer yağ seviyesi düşükse, yağın viskozitesi yanlışsa (çok ince veya çok kalın), yağ kirlenmişse (metal partikülleri, su) veya kimyasal yapısı bozulmuşsa, yağ filmi yeterli korumayı sağlayamaz. Bu durum, dişli yüzeylerinde doğrudan metal-metal temasına yol açarak sürtünme, ısınma ve yüksek ses (gıcırtı, sürtünme sesi) oluşturur. Yağ seviyesi düzenli olarak kontrol edilmeli, üreticinin önerdiği tip ve viskozitede yağ kullanılmalı ve belirlenen periyotlarda yağ değişimi yapılmalıdır. Yağ analizi, erken aşınma belirtilerini ve yağın durumunu tespit etmek için faydalıdır.
- Rulman Durumu: Redüktörün içindeki rulmanlar (hem dişli millerinde hem de giriş/çıkış millerinde), yük altında en çok zorlanan bileşenlerdendir. Rulmanlarda oluşan aşınma, boşluk, yuvarlanma elemanlarındaki hasarlar (pitting, spalling), kafes hasarı veya iç/dış bileziklerdeki çatlaklar, boşta çalışırken minimal bir etki yaratırken, yük altında ciddi titreşim ve gürültüye (uğultu, tıkırtı, vızıltı) neden olur. Rulmanların ömrü, doğru montaj, uygun yağlama ve nominal yük altında çalışma ile doğrudan ilişkilidir. Titreşim analizi ve akustik dinleme cihazları (stetoskop) kullanarak rulmanların durumu kontrol edilmelidir. Aşınmış veya hasarlı rulmanların zamanında değiştirilmesi, daha büyük arızaların önüne geçer.
- Dişli ve Diş Yüzeyi Kontrolü: Planet redüktörün kalbi olan dişliler, yük altında torku aktaran ana elemanlardır. Dişlilerdeki aşınma (pitting, scoring, yüzey yorgunluğu), kırık dişler, çapaklar veya diş profili deformasyonları, boşlukta genellikle sessiz kalır. Ancak yük uygulandığında, bu kusurlar dişli teması sırasında düzensizliklere, darbelere ve aşırı sürtünmeye yol açarak çatırtı, tıkırtı veya öğütme sesi gibi gürültüler oluşturur. Redüktörün kapağı açılabiliyorsa, dişlilerin görsel muayenesi yapılmalı, yüzeylerindeki olası hasarlar aranmalıdır. Dişliler arasındaki boşluğun (backlash) üretici toleransları içinde olup olmadığı da kontrol edilmelidir. Aşırı boşluk darbe seslerine, yetersiz boşluk ise sıkışma ve ısınmaya neden olur.
- Aşırı Yük Durumu: Redüktörün nominal tork kapasitesinin sürekli veya anlık olarak aşılması, yük altında sesin önemli bir nedenidir. Her redüktör belirli bir tork ve güç için tasarlanmıştır. Eğer uygulama, redüktörün kapasitesinin üzerinde bir yük gerektiriyorsa, bu durum dişlilere, rulmanlara ve şaftlara aşırı stres bindirir. Bu aşırı stres, yağ filminin bozulmasına, bileşenlerin aşırı ısınmasına ve hızla aşınmasına yol açarak yüksek gürültüye neden olur. Uygulamanın gerektirdiği tork değerleri ile redüktörün nominal tork kapasitesi karşılaştırılmalı, gerekirse daha yüksek kapasiteli bir redüktör veya yük azaltma önlemleri düşünülmelidir.
- Titreşim ve Rezonans Analizi: Gelişmiş titreşim analizörleri kullanarak redüktörün farklı noktalarından titreşim verileri toplamak, gürültünün kaynağını tespit etmede çok etkilidir. Titreşim frekanslarının analizi, rulman hasarı, dişli kusurları, balanssızlık veya hizalama hataları gibi spesifik arıza modlarını işaret edebilir. Özellikle belirli bir devirde veya yük altında artan gürültü, sistemin doğal rezonans frekanslarından birinin tetiklendiğine işaret edebilir. Rezonans, normalde kabul edilebilir seviyelerdeki titreşimleri ciddi gürültü seviyelerine yükseltebilir. Bu durumda, rezonansı sönümlemek için montaj yapısında değişiklikler veya titreşim izolatörleri kullanılabilir.
- Termal Kontrol: Redüktörün çalışma sırasında aşırı ısınması, sürtünmenin arttığının ve dolayısıyla bir sorunun işaretidir. Kızılötesi termometreler veya termal kameralar kullanarak redüktörün yüzey sıcaklığı ve özellikle rulman bölgelerindeki sıcaklıklar düzenli olarak kontrol edilmelidir. Aşırı ısınma, yağın viskozitesini düşürerek yağlama özelliğini kaybetmesine, rulman ve dişli ömrünün kısalmasına ve dolayısıyla gürültünün artmasına neden olur. Isınma, genellikle yetersiz yağlama, aşırı yük, rulman hasarı veya aşırı sıkı montajdan kaynaklanır.

Sık Karşılaşılan Sorunlar ve Çözümleri
Planet redüktörlerde yük altında ortaya çıkan ses, farklı arıza modlarına işaret edebilir ve her birinin kendine özgü bir çözüm yaklaşımı vardır:
- Yetersiz veya Yanlış Yağlama: Bu, en sık karşılaşılan sorunlardan biridir. Redüktörün içindeki hareketli parçalar arasındaki sürtünmeyi azaltmak ve ısıyı dağıtmak için doğru miktarda ve kalitede yağa ihtiyaç vardır. Yağ seviyesinin düşük olması, yanlış tipte yağ kullanılması (örneğin, üreticinin önerdiğinden daha düşük viskoziteli bir yağ), yağın eskimesi veya kirlenmesi, yük altında yağ filminin yetersiz kalmasına ve metal-metal temasının artmasına neden olur. Bu durum genellikle bir sürtünme, gıcırtı veya tiz bir vızıltı sesi olarak duyulur. Çözüm: Yağ seviyesini kontrol edin ve gerekirse üreticinin belirttiği doğru tip ve viskozitedeki yağ ile tamamlayın veya komple yağ değişimi yapın. Yağ filtresinin temizliğini veya değişimini de göz önünde bulundurun.
- Rulman Hasarı veya Aşınması: Redüktördeki rulmanlar, dişlilerin ve millerinin düzgün dönmesini sağlar. Yük altında, bu rulmanlar yüksek radyal ve eksenel kuvvetlere maruz kalır. Zamanla veya aşırı yük nedeniyle rulmanlarda aşınma, pitting (nokta erozyon), spalling (yüzey soyulması), kafes hasarı veya iç/dış bileziklerde çatlaklar oluşabilir. Bu hasarlar, boşta neredeyse fark edilmezken, yük altında rulman elemanlarının düzensiz dönmesine ve titreşmesine neden olarak uğultu, vızıltı, tıkırtı veya çatırtı gibi sesler çıkarır. Çözüm: Titreşim analizi veya akustik dinleme ile hasarlı rulmanları tespit edin ve derhal yenileriyle değiştirin. Rulman değişimi sırasında doğru montaj yöntemlerinin ve uygun ısıl işlem prosedürlerinin uygulandığından emin olun.
- Dişli Aşınması veya Hasarı: Planet dişliler, güneş dişlisi ve halka dişli üzerindeki diş yüzeylerinde oluşan aşınmalar (pitting, scoring, erozyon), kırık dişler, çapaklar veya diş profili deformasyonları, yük altında düzgün teması engeller. Boşta bu kusurlar minimal etki yaratırken, yük altında dişlilerin birbirine çarpmasına, sürtünmesine veya düzensiz yuvarlanmasına neden olarak çatırtı, tıkırtı, öğütme veya metalik vuruntu sesleri çıkarır. Dişliler arasındaki aşırı boşluk (backlash) da yük altında darbe seslerine yol açabilir. Çözüm: Redüktörü açarak dişlilerin görsel muayenesini yapın. Hasarlı veya aşınmış dişlileri, mümkünse tüm dişli setini değiştirin. Dişli boşluklarının (backlash) fabrika toleransları içinde olduğundan emin olun ve gerekirse ayarlayın.
- Montaj ve Hizalama Hatası: Redüktörün motor ile veya tahrik ettiği yük ile yanlış hizalanması, miller ve kaplinler üzerinde ek gerilimler yaratır. Bu gerilimler, rulmanlara anormal yük bindirir ve dişlilerin yanlış eksende çalışmasına neden olabilir. Aşırı hizalama hatası, boşta fark edilmeyebilirken, yük altında artan titreşim, uğultu veya vızıltı sesi ile kendini gösterir. Kaplinin yanlış seçilmesi veya aşınması da benzer sorunlara yol açabilir. Çözüm: Lazer hizalama araçları kullanarak motor, redüktör ve yük mili hizalamasını hassas bir şekilde kontrol edin ve düzeltin. Kaplinin doğru tipte ve iyi durumda olduğundan emin olun; aşınmış veya hasarlı kaplinleri değiştirin.
- Aşırı Yük Durumu: Redüktörün nominal tork kapasitesinin üzerinde bir yük ile çalıştırılması, tüm iç bileşenler üzerinde aşırı stres oluşturur. Bu durum, yağlama filminin bozulmasını hızlandırır, rulman ve dişlilerin ömrünü kısaltır ve aşırı ısınmaya neden olur. Yük altında derin bir uğultu veya giderek artan bir gürültü, genellikle aşırı yükün bir işaretidir. Çözüm: Uygulamanın gerçek tork ve güç gereksinimlerini yeniden değerlendirin. Eğer redüktör kapasitesi yetersizse, daha yüksek kapasiteli bir modelle değiştirilmesi veya çalışma yükünün azaltılması gerekebilir.
- Şasi Rezonansı veya Bağlantı Gevşekliği: Redüktörün monte edildiği şasi veya platformun yeterince rijit olmaması veya bağlantı cıvatalarının gevşek olması, redüktörden gelen normal çalışma titreşimlerini yükseltebilir. Belirli devirlerde veya yük seviyelerinde artan bir uğultu veya vızıltı, rezonansın bir göstergesi olabilir. Çözüm: Redüktörün montaj cıvatalarının sıkılığını kontrol edin. Şasinin rijitliğini değerlendirin ve gerekirse güçlendirin veya titreşim sönümleyici elemanlar (kauçuk takozlar vb.) ekleyin.
Uzman Tavsiyesi
Planet redüktörünüzün boşta sessiz, ancak yükte sesli çalışması, endüstriyel otomasyon sistemlerinizde göz ardı edilmemesi gereken kritik bir uyarı işaretidir. Bu durum, genellikle redüktörün iç mekanizmalarında, yağlama sisteminde veya montajında bir anormallik olduğunu gösterir ve potansiyel bir arızanın habercisidir. Erken teşhis ve doğru müdahale, hem maliyetli arızaların önüne geçmek hem de üretim sürekliliğini sağlamak açısından hayati öneme sahiptir. Bir uzman olarak tavsiyem, bu tür bir ses fark edildiğinde, öncelikle yukarıda belirtilen kontrol adımlarını sistematik bir şekilde uygulamanızdır. Yağlama durumu, montaj hizalaması ve rulman/dişli kontrolü gibi temel adımlar, çoğu sorunun kaynağını ortaya çıkarabilir. Ancak, görsel incelemeler veya basit testlerle sorunun kaynağı netleştirilemiyorsa, titreşim analizi, akustik emisyon testleri ve yağ analizi gibi daha gelişmiş teşhis yöntemlerine başvurulması gerekir. Bu analizler, arızanın kök nedenini bilimsel verilerle tespit ederek, doğru ve kalıcı çözümün uygulanmasını sağlar. Unutulmamalıdır ki, redüktörler hassas mühendislik ürünleridir ve bakımları ile onarımları konusunda uzmanlık gerektirir. Küçük bir ihmal, tüm üretim hattını durdurabilecek büyük bir arızaya dönüşebilir. Bu nedenle, düzenli önleyici bakım programları oluşturmak, periyodik kontrolleri aksatmamak ve şüpheli durumlarda yetkili servis veya konusunda uzman teknik ekiplerden destek almak, redüktörlerinizin uzun ömürlü ve verimli çalışmasını garanti altına almanın en akıllıca yoludur. Endüstriyel otomasyonda kesintisiz ve verimli bir üretim için, redüktör sağlığına verilen önem, işletmenizin genel başarısını doğrudan etkileyecektir.