
Sepetinizde ürün bulunmuyor.
%44 İndirim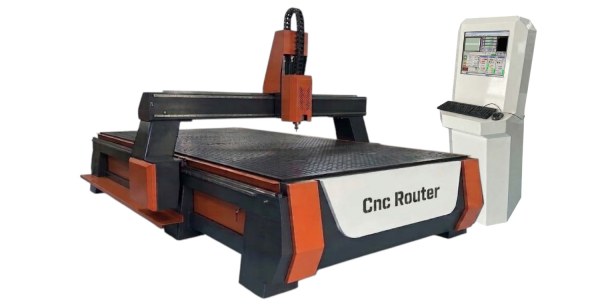
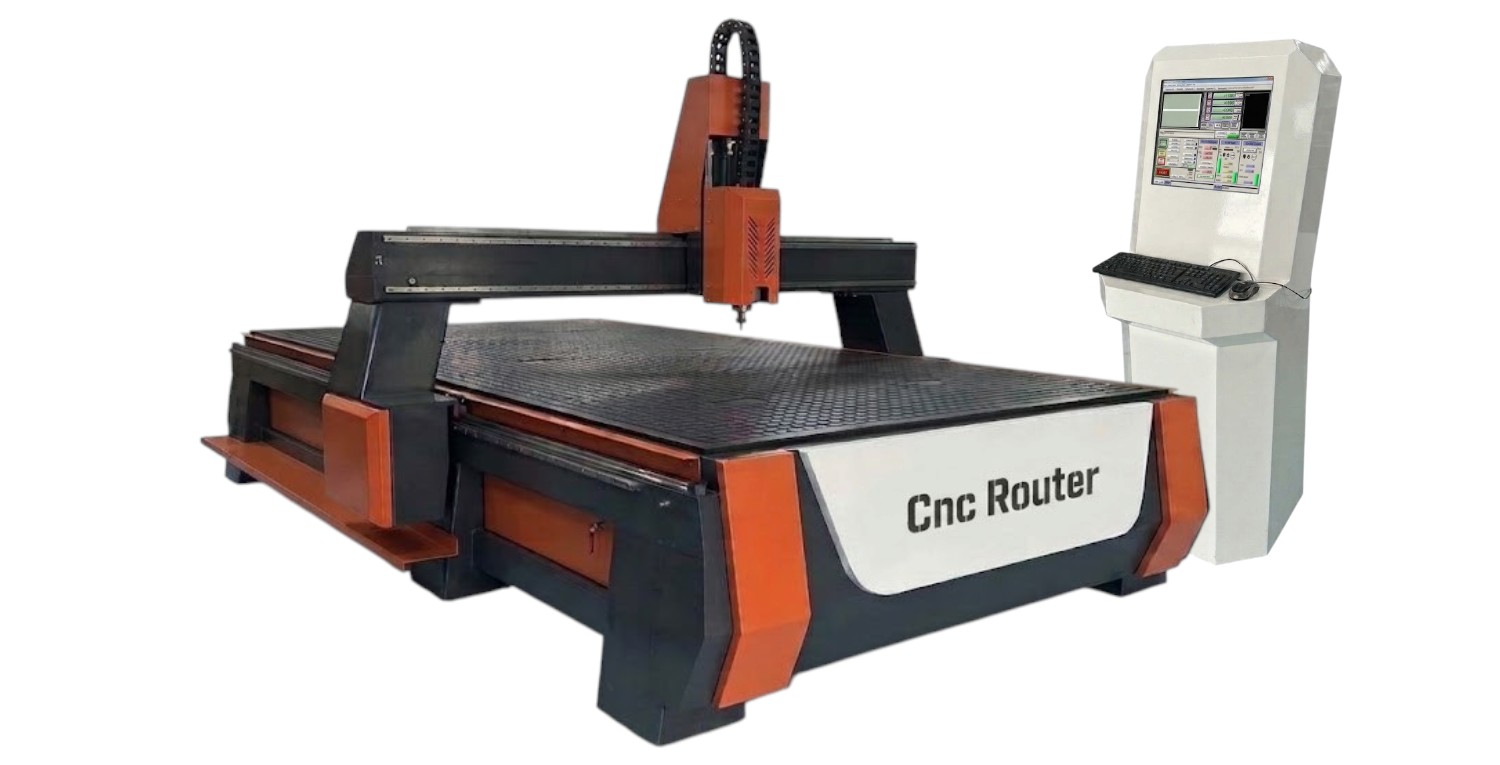
CNC Router 4200×2100 Luna
Orijinal fiyat: 1,681,200.00₺.937,200.00₺Şu andaki fiyat: 937,200.00₺.
Stokta
🔥 Sadece Bugüne Özel %44 İndirim Fırsatı!📦 Kategori: Büyük CNC Router
Perakende alım için: CNC Router 4200×2100 Luna - CNC-Marketi.com
Mermak güvencesiFabrikadan son kullanıcıya · ithalatçı / ana bayi · güçlü stok
İthalatçıAna bayi / distribütörGüçlü stokİyi fiyatKurumsal fatura
Stokta / siparişe uygun · Standart kullanılmamış üründe 14 gün iade; özel ölçü/kesim ürünlerinde şartlar değişebilir.
Makine Özellikleri
| Özellik | Görsel | Seçim |
|---|---|---|
| X,Y,Z Eksen Çalışma Alanı |  | 2100x3700x250 |
| Spindle Motor | 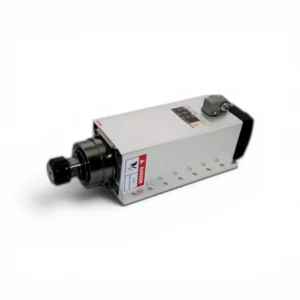 | 7,5 kW 18000 rpm GDZ Spindle ER32
DetayBu nedir?7,5 kW 18.000 dev/dk ER32 spindle, yüksek talaş kaldırma ve uzun süreli ağır üretim için tasarlanmış güçlü CNC iş milidir. Güç sınıfı 4,5 kW seçeneğin belirgin üzerindedir ve ER32 takım tutma sistemiyle büyük çaplı frezelere uygun bir çalışma alanı hedefler. Hangi durumda seçilir?Kalın malzeme, büyük takım, derin paso veya vardiyalı/yoğun üretim nedeniyle 4,5 kW sınıfında güç rezervi yetersiz kalacaksa seçilir. Hafif ahşap kesimi, gravür veya küçük takım ağırlıklı kullanımda bu güç sınıfı çoğu makine için gereğinden fazla olabilir. Detaylı teknik açıklama7,5 kW spindleın avantajı yalnız maksimum güç rakamı değildir; doğru takım ve mekanik altyapıyla ağır talaş yükünde devir düşümüne karşı daha fazla rezerv sunmasıdır. Bu rezerv özellikle uzun süreli üretim, büyük kesici çapı ve yüksek ilerleme gerektiren işlerde anlam kazanır.
Elektrik altyapısı: 7,5 kW sınıfı spindle için inverter ve şebeke altyapısı ayrıca doğrulanmalıdır; makinenin toplam güç ihtiyacı yalnız spindle gücünden ibaret değildir. Karar özeti: Büyük takım ve ağır üretimde gerçek güç rezervine ihtiyaç duyan kullanıcı içindir; standart kesim için otomatik olarak daha doğru seçim değildir. |
| Otomatik Takım Değiştirme ATC | | ATC Yok – Manuel Takım Değiştirme
DetayBu nedir?ATC Yok – Manuel Takım Değiştirme, makinede otomatik takım değiştirme sisteminin bulunmadığı standart yapıdır. Takım değişimi operatör tarafından elle, kollet veya somun anahtarıyla yapılır. Hangi durumda seçilir?Tek veya az sayıda takımla çalışan, düşük ve orta hacimli işlerde; ATC maliyetini ve ek mekanik karmaşıklığı istemeyen makinelerde seçilir. Başlangıç ve orta sınıf routerlarda en ekonomik ve en sade yapıdır. Takım değişimi Operatör tarafından elle Ek maliyet Yok Karmaşıklık En sade mekanik yapı Uyumlu spindle ATC dışı tüm spindle seçenekleri Detaylı teknik açıklamaManuel takım değişiminde makine iş sırasında takımı kendi başına değiştirmez. Operatör işi durdurur, takımı söker, yeni takımı takar ve gerekiyorsa takım boyunu yeniden sıfırlar. Bu yöntemde mekanik olarak arıza yapabilecek parça sayısı azdır, bakım basittir ve ilk yatırım maliyeti en düşüktür.
Magazin seçeneklerinden farkı
Dikkat edilmesi gerekenler
Uyumluluk notu: Otomatik takım değiştirme yalnızca ATC destekli spindle ile çalışır. 9 kW ATC dışındaki tüm spindle seçeneklerinde takım değişimi manueldir. Karar özeti: Tek takımlı veya az takım değişen işlerde, yatırımı sade tutmak ve makineyi en ekonomik şekilde almak isteyenler için doğru seçenektir; çok takımlı seri üretimde magazin seçenekleri daha verimlidir. |
| Tabla Sistemi | | 6 Bölgeli Vanalı Sistem Vakum Tabla
DetayBu nedir?6 Bölgeli Vanalı Sistem Vakum Tabla, çalışma yüzeyi birbirinden bağımsız 6 vakum bölgesine ayrılmış ve her bölgesi vana ile açılıp kapatılabilen vakum tablasıdır. Pompanın çektiği hava yalnızca açık bölgelere yönlenir; kullanılmayan bölgeler kapatılarak vakum, levhanın bulunduğu alanda yoğunlaştırılır. Hangi durumda seçilir?Farklı ebatlarda levha kesiyor, yarım veya küçük levhalarla sık çalışıyor ve tablanın açıkta kalan kısmından vakum kaçırmak istemiyorsanız seçilir. Nesting ve seri levha üretiminde, ebat değiştikçe bağlama düzenini hızla uyarlamak isteyen atölyeler için uygundur. Bölge sayısı 6 ayrı vakum bölgesi Kontrol Bölge bazlı vana ile aç/kapat En çok fark Küçük ve değişken ebatlı levhalar Çalışma şekli Vakum pompasıyla birlikte Detaylı teknik açıklamaVakum tabla, levhayı atmosfer basıncı ile tabla yüzeyi arasındaki basınç farkıyla yüzeye bastırır. Tutuş kuvveti; vakum seviyesine ve parçanın sızdırmaz kapattığı etkin yüzey alanına bağlıdır. Levhanın altında kalmayan açık kanallar sisteme sürekli hava çektirir, pompanın rezervini boşa harcar ve levha altındaki vakum seviyesini düşürür. Bölgelendirme tam olarak bu kaybı önler: levhanın örtmediği bölgelerin vanaları kapatıldığında pompa kapasitesi yalnızca iş parçasının altındaki alanda kullanılır. Vanalı sistem özellikle tablayı tam kaplamayan levhalarda fark yaratır. Tek bölge halinde çalışan bir tablada yarım levha bağlandığında açıkta kalan yarım yüzey bütün vakumu çekerken, 6 bölgeli yapıda yalnızca ilgili bölgeler açık tutulur.
Dikkat edilmesi gerekenler
Uyumluluk notu: Bu tabla seçildiğinde vakum sistemi (7,5 kW, 2×7,5 kW, 4 kW veya 2 adet 4 kW) ve elektrik altyapısı birlikte değerlendirilmelidir. Bölge sayısı ve vana yerleşimi, seçilen makine ebadına göre kurulum aşamasında netleştirilir. Karar özeti: Farklı ebatlı levhalarla çalışan, vakum gücünü yalnızca iş parçasının altında kullanmak ve levha değişimini hızlandırmak isteyen üretimler için en kontrollü tabla seçeneğidir. |
| Vakum Sistemi |  | 4 kW 320 Metreküp + Küçük Parça Tutma Alanlı
DetayBu nedir?4 kW vakum sistemi, vakum hazırlıklı tabla üzerinde levha ve parçaları negatif basınçla tutmak için kullanılan giriş/orta sınıf parça sabitleme çözümüdür. Küçük parça tutma alanı, tabla üzerindeki vakumu daha kontrollü bölgelere yönlendirmeyi amaçlar. Hangi durumda seçilir?Standart MDF, kontrplak, pleksi ve benzeri levhaları işliyor; parçalarınız çok küçük değil ve tabla kaçakları kontrollüyse seçilir. Vakumlu bağlamaya geçmek isteyen fakat 7,5 kW veya çift pompa kapasitesine gerçek ihtiyacı olmayan kullanıcı için ekonomik başlangıçtır. Detaylı teknik açıklamaVakum sisteminde tutma performansı yalnız motor kW değeriyle belirlenmez. Parçanın yüzey alanı, kullanılan ara tabla, malzemenin hava geçirgenliği, açıkta kalan bölgeler ve kaçak miktarı sonuca doğrudan etki eder. 4 kW sınıfı, bu şartların uygun olduğu standart levha işlerinde yeterli olabilir.
Karar özeti: Standart levha üretiminde vakum avantajını ekonomik biçimde isteyen kullanıcı için başlangıç seviyesidir; kaçak ve küçük parça arttıkça üst sınıf düşünülmelidir. |
| X Ekseni Kızak Ölçüsü |  | 25 mm Kare Lineer Kızak Sistemi
DetayBu nedir?25 mm Kare Lineer Kızak Sistemi, X ekseninin doğrusal hareketini taşıyan profilli lineer ray ve araba sisteminin nominal ray kesit sınıfını ifade eder. Makineye ne kazandırır?25 mm ray sınıfı, eksendeki yükleri ve momentleri lineer arabalara dağıtarak hareketin düzgün, rijit ve tekrarlanabilir kalmasına yardımcı olur. Ray kesiti büyüdükçe genel olarak yük ve moment kapasitesi için daha fazla mekanik rezerv oluşur. Teknik etkisi
|
| Y Ekseni Kızak Ölçüsü | | 30 mm Kare Lineer Kızak Uzun Araba Sistemi
DetayBu nedir?30 mm Kare Lineer Kızak Uzun Araba Sistemi, Y ekseninde 30 mm kesitli kare lineer ray ile uzun gövdeli lineer araba (blok) kullanan kızak yapısıdır. Uzun araba, aynı ray üzerinde daha uzun bir temas ve bilya devri hattı sunarak yük ve moment taşıma kapasitesini artırır. Hangi durumda seçilir?Y eksenini taşıyan köprü ağırsa, makine alüminyum, sert ahşap veya yoğun nesting gibi yüksek kesme yükleri altında çalışıyorsa veya çift motorlu Y ekseniyle rijitlik rezervi hedefleniyorsa seçilir. Büyük ebatlı makinelerde köprü ve Z ekseninin yarattığı kaldıraç etkisine karşı güvenli marj sağlar. Ray kesiti 30 mm kare lineer Araba tipi Uzun gövdeli blok Eksen Y ekseni Etkisi Yük, moment ve ömür artışı Detaylı teknik açıklamaY ekseni, köprüyü, Z eksenini ve spindle yükünü taşır; kesme kuvvetleri bu yapıya uzun bir kol boyunca etki eder. Lineer araba gövdesi uzadığında bilye devri ve ray ile temas uzunluğu artar, yük daha fazla bilyaya dağılır. Bu durum sistemin hem dikey yük hem de devrilme ve dönme yönündeki moment kapasitesini yükseltir. Sonuç olarak köprü hareketi daha rijit, sapma ve titreşim daha düşük, eksen ömrü ise daha yüksek rezervli olur. Uzun araba yaklaşımı, rayı 35 mm gibi daha büyük bir kesite çıkarmaya göre daha az yer ve montaj değişikliği gerektirebilir. Ray ölçüsü ile araba uzunluğu birbirini tamamlayan iki ayrı kapasite artırma yoludur.
Dikkat edilmesi gerekenler
Gerçek sonuç: Daha büyük ray veya uzun araba tek başına daha hassas makine garantisi değildir. Ray kalitesi, montaj yüzeyi, hizalama ve şasi rijitliği birlikte belirleyicidir. Karar özeti: Y ekseninde ağır köprü, yoğun işleme ve yüksek rijitlik beklentisi olan makineler için standart kızağın üzerinde kapasite ve ömür sağlayan güçlü bir yükseltmedir. |
| Z Ekseni Kızak Ölçüsü | | 25 mm Kare Lineer Kızak 4 Arabalı
DetayBu nedir?25 mm Kare Lineer Kızak 4 Arabalı sistem, 25 mm kesitli kare lineer rayın yük taşıyıcı lineer araba (blok) sayısının artırıldığı yapıdır. Ray kesiti aynı 25 mm sınıfında kalır; fark, aynı hareketi taşıyan araba sayısının artmasıdır. Hangi durumda seçilir?Ray kesitini büyütmeden eksenin yük ve moment kapasitesini artırmak istiyorsanız seçilir. Ağır köprü, ağır spindle veya yoğun işleme yükünde eksendeki rijitliği ve hareket düzgünlüğünü güçlendirmek isteyen makinelerde mantıklıdır. Ray kesiti 25 mm kare lineer Araba sayısı 4 arabalı yapı Yük dağılımı Daha fazla blok üzerinde Etkisi Rijitlik ve moment direnci Detaylı teknik açıklamaLineer ray sisteminde yükü taşıyan elemanlar arabalardır. Aynı yük daha fazla araba üzerine dağıldığında her bir araba daha az yük taşır, bilya temas noktalarındaki gerilme azalır ve sistemin devrilme ile dönme yönündeki (moment) direnci artar. Arabalar birbirinden uzak konumlandırıldığında yataklama mesafesi büyüdüğü için eksenin yalpalamaya karşı dayanımı da yükselir. Bu yaklaşım, ray kesitini 30 veya 35 mm gibi daha büyük bir ölçüye çıkarmaya alternatif bir yoldur: ray ve montaj yüzeyi aynı kalırken yük kapasitesi araba sayısıyla büyütülür.
Dikkat edilmesi gerekenler
Gerçek sonuç: Daha fazla araba tek başına daha hassas makine garantisi değildir. Ray kalitesi, montaj yüzeyi, hizalama ve genel şasi rijitliği birlikte belirleyicidir. Karar özeti: Ray ölçüsünü büyütmeden eksene ekstra yük taşıma, rijitlik ve moment direnci kazandırmak isteyen ağır köprülü veya yoğun işleme yapan makineler için doğru yükseltmedir. |
| X Ekseni Hareket Sistemi | 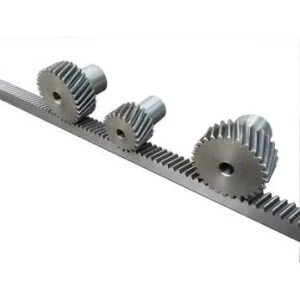 | Modül 2 Helis Kremayer
DetayBu nedir?Modül 2 helis kremayer, X ekseninde motor ve pinyon dişlinin doğrusal kremayer üzerinde ilerleyerek ekseni hareket ettirdiği helis dişli aktarım sistemidir. Makineye ne kazandırır?Uzun eksenlerde vidalı milin uzunluk kaynaklı sınırlamalarına girmeden yüksek hareket hızı ve sürekli mekanik aktarım sağlar. Helis diş formu, diş temasının daha kademeli gerçekleşmesine yardımcı olarak hareketin daha akıcı olmasını destekler. Teknik etkisi
|
| Y Ekseni Hareket Sistemi | | Modül 2 Helis Kremayer
DetayBu nedir?Modül 2 Helis Kremayer, Y ekseninde köprünün hareketini motor ve pinyon dişlinin doğrusal kremayer üzerinde ilerlemesiyle sağlayan helis dişli aktarım sistemidir. Hangi durumda seçilir?Uzun ve hızlı eksenlerde, ağır köprüde ve yoğun üretimde daha yüksek yük taşıma rezervi istendiğinde tercih edilir. Aktarım tipi Helis kremayer Modül Modül 2 Eksen Y ekseni Güçlü yanı Yüksek yük rezervi Detaylı teknik açıklamaKremayer-pinyon sisteminde pinyon dişli motor miline bağlıdır ve sabit kremayer boyunca ilerler. Kremayer parça parça uzatılabildiği için uzun eksenlerde vidalı milin uzunluk ve kritik devir sınırlarına girmeden yüksek hız ve sürekli mekanik aktarım sağlar. Helis diş formunda dişler kademeli olarak temas ettiği için düz dişliye göre hareket daha akıcı ve sessizdir. Modül, diş boyutunu belirleyen geometrik ölçüdür. Modül 2 daha iri diş ve daha yüksek yük taşıma rezervi anlamına gelir; ağır köprülerde ve yüksek kesme kuvvetlerinde dişin dayanımı avantaj sağlar.
Gruptaki diğer seçeneklerden farkı
Dikkat edilmesi gerekenler
Gerçek sonuç: Kremayer modülü tek başına hassasiyeti belirlemez. Kızak, motor, redüktör, montaj ayarı ve şasi rijitliği birlikte sonucu belirler. Karar özeti: Uzun ve hızlı Y ekseninde ağır köprü ve yoğun üretim için güçlü, yüksek yük rezervli seçenektir. |
| Z Ekseni Hareket Sistemi |  | 25 mm Bilyalı Vidalı Mil Sistemi
DetayBu nedir?25 mm Bilyalı Vidalı Mil Sistemi, Z ekseninde spindle’ın motordan aldığı dönme hareketini bilyalı somun üzerinden doğrusal harekete çeviren hassas mekanik aktarım sistemidir. Hangi durumda seçilir?Kısa ve hassas eksenlerde, düşük boşluk ve yüksek konum doğruluğu istendiğinde tercih edilir. Yüksek eksen yüküne ve rijitliğe ihtiyaç duyduğunuzda 25 mm çap daha güvenli rezerv sunar. Aktarım tipi Bilyalı vidalı mil Mil çapı 25 mm Eksen Z ekseni Güçlü yanı Hassasiyet ve düşük boşluk Detaylı teknik açıklamaBilyalı vidalı milde somunla mil arasında dönen çelik bilyalar bulunur. Kayma sürtünmesi yerine yuvarlanma sürtünmesi oluştuğu için verim yüksek, boşluk (backlash) çok düşüktür ve hareket motor komutunu yakından takip eder. Bu yapı, özellikle kesim derinliğini ve hassas pozisyonlamayı belirleyen eksenlerde avantaj sağlar. Mil çapı büyüdükçe eksenel yük taşıma kapasitesi, burulma ve eğilme direnci ile kritik devir sınırı artar. 25 mm çap bu nedenle daha ağır yük ve daha uzun strokeda daha kararlıdır.
Gruptaki diğer seçeneklerden farkı
Dikkat edilmesi gerekenler
Gerçek sonuç: Vidalı mil çapı tek başına hassasiyeti belirlemez. Rulman yatakları, kızak kalitesi, montaj hizası ve motor seçimi birlikte sonucu belirler. Karar özeti: Z ekseninde yüksek yük ve hassasiyet istenen işler için güçlü bir seçimdir. |
| Kontrol Ünitesi | 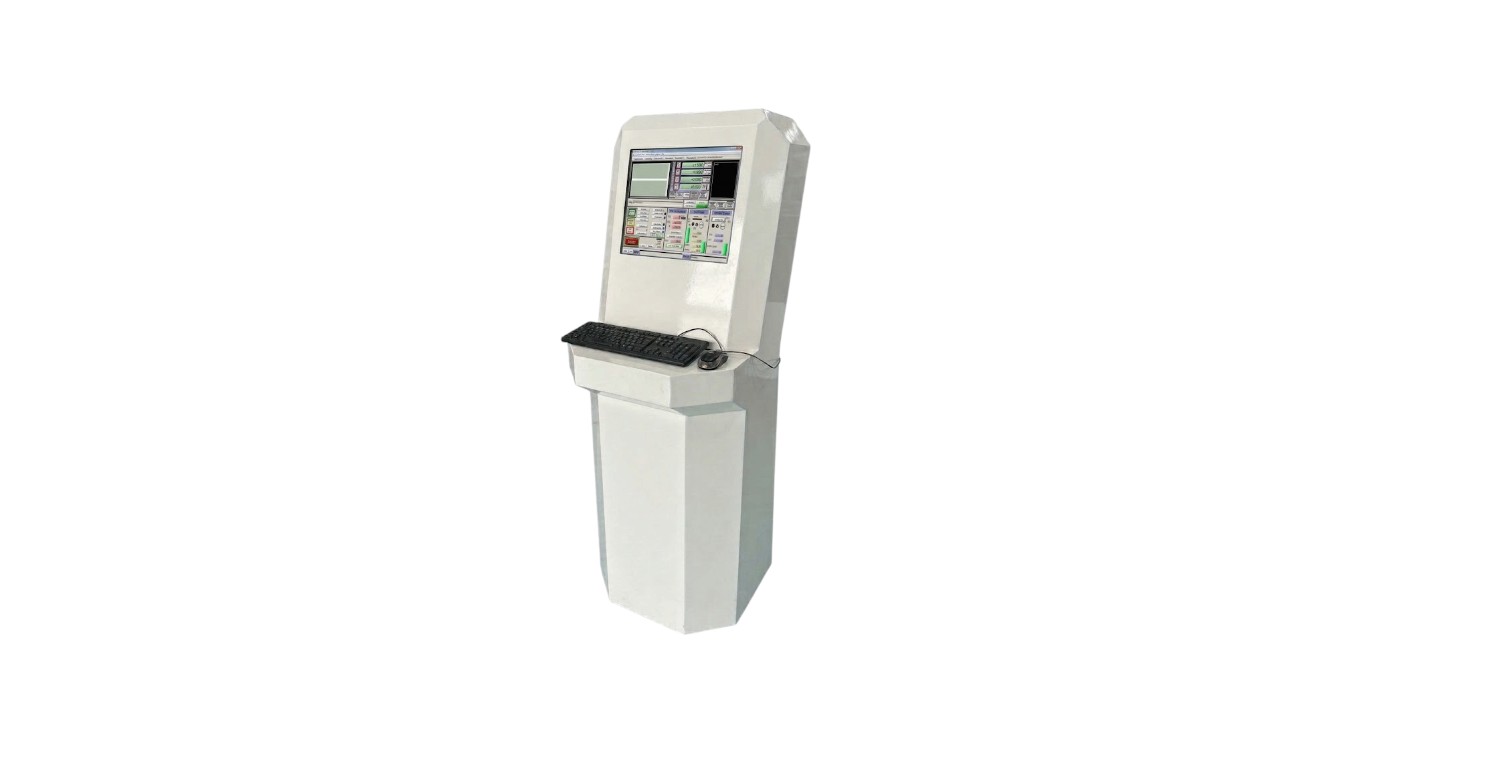 | Mach3 Kontrol Ünitesi Dahili Pc
DetayBu nedir?Mach3 Kontrol Ünitesi Dahili Pc, Mach3 tabanlı CNC kontrol sistemini ayrı bir bilgisayara ihtiyaç duymadan, makinenin kontrol panelinin içine yerleştirilmiş dahili PC ile birlikte sunan komple kontrol çözümüdür. Operatör doğrudan makine panelinden çalışır. Hangi durumda seçilir?Mach3 ekosistemine alışkın, ancak ayrı masaüstü veya dizüstü bilgisayar bağlamak istemeyen kullanıcılar için seçilir. Atölyede toz, kablo karmaşası ve bilgisayar uyumsuzluğu riskini azaltarak makineyi tak-çalıştır bir yapıya yaklaştırır. Yazılım Mach3 tabanlı kontrol Bilgisayar Panel içinde dahili PC Kullanım Makine panelinden doğrudan Fark Ayrı PC gerekmez Detaylı teknik açıklamaMach3 Eko ve Mach3 Pro seçeneklerinde kontrol yazılımı kullanıcının kendi bilgisayarında çalışır; bilgisayarın donanımı, işletim sistemi ayarları ve arka plan yazılımları kesim sırasındaki kararlılığı doğrudan etkiler. Dahili PC seçeneğinde ise bilgisayar kontrol panelinin içinde, makineyle birlikte hazırlanmış olarak gelir. Bu sayede PC ile kontrol kartı arasındaki bağlantı kısalır, dışarıdan USB veya kablo bağlama ihtiyacı azalır ve makine tek parça halinde teslim edilir. Sistem hâlâ bilgisayar tabanlı bir kontrol mimarisidir; Promatech 1000 MDCA-4 veya ADT-CNC4640 gibi bilgisayardan bağımsız çalışan bağımsız kontrol üniteleri sınıfında değildir. Fark, bilgisayarın makineye gömülü ve hazır konfigüre edilmiş olmasıdır.
Dikkat edilmesi gerekenler
Önemli: Dahili PC özellikleri ve panel yerleşimi makine konfigürasyonuna göre belirlenir. Bağımsız çalışan, el çarklı profesyonel kontrol arayanlar için Promatech veya ADT seçenekleri değerlendirilmelidir. Karar özeti: Mach3 kullanım alışkanlığını koruyup ayrı bilgisayar derdinden kurtulmak, makineyi panelden tek parça ve düzenli şekilde kullanmak isteyenler için pratik ve hazır çözümdür. |
| Şasi ve Köprü Yapısı | | Ekstra Kuvvetlendirilmiş Şasi Sistemi
DetayBu nedir?Ekstra kuvvetlendirilmiş şasi, ana gövdede ilave profil, destek ve/veya daha ağır kesitler kullanılarak standart çelik şasiye göre rijitliği artırılmış konstrüksiyon yapısıdır. Makineye ne kazandırır?Geniş çalışma alanı, ağır köprü ve yüksek ivme kombinasyonunda gövdenin burulma ve titreşim eğilimini azaltmaya yardımcı olur. Mekanik sistemin sağlam bir referans üzerinde çalışması için daha yüksek yapısal marj oluşturur. Teknik etkisi
|
| X Ekseni Motor Sistemi |  | Servo Motor 1 kW + Planet Redüktör
DetayBu nedir?Servo Motor 1 kW + Planet Redüktör, X eksenini sürmek için kullanılan, encoder geri beslemeli kapalı çevrim (1 kW güç sınıfında) bir servo motor sistemidir. Motor, torku artıran planet redüktör ile birlikte çalışır. Hangi durumda seçilir?Orta-büyük ebatlı makinelerde, ağır olmayan köprülerde ve yoğun günlük üretimde tercih edilir. Hızı, konum güvenliğini ve üretim sürekliliğini artırmak isteyen, adım kaybı riskini ortadan kaldırmak isteyenler için uygundur. Redüktör, ağır yüklerde ve kremayer-pinyon aktarımlarında ekstra itme kuvveti gereken işler için eklenir. Motor tipi Servo (kapalı çevrim) Tork / güç 1 kW Fren Yok Ek yapı Planet redüktör Detaylı teknik açıklamaServo motor, arkasındaki encoder sayesinde gerçek konumu sürekli sürücüye bildirir (kapalı çevrim). Sürücü komut ile gerçek konum arasındaki farkı anında düzelttiği için adım kaybı oluşmaz, sistem aşırı yüklenirse hata verip durur. Yüksek devirlerde de yüksek tork verdiği için hızlı hareket, sert hızlanma ve ağır eksen yüklerinde step motora göre belirgin bir avantaj sağlar. X ekseni makinenin yatay hareket eksenlerinden biridir; hareket mesafesi ve taşınan kütle arttıkça motorun karşılaması gereken yük, atalet ve hızlanma talebi de artar. Planet redüktör, motor devrini belirli bir oranda düşürüp torku aynı oranda artıran çok kademeli bir dişli kutusudur. Motor daha verimli devir aralığında çalışır, eksene aktarılan itme kuvveti artar ve yükün motora yansıyan ataleti azalır. Bu da ağır yüklerde ve kremayer-pinyon aktarımlarında daha kararlı hızlanma ve daha hassas pozisyonlama sağlar. Karşılığında maksimum eksen hızı redüksiyon oranına göre sınırlanır.
Gruptaki diğer seçeneklerden farkı
Dikkat edilmesi gerekenler
Uyumluluk notu: Motor, sürücü, kontrol ünitesi ve elektrik altyapısı birlikte değerlendirilmelidir. Motor tek başına makine performansını belirlemez. Kızak, aktarım sistemi (vidalı mil veya kremayer), şasi rijitliği ve kontrol ünitesi sonucu birlikte belirler. Karar özeti: Servo Motor 1 kW + Planet Redüktör, X ekseni için hızlı, doğru ve güvenli bir servo çözümdür; orta-büyük makinelerde yoğun günlük üretim için dengeli güç sunar. Planet redüktör ekstra itme kuvveti ve ince pozisyonlama sağlar. |
| Y Ekseni Motor Sistemi | | Servo Motor 1 kW X2 Çift Motor + Planet Redüktör
DetayBu nedir?Servo Motor 1 kW X2 Çift Motor + Planet Redüktör, Y eksenini (köprüyü) sürmek için kullanılan, encoder geri beslemeli kapalı çevrim (1 kW güç sınıfında) bir servo motor sistemidir. Motor, torku artıran planet redüktör ile birlikte çalışır. Köprünün iki yanında birer motor olacak şekilde çift motorlu (X2) senkron sürüş sağlar. Hangi durumda seçilir?Orta-büyük ebatlı makinelerde, ağır olmayan köprülerde ve yoğun günlük üretimde tercih edilir. Hızı, konum güvenliğini ve üretim sürekliliğini artırmak isteyen, adım kaybı riskini ortadan kaldırmak isteyenler için uygundur. Redüktör, ağır yüklerde ve kremayer-pinyon aktarımlarında ekstra itme kuvveti gereken işler için eklenir. Geniş köprülerde çarpılmayı azaltmak ve itme kuvvetini iki yandan paylaştırmak için tercih edilir. Motor tipi Servo (kapalı çevrim) Tork / güç 1 kW Fren Yok Ek yapı Çift motor + planet redüktör Detaylı teknik açıklamaServo motor, arkasındaki encoder sayesinde gerçek konumu sürekli sürücüye bildirir (kapalı çevrim). Sürücü komut ile gerçek konum arasındaki farkı anında düzelttiği için adım kaybı oluşmaz, sistem aşırı yüklenirse hata verip durur. Yüksek devirlerde de yüksek tork verdiği için hızlı hareket, sert hızlanma ve ağır eksen yüklerinde step motora göre belirgin bir avantaj sağlar. Y ekseni köprüyü, üzerindeki Z eksenini ve spindle yükünü birlikte taşır; bu nedenle hareketli kütlenin en yüksek olduğu eksenlerden biridir ve ani hızlanmalarda köprünün çarpılma eğilimi motor seçimini doğrudan etkiler. Planet redüktör, motor devrini belirli bir oranda düşürüp torku aynı oranda artıran çok kademeli bir dişli kutusudur. Motor daha verimli devir aralığında çalışır, eksene aktarılan itme kuvveti artar ve yükün motora yansıyan ataleti azalır. Bu da ağır yüklerde ve kremayer-pinyon aktarımlarında daha kararlı hızlanma ve daha hassas pozisyonlama sağlar. Karşılığında maksimum eksen hızı redüksiyon oranına göre sınırlanır. Çift motor düzeninde köprünün iki ayağına birer servo motor ve redüktör bağlanır, iki motor senkron çalışır. Tek taraftan itilen köprüde oluşabilen çarpılma ve köşe sapması azalır, toplam itme kuvveti de iki katına çıkar. Bu düzen, kullanılan kontrol ünitesinin ve sürücülerin çift motorlu eksen yapısını desteklemesini gerektirir.
Gruptaki diğer seçeneklerden farkı
Dikkat edilmesi gerekenler
Uyumluluk notu: Motor, sürücü, kontrol ünitesi ve elektrik altyapısı birlikte değerlendirilmelidir. Motor tek başına makine performansını belirlemez. Kızak, aktarım sistemi (vidalı mil veya kremayer), şasi rijitliği ve kontrol ünitesi sonucu birlikte belirler. Karar özeti: Servo Motor 1 kW X2 Çift Motor + Planet Redüktör, Y ekseni (köprü) için hızlı, doğru ve güvenli bir servo çözümdür; orta-büyük makinelerde yoğun günlük üretim için dengeli güç sunar. Çift motor köprüyü iki yandan iterek çarpılmayı azaltır. |
| Z Ekseni Motor Sistemi |  | Frenli Servo Motor 1 kW
DetayBu nedir?Frenli Servo Motor 1 kW, Z eksenini (spindle’ı) sürmek için kullanılan, encoder geri beslemeli kapalı çevrim (1 kW güç sınıfında) bir servo motor sistemidir. Motor miline entegre fren bulunur. Hangi durumda seçilir?Orta-büyük ebatlı makinelerde, ağır olmayan köprülerde ve yoğun günlük üretimde tercih edilir. Hızı, konum güvenliğini ve üretim sürekliliğini artırmak isteyen, adım kaybı riskini ortadan kaldırmak isteyenler için uygundur. Spindle’ın enerji kesildiğinde düşmesini önlemek istediğiniz Z ekseni için özellikle önerilir. Motor tipi Servo (kapalı çevrim) Tork / güç 1 kW Fren Var Ek yapı Standart sürüş Detaylı teknik açıklamaServo motor, arkasındaki encoder sayesinde gerçek konumu sürekli sürücüye bildirir (kapalı çevrim). Sürücü komut ile gerçek konum arasındaki farkı anında düzelttiği için adım kaybı oluşmaz, sistem aşırı yüklenirse hata verip durur. Yüksek devirlerde de yüksek tork verdiği için hızlı hareket, sert hızlanma ve ağır eksen yüklerinde step motora göre belirgin bir avantaj sağlar. Z ekseni spindle’ı dikey taşır; yerçekimi sürekli etki ettiği için motor enerjisiz kaldığında yükü kendi başına tutamaz ve hareketin hassasiyeti kesim derinliğini doğrudan belirler. Frenli yapıda motor miline entegre bir elektromanyetik fren bulunur ve enerji kesildiğinde veya sürücü devre dışı kaldığında mili mekanik olarak tutar. Z ekseninde bu, spindle’ın kendi ağırlığıyla aşağı düşmesini önleyen önemli bir güvenlik özelliğidir.
Gruptaki diğer seçeneklerden farkı
Dikkat edilmesi gerekenler
Uyumluluk notu: Motor, sürücü, kontrol ünitesi ve elektrik altyapısı birlikte değerlendirilmelidir. Motor tek başına makine performansını belirlemez. Kızak, aktarım sistemi (vidalı mil veya kremayer), şasi rijitliği ve kontrol ünitesi sonucu birlikte belirler. Karar özeti: Frenli Servo Motor 1 kW, Z ekseni (spindle) için hızlı, doğru ve güvenli bir servo çözümdür; orta-büyük makinelerde yoğun günlük üretim için dengeli güç sunar. Frenli yapısı enerji kesildiğinde ekseni kilitler. |
| Çalışma Voltajı | | 380V
DetayBu nedir?380V, makinenin elektrik besleme gerilimini ifade eder. Sipariş öncesinde atölyedeki mevcut elektrik altyapısına uygun gerilim seçilmelidir. Hangi durumda seçilir?Trifaze (üç faz) endüstriyel elektrik altyapısı olan atölyelerde, yüksek güçlü spindle, vakum pompası ve servo sistemleri için tercih edilir. Besleme Üç faz Gerilim 380V Güç sınıfı Orta-yüksek Altyapı Endüstriyel Detaylı teknik açıklama380V (üç faz) besleme endüstriyel standarttır. Aynı güç için çekilen akım daha düşüktür, motorlar daha dengeli çalışır ve yüksek güçlü spindle, vakum pompası ve servo sistemleri için gerekli güç sağlanır.
Gruptaki diğer seçeneklerden farkı
Dikkat edilmesi gerekenler
Önemli: Siparişten önce atölyedeki elektrik altyapısı (faz sayısı, gerilim ve sigorta kapasitesi) mutlaka kontrol edilmelidir. Yanlış voltaj ekipmana zarar verebilir. Karar özeti: Yüksek güçlü spindle, vakum ve servo sistemleri olan endüstriyel atölyeler için güçlü ve verimli seçenektir. |
Değerlendirme yazabilmek için oturum açmalısınız.
Taksit Tablosu
İlgili Ürünler
 %20 İndirimZ Eksen Modülü Kare KızakOrijinal fiyat: 21,006.00₺.16,804.80₺Şu andaki fiyat: 16,804.80₺.İncele
 %25 İndirimCnc Router 4200×2100 Luna ProOrijinal fiyat: 1,397,600.00₺.1,048,200.00₺Şu andaki fiyat: 1,048,200.00₺.İncele
Değerlendirmeler
Henüz değerlendirme yapılmadı.